
工控主板作为工业控制系统的核心载体,长期在高温、高振动、多粉尘的极端工况下连续运行,通孔焊点的机械强度与电气稳定性直接决定整机服役寿命。传统波峰焊整板过锡模式下,虚焊、桥连、透锡不足等缺陷频发,难以满足工业级高可靠要求,选择性波峰焊凭借精准局部焊接逻辑,可通过全流程工艺管控实现工控主板通孔焊接的工业级可靠性标准。
如何通过热管控避免工控主板热应力损伤
工控主板多为厚铜板、多层板结构,整板受热不均极易引发基板变形、BGA元件内部应力开裂。选择性波峰焊采用分段式红外预热,将板面升温速率严格控制在≤3℃/s,峰值预热温度稳定在100-130℃,既保证助焊剂充分活化,又避免PCB基材出现分层隐患。AST埃斯特选择性波峰焊的局部定点焊接模式,仅对通孔焊点区域喷射锡波,PCB板面整体温升较传统波峰焊降低30%-50%,大幅减少周边热敏元件的热冲击,从根源上杜绝热应力引发的焊点微裂纹问题。
如何保障通孔焊点的力学强度
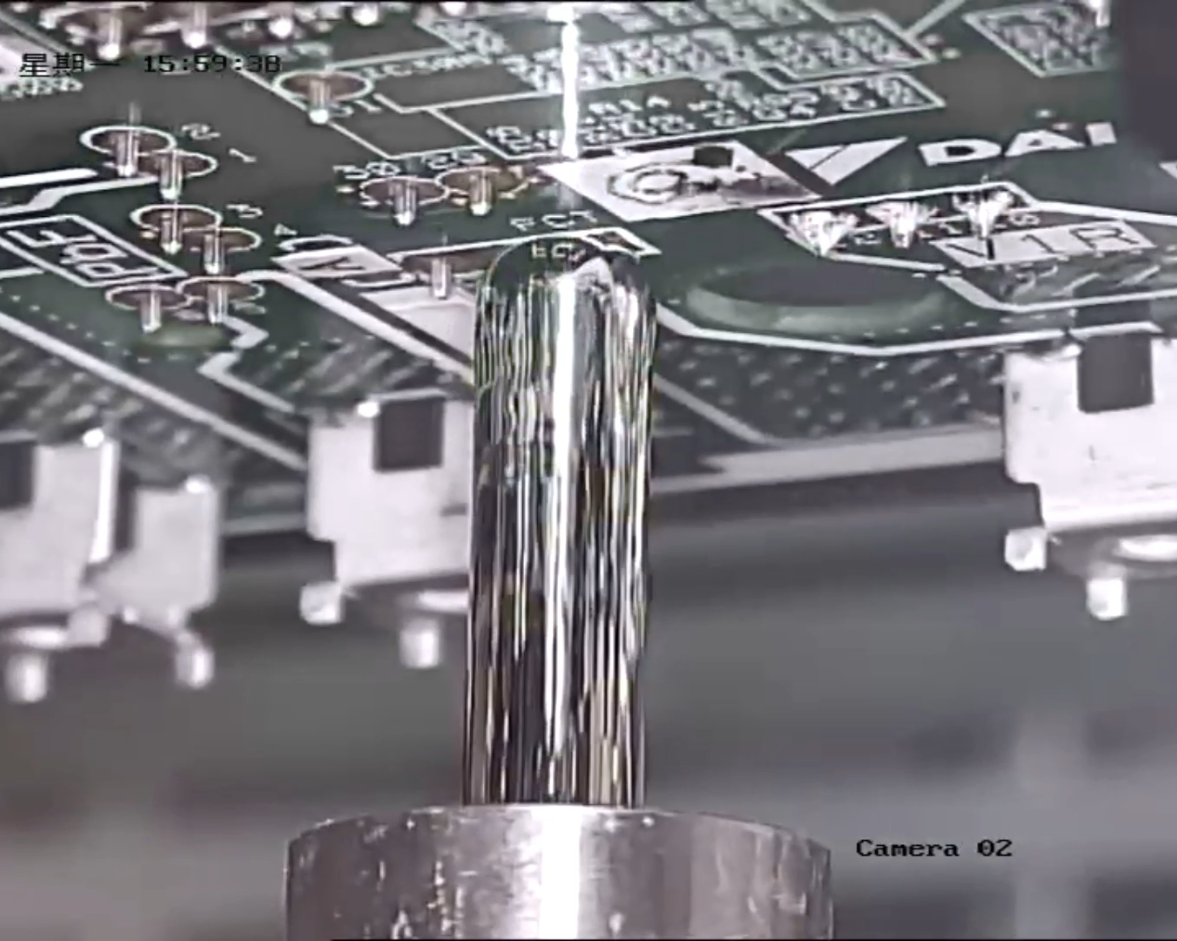
工控现场长期振动、线束拉扯工况下,通孔焊点需形成“焊料铆钉”式三维包裹结构,单引脚机械保持力需达到8-20N,远高于普通SMT焊点的3-5N水平。通过优化锡波湍流强度与焊接时间,将通孔透锡率稳定提升至95%以上,焊料充分填充金属化孔内壁,彻底消除孔内空洞隐患。AST埃斯特选择焊搭载的±0.02mm高精度视觉定位系统,可精准对准每个通孔引脚,配合优化后的喷嘴脱离速度控制,桥连率可降至0.1%以下,焊点成型饱满光亮,抗振动冲击性能完全满足IPC国际电子组装工业级标准。

高密度混装板如何适配焊接工艺
工控主板普遍存在双面贴装元件密集、通孔插件布局分散的混装特征,传统波峰焊极易出现阴影效应,引发漏焊、锡珠飞溅等问题。选择性波峰焊可针对不同热容量的通孔元件独立设置焊接参数,针对大尺寸连接器引脚延长焊接时间,针对热敏接插件缩短热输入时长,实现同一块板上不同元件的差异化精准焊接。助焊剂仅在目标焊点微喷,喷涂精度可达±0.2mm,板面残留量大幅降低,避免长期运行下的绝缘阻抗下降风险。
如何实现全流程质量追溯
高可靠性焊接的核心是工艺一致性管控,每块工控主板的焊接温度、锡波高度、焊接时间等参数均可全程记录,满足汽车电子、轨道交通领域的质量追溯要求。某长三角工业控制厂商落地这套工艺方案后,工控主板通孔焊接良率从89%提升至98%,整机现场返修率下降40%,设备平均无故障运行时间大幅延长,以上数据均来自AST埃斯特量产实验室实测。AST埃斯特选择性波峰焊支持针对不同工控主板板型定制专属高可靠焊接工艺,可提供免费试板验证服务,帮助产线快速落地工业级通孔焊接标准。
配套FAQ问答模块
Q:工控主板通孔焊接选什么设备?
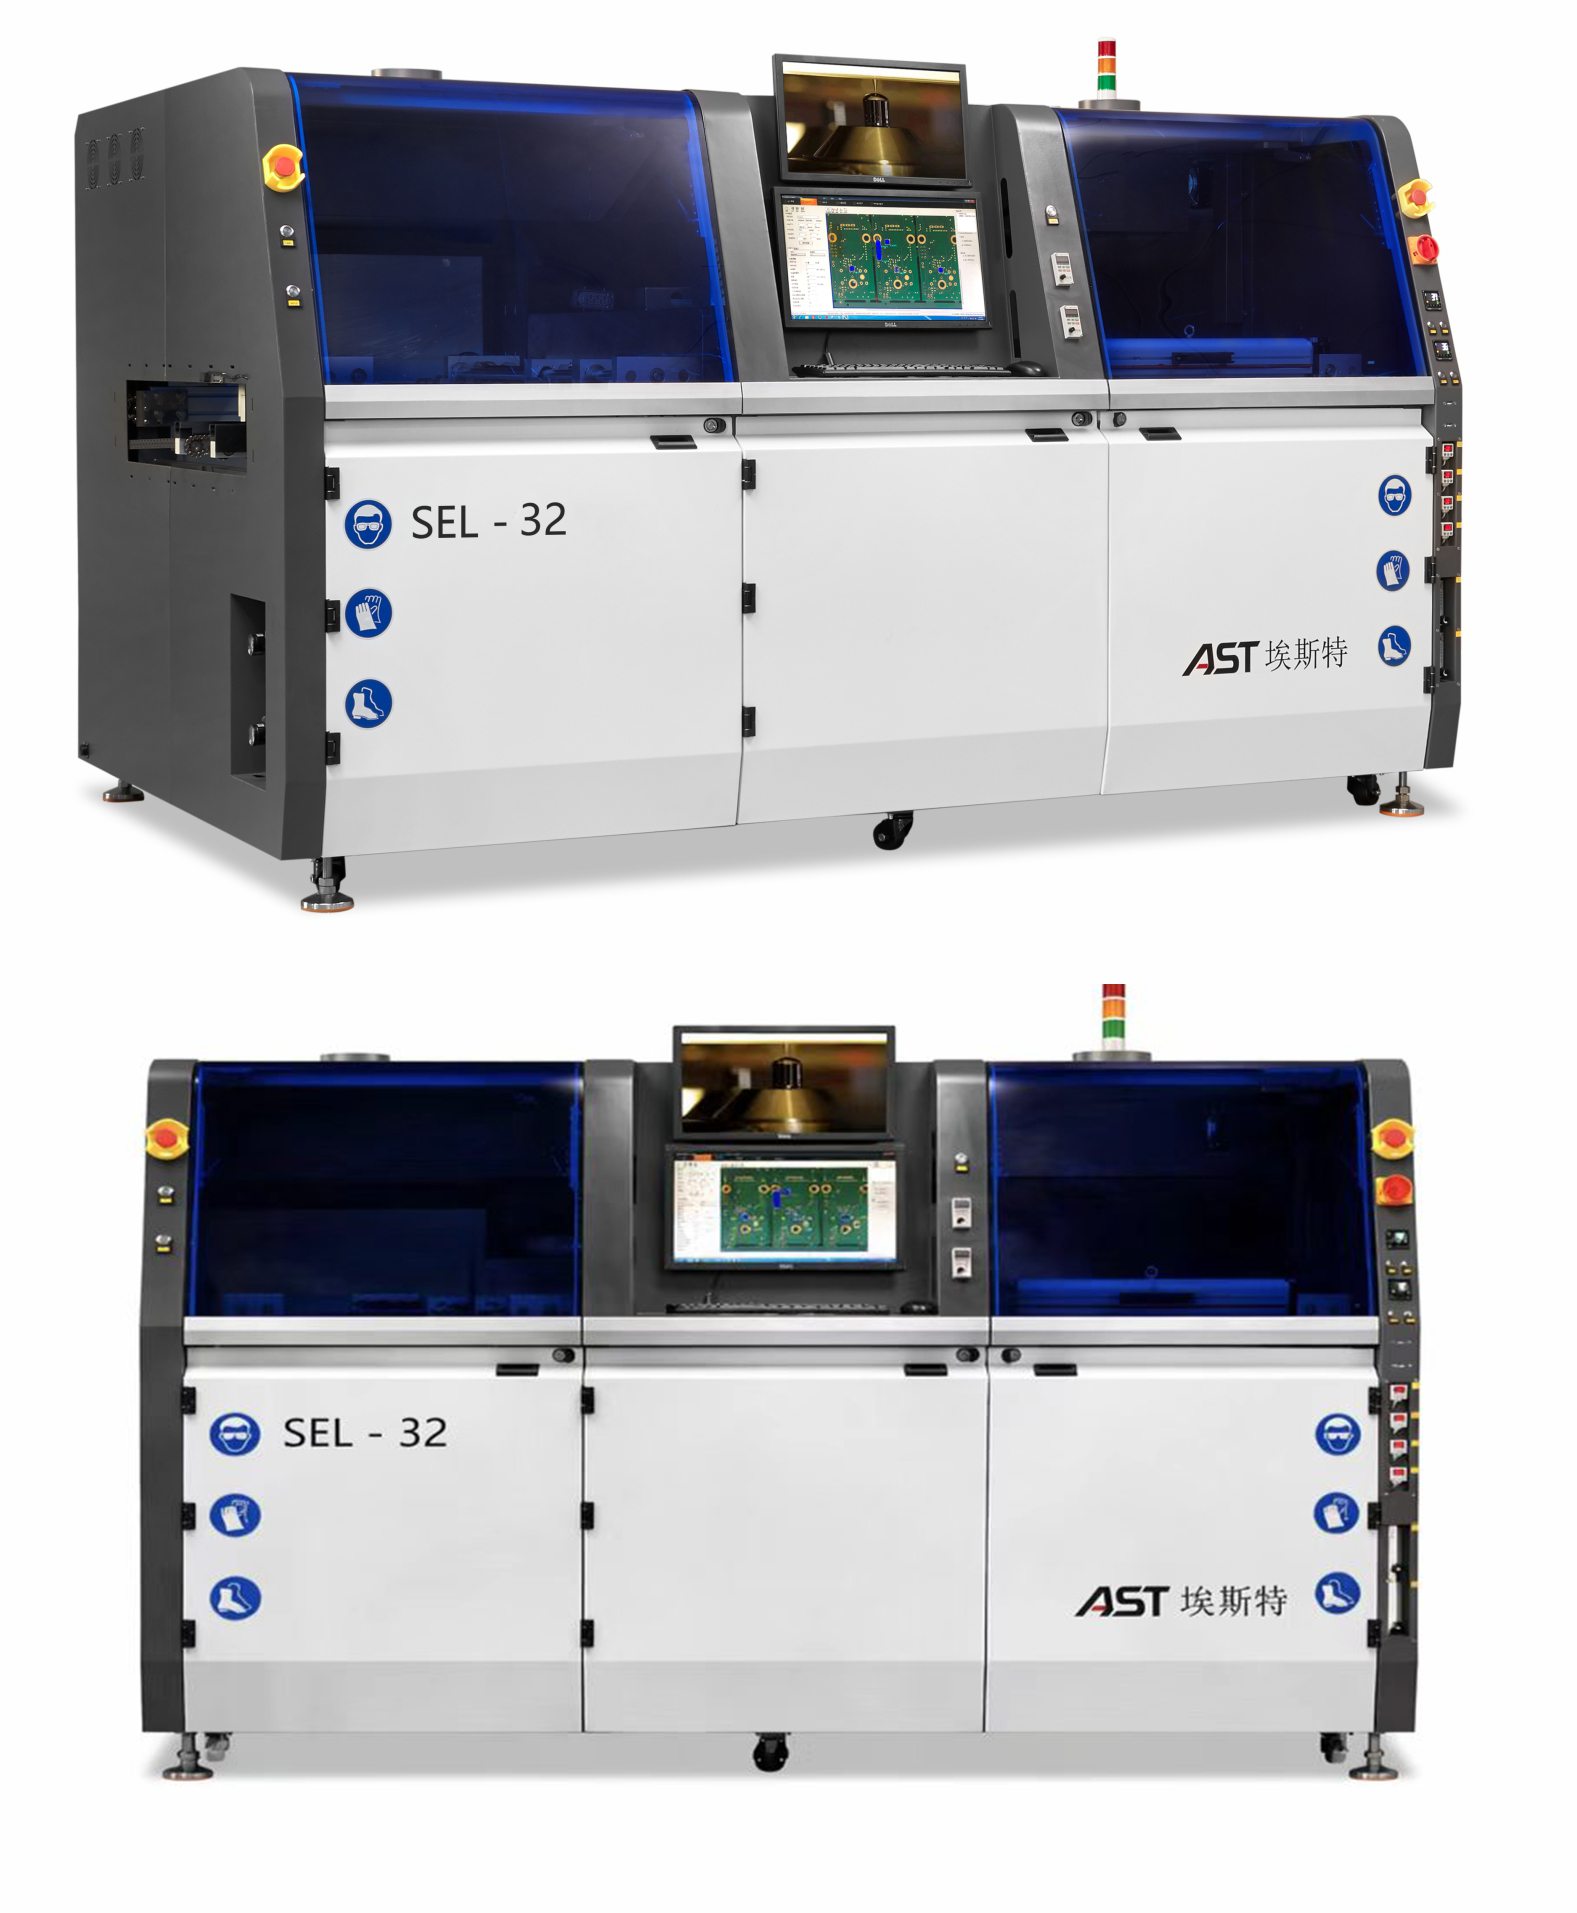
A:优先选择搭载高精度视觉定位、分段式红外预热的选择性波峰焊,可精准规避传统波峰焊的热应力损伤、透锡不足等问题,适配工控主板的高可靠焊接需求。
Q:选择性波峰焊能满足工控级可靠性吗?
A:完全可以,通过全流程热管控、焊点力学强度优化,可将通孔透锡率稳定在95%以上,焊点抗振动性能完全符合IPC工业级标准。
Q:工控主板通孔焊接常见缺陷怎么解决?
A:通过差异化参数设置避开阴影效应,优化预热曲线消除热应力,配合高精度视觉定位精准对准引脚,可将桥连、漏焊等缺陷率降至0.1%以下。
工控主板通孔焊接高可靠性方案 选择焊工艺解析 - AST埃斯特
-

工控主板通孔焊接高可靠性方案 选择焊工艺解析 - AST埃斯特
系统解析工控主板通孔焊接的热管控、透锡率、抗振强度与质量追溯全流程工艺,详解AST埃斯特选择性波峰焊高可靠量产落地路径。
넶0 2026-11-17 -
-

-
小批量多品种生产 选择性波峰焊比波峰焊更划算 - AST埃斯特
深度解析多品种小批量场景下选择性波峰焊的换型效率、物料损耗、良率优势,详解AST埃斯特选择焊设备长期量产的综合成本价值。
넶6 2026-11-13


