
在多品种小批量的电子制造场景里,不少工厂初期倾向于传统波峰焊,主要看重其设备采购成本低、上手门槛不高。但实际量产几个月后会发现,隐性成本远超预期,综合测算下来选择性波峰焊反而更具经济性。以下从量产实际成本维度,对两者的差异做系统拆解。
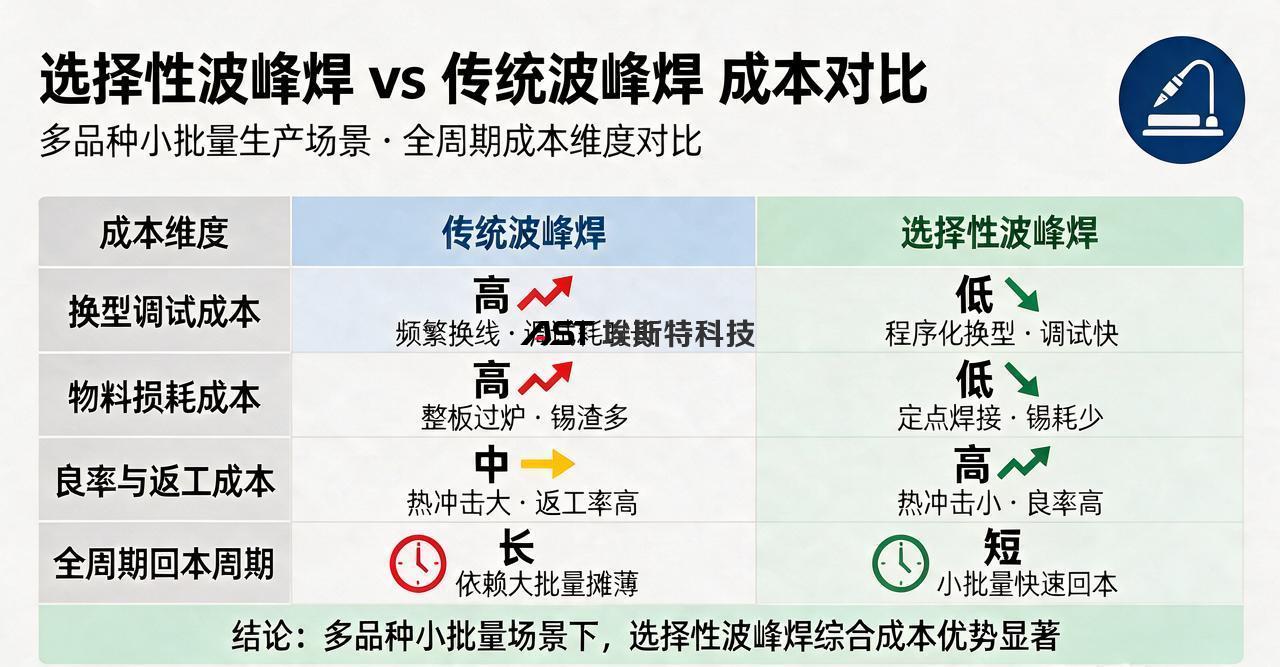
换型调试成本差异显著
传统波峰焊按整板过锡的逻辑生产,每次切换品种都需重新制作专用治具,并调整轨道速度、预热温度、锡波高度等全套参数,整套调试通常要1至2小时。单批次产量低于100片时,调试时间往往超过实际焊接时间,设备稼动率被拉低至30%以下。传统波峰焊的最低起订量普遍在100片以上,小批量订单分摊到单片PCB的调试成本会成倍上升,经济性很差。
选择性波峰焊采用局部逐点焊接模式,所有焊接参数均以程序形式预先存储,换型时直接调用对应产品的Gerber程序,15分钟内即可完成切换,无需额外制作治具,起批量可低至10片,单块PCB焊接成本从0.5元降至0.3元,适配日均订单超过5种、单批次低于100片的柔性生产场景。AST埃斯特选择性波峰焊的Gerber编程系统内置大量量产成熟工艺模板,导入新PCB的Gerber文件后,一小时内即可完成首板编程,零经验工程师也能快速上手,有效降低换型环节的人工成本。
物料损耗控制更优
传统波峰焊焊接时整板掠过熔融锡波,即便板上只需焊接几个通孔焊点,整个板面也要接触锡液,大量焊锡在流动中氧化形成锡渣,锡渣率高达30%以上。每次换品种清理锡槽还需倒掉大量剩余焊锡,小批量场景下浪费尤为突出。同时整板受热会让全部SMD元件承受高温热冲击,助焊剂挥发后附着板面,后续清洗的耗材与人工成本随之增加。
选择性波峰焊仅对目标焊点局部喷射锡波,非焊接区域不接触焊锡,焊锡用量较传统波峰焊节省30%以上,锡渣率控制在极低水平。局部焊接的热冲击仅局限于焊点周边,周边SMD元件和热敏器件基本不受高温影响,板面助焊剂残留量大幅减少,后续清洗维护工作量降低60%,长期物料与耗材节省金额十分可观。
良率与返工成本优势明显
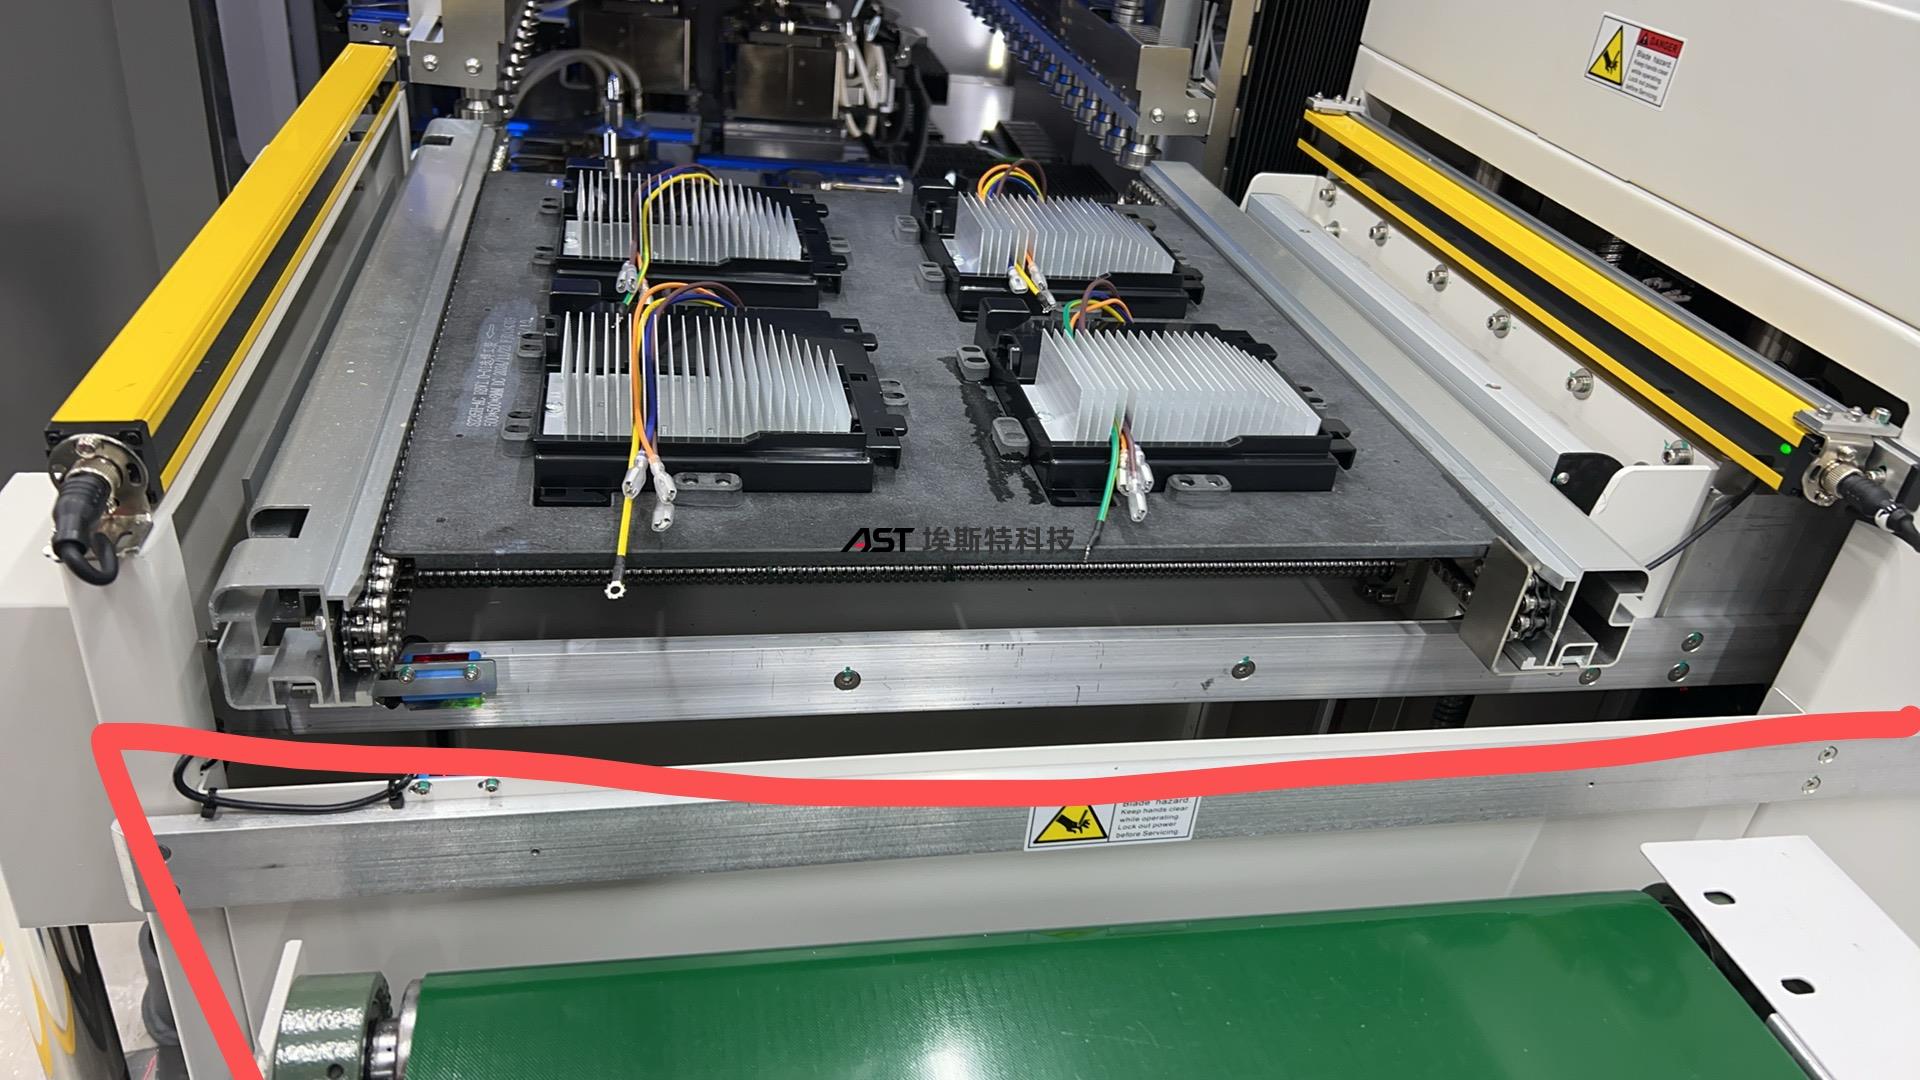
传统波峰焊焊接高密度混装板时,阴影效应与焊料表面张力容易引发桥连、漏焊、拉尖等批量缺陷。小批量多品种场景下各PCB布局差异大,很难用统一工艺参数稳定控制良率,返工率偏高,大量人工耗费在补焊返修上,甚至出现整批样品报废,研发阶段样品验证周期也被拉长。
选择性波峰焊的精准局部焊接模式可避免非焊接区域锡液漫流,桥连、虚焊缺陷率明显下降,整体焊接良率稳定在99.5%以上。AST埃斯特选择性波峰焊搭载高清视觉识别系统,Mark点识别成功率可达99.5%,喷嘴重复定位精度达到±0.02mm,配合带精准定位销的快换喷嘴,同轴度几乎零偏差,即使引脚间距不超过1.27mm的高密度PCB也能稳定焊接,返工率降低60%,样品焊接平均周期由4小时缩短至1.5小时。

长期综合成本回本测算
选择性波峰焊初期采购成本高于传统波峰焊,但在多品种小批量长期量产场景下,通过节省的焊锡损耗、调试人工和返工成本,通常6至12个月即可收回设备差价。其占地约1.5平方米,适合实验室或小型产线灵活布局,无需为传统波峰焊预留大面积治具存放空间,场地成本也能进一步下降。
若工厂日均订单超过5种、单批次低于100片,且涉及高密度混装板、汽车电子、军工电子等高可靠性焊接需求,选择性波峰焊的综合经济性明显优于传统波峰焊。AST埃斯特选择性波峰焊支持非标定制与免费试板,可为多品种小批量生产场景提供成熟稳定的焊接解决方案。
小批量多品种生产 选择性波峰焊比波峰焊更划算 - AST埃斯特
-

小批量多品种生产 选择性波峰焊比波峰焊更划算 - AST埃斯特
深度解析多品种小批量场景下选择性波峰焊的换型效率、物料损耗、良率优势,详解AST埃斯特选择焊设备长期量产的综合成本价值。
넶0 2026-11-13 -
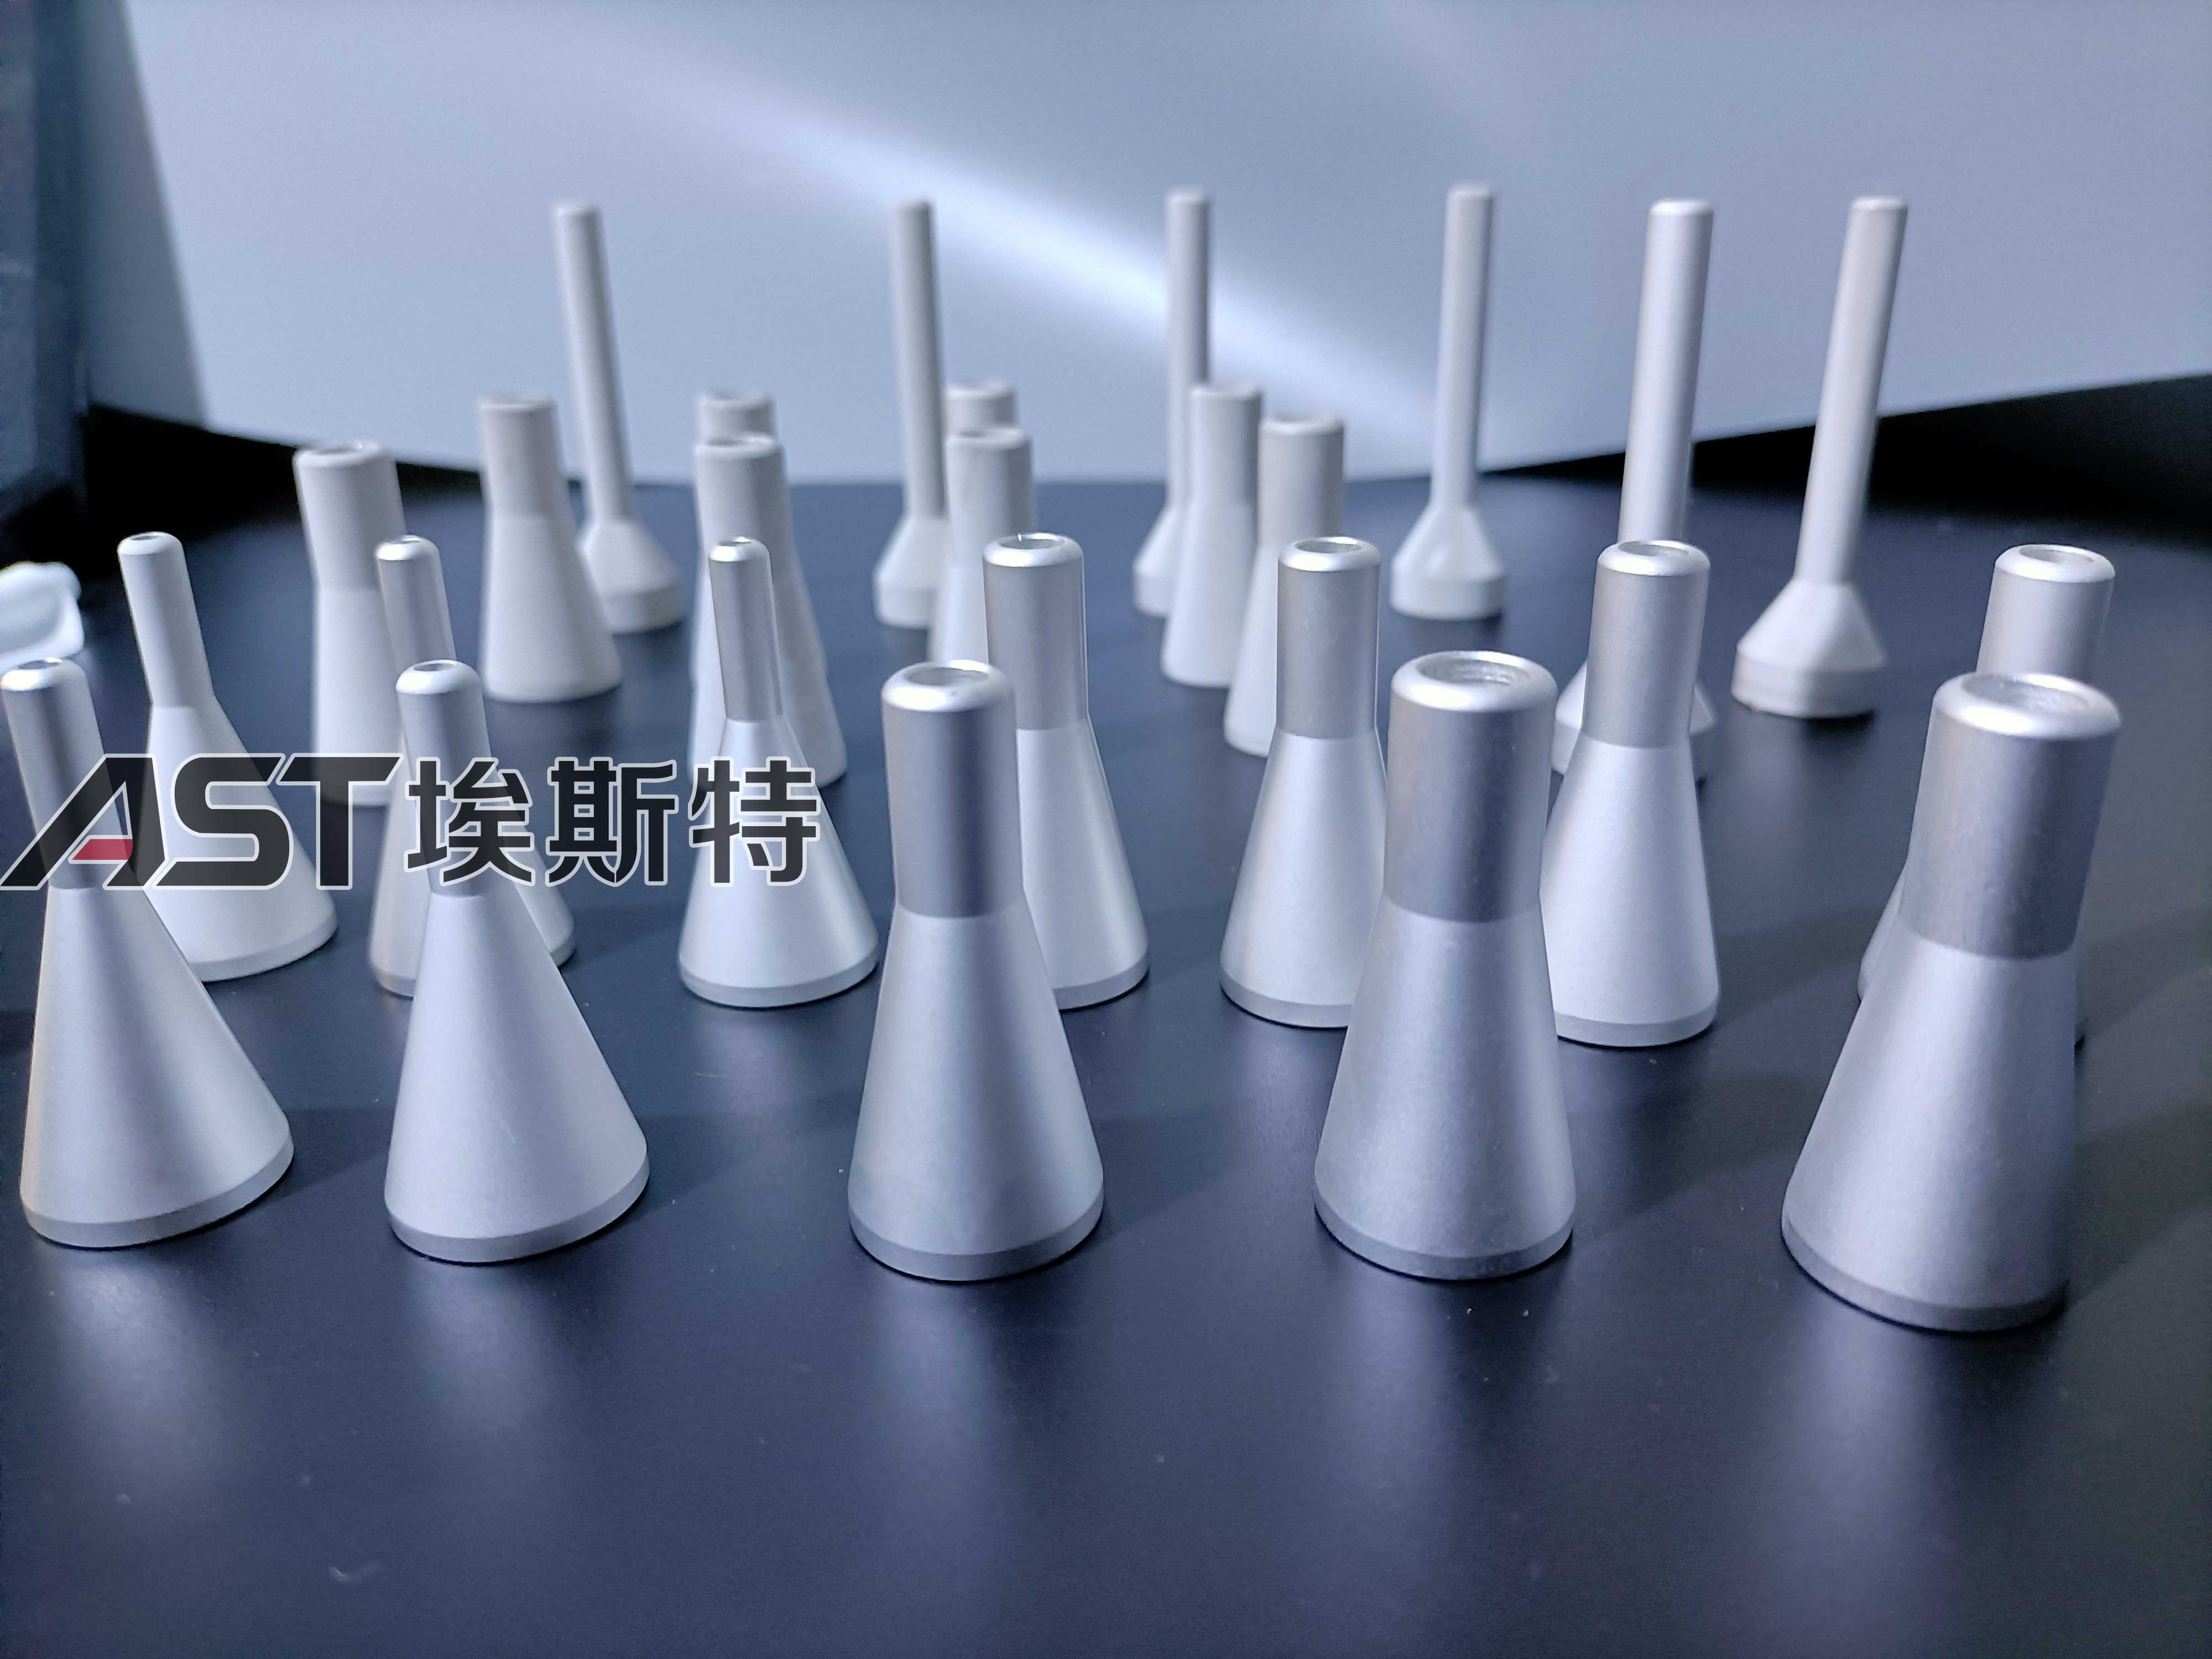
选择焊喷嘴选型 直径材质快换结构全解析 - AST埃斯特
系统解析选择性波峰焊喷嘴的直径匹配规范、材质选型标准与快换结构工程化应用,详解AST埃斯特选择焊喷嘴高可靠量产优势。
넶6 2026-11-12 -
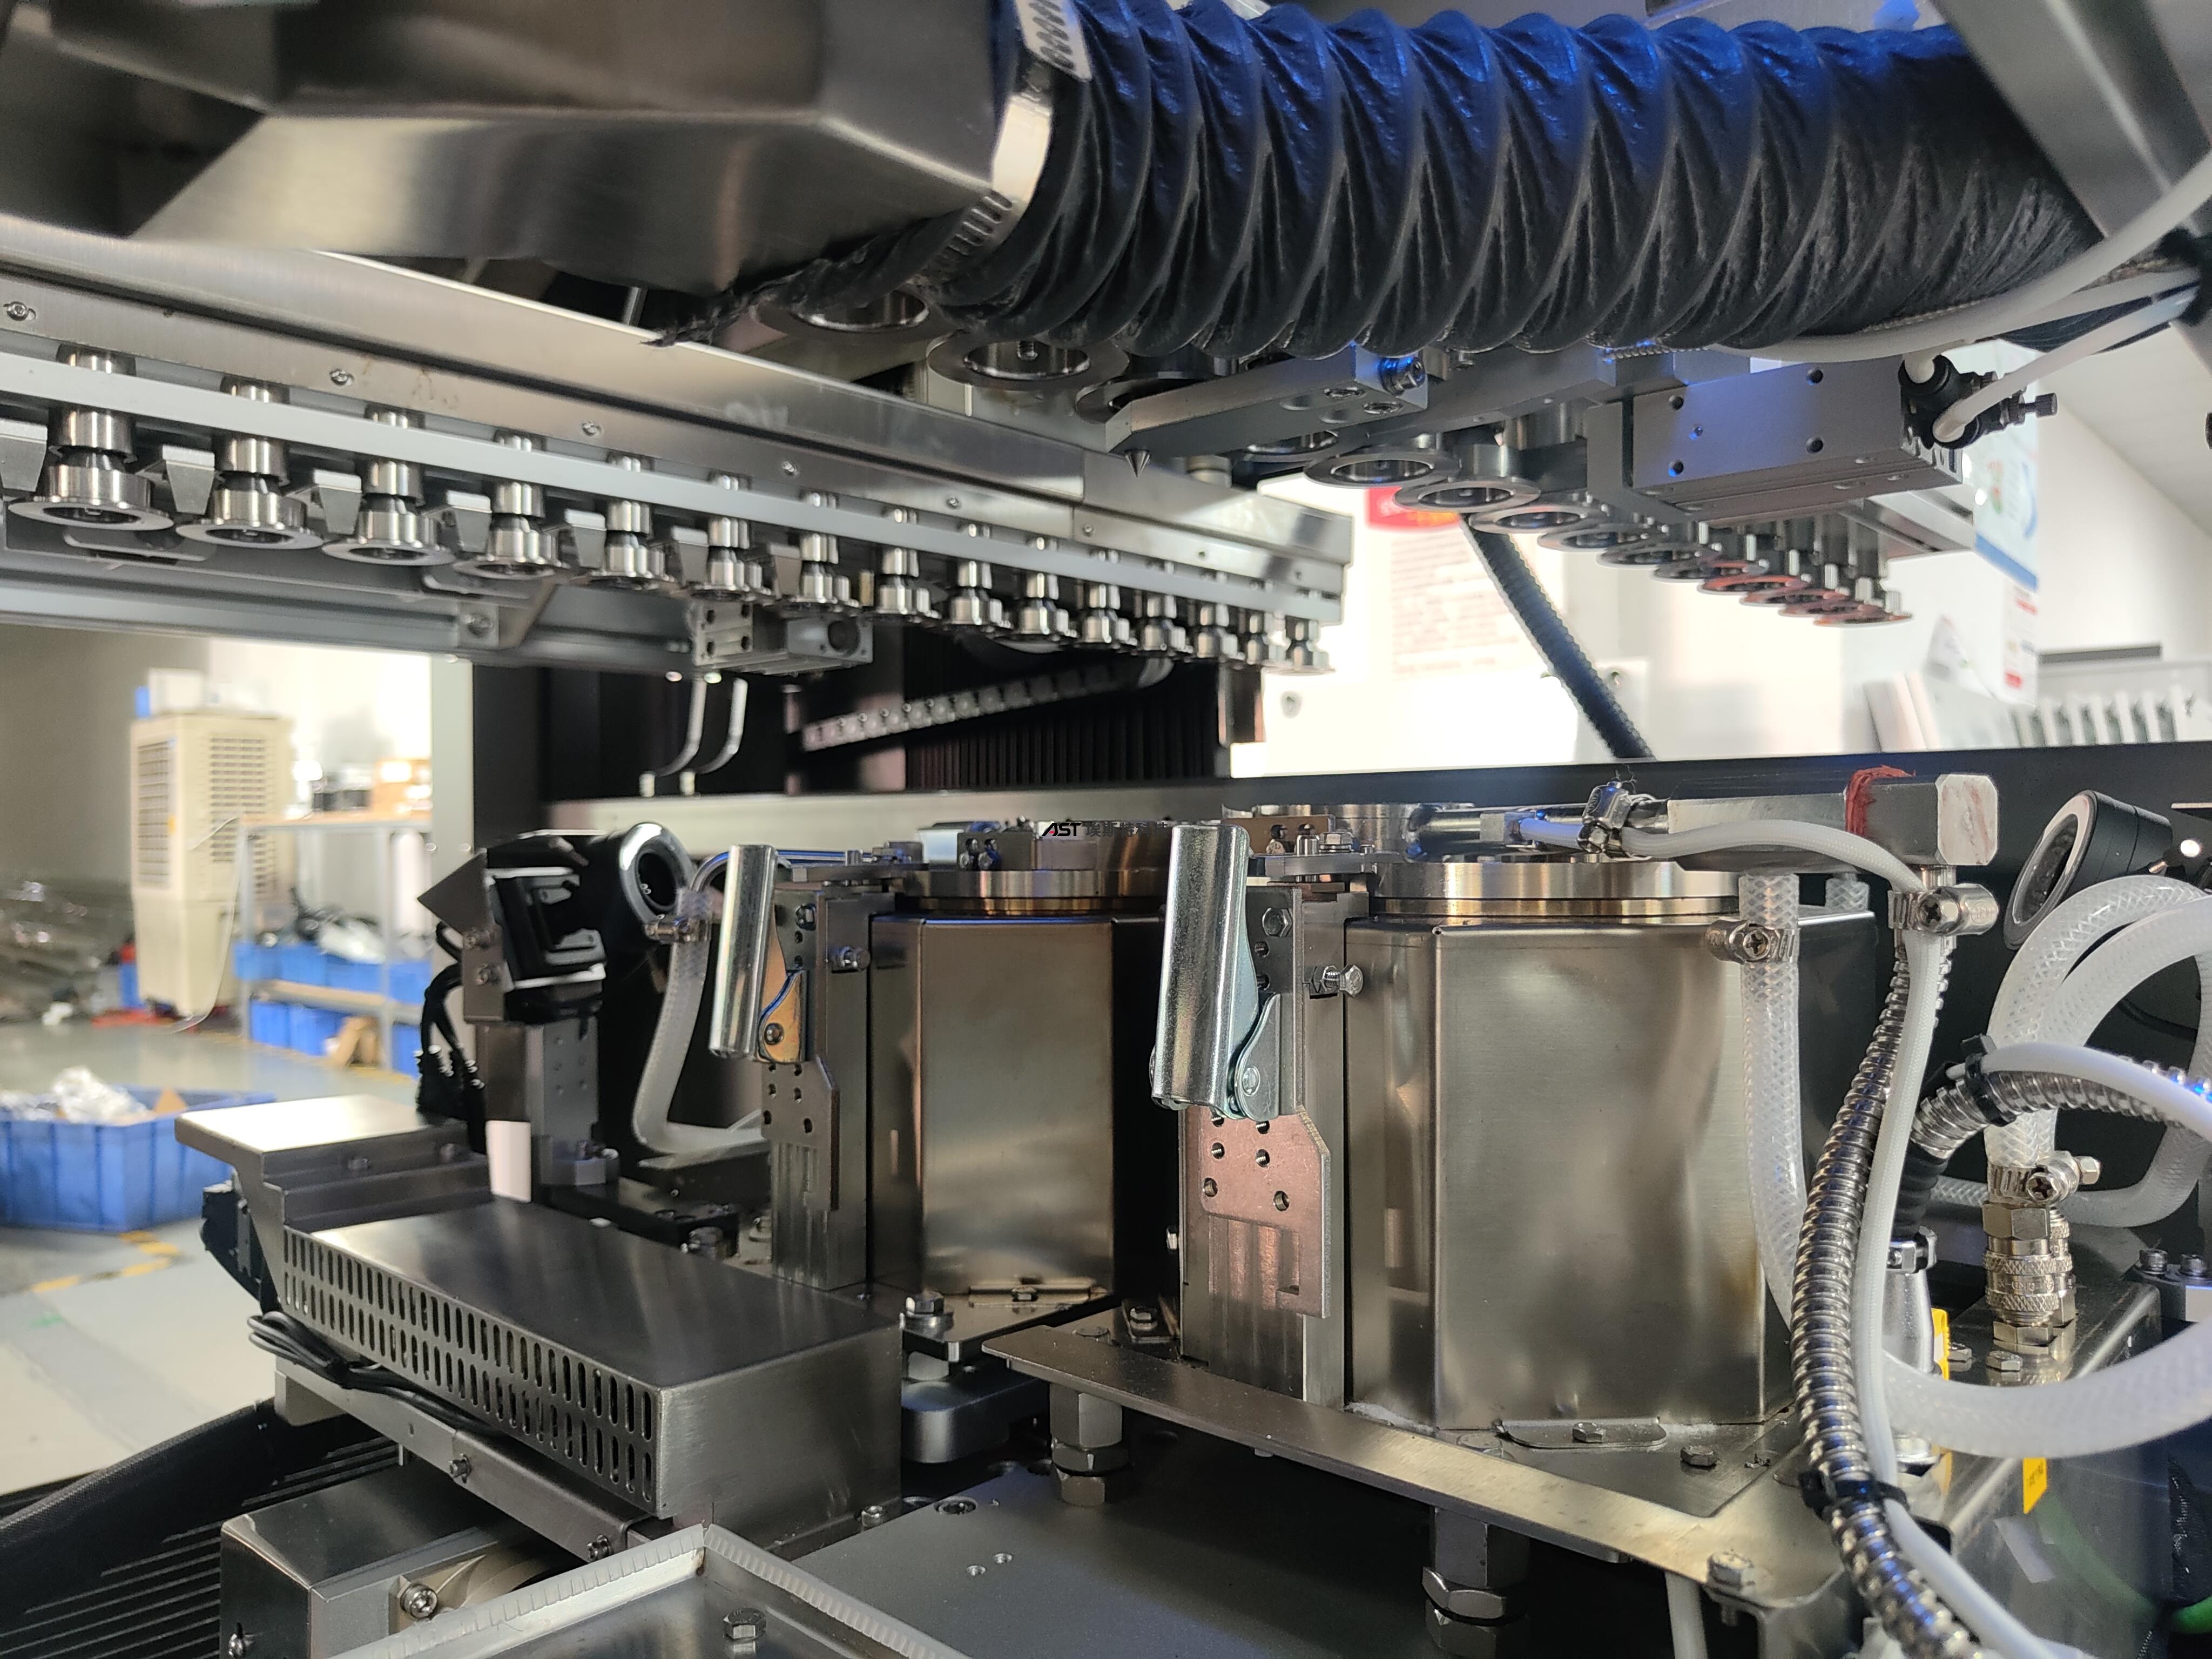
电磁泵vs机械泵 选择性波峰焊锡波发生方式对比 - AST埃斯特
深度对比电磁泵选择性波峰焊与机械泵选择性波峰焊的原理、稳定性、锡渣量、维护成本,详解AST埃斯特电磁泵选择焊高可靠焊接优势。
넶6 2026-11-11 -
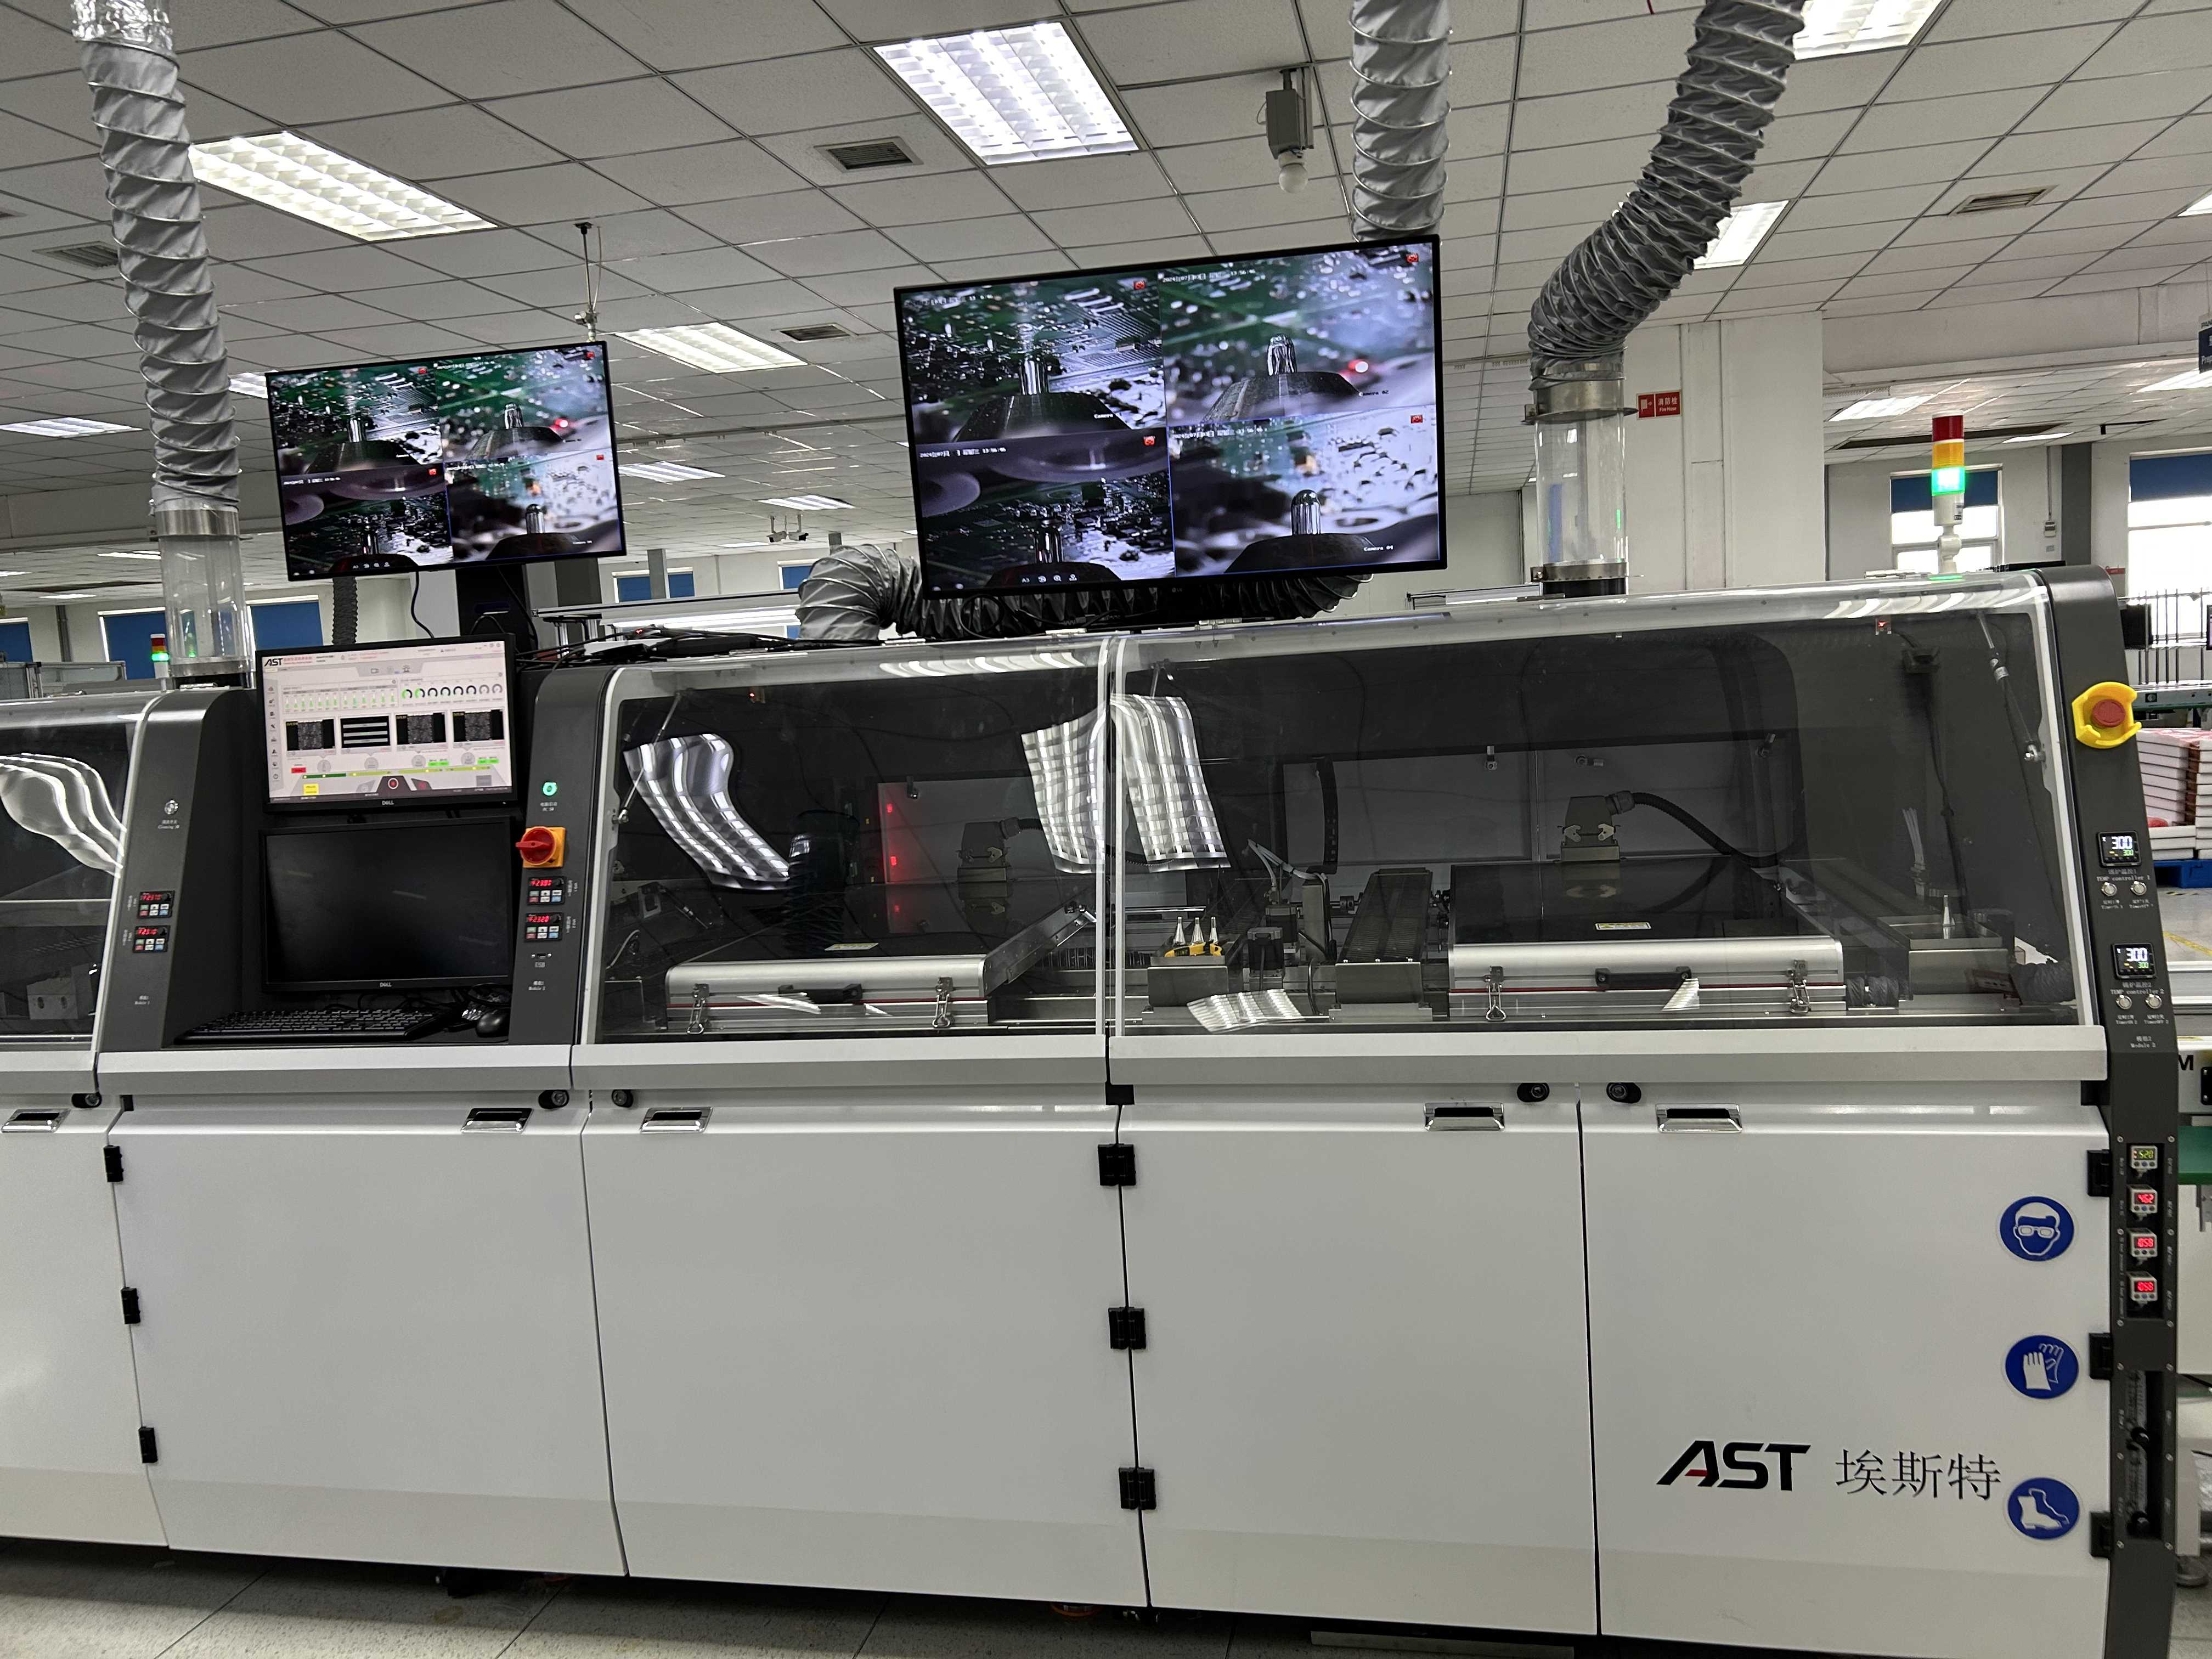
航空航天PCB高精度焊接_选择性波峰焊军标达标方案_AST埃斯特
解析航空航天PCB焊接军标门槛,拆解AST埃斯特选择性波峰焊定制方案,附实测军标参数对照表,帮工厂实现航天级PCB稳定量产。
넶10 2026-11-06


