
选择性波峰焊并非必须依赖载具完成焊接,这是它区别于传统波峰焊的核心工艺优势之一。传统波峰焊必须定制专用治具遮挡非焊接区域、承托PCB,而选择性波峰焊依靠局部定点焊接逻辑,可通过工艺边输送支撑、设备视觉定位完成无治具生产,尤其适配多品种小批量柔性制造场景。

无治具工艺落地核心条件
无治具生产的前提是PCB预留标准工艺边,设备可通过轨道直接输送板件,配合Mark点视觉定位完成精准对位,无需额外工装承托。AST埃斯特选择性波峰焊搭载的高清视觉识别系统,Mark点识别成功率可达99.5%,±0.02mm的喷嘴重复定位精度,可在无载具状态下稳定避开板底贴片元件,完成高密度焊点焊接。
针对异形板材、板底元件高度差≤3mm的混装板,无治具工艺可完全规避定制载具遮挡焊点、反复改模的痛点,换型时无需等待治具制作周期,直接导入Gerber程序即可启动生产,大幅缩短新品验证周期。
无治具工艺关键管控要点
无治具生产需提前核对板底净空,确认锡嘴接近、移动与退出路径无元件遮挡,针对引脚间距≤1.27mm的精密焊点,可通过程序单独调整焊接路径与拖焊速度,避免锡液漫流引发桥连。助焊剂仅在目标焊点精准喷涂,耗材用量较传统波峰焊节省70%以上,板面残留量大幅降低,多数产品可简化后续清洗工序。
对于大尺寸厚板、易翘曲PCB,无治具局部焊接的热冲击仅集中在焊点周边,基板温度梯度大幅缩小,可有效管控板件变形,避免整板过锡引发的翘曲超标问题,满足汽车电子、军工电子等高可靠产品的质量追溯要求。

无治具工艺适用边界
无治具工艺并非适用于所有场景,当PCB无标准工艺边、板底元件高度超过锡嘴安全抬升距离,或拼板连片结构无可靠支撑时,仍需搭配简易定位工装完成生产。但相较于传统波峰焊的全遮挡专用载具,这类工装结构极简,制作成本仅为传统治具的1/5,换型效率提升80%以上。
AST埃斯特选择性波峰焊支持非标定制无治具适配方案,可针对不同异形PCB结构提供免费试板验证,帮助多品种小批量产线彻底摆脱治具依赖,进一步压缩综合制造成本。
选择性波峰焊需要载具吗 无治具工艺解析 - AST埃斯特
-

-
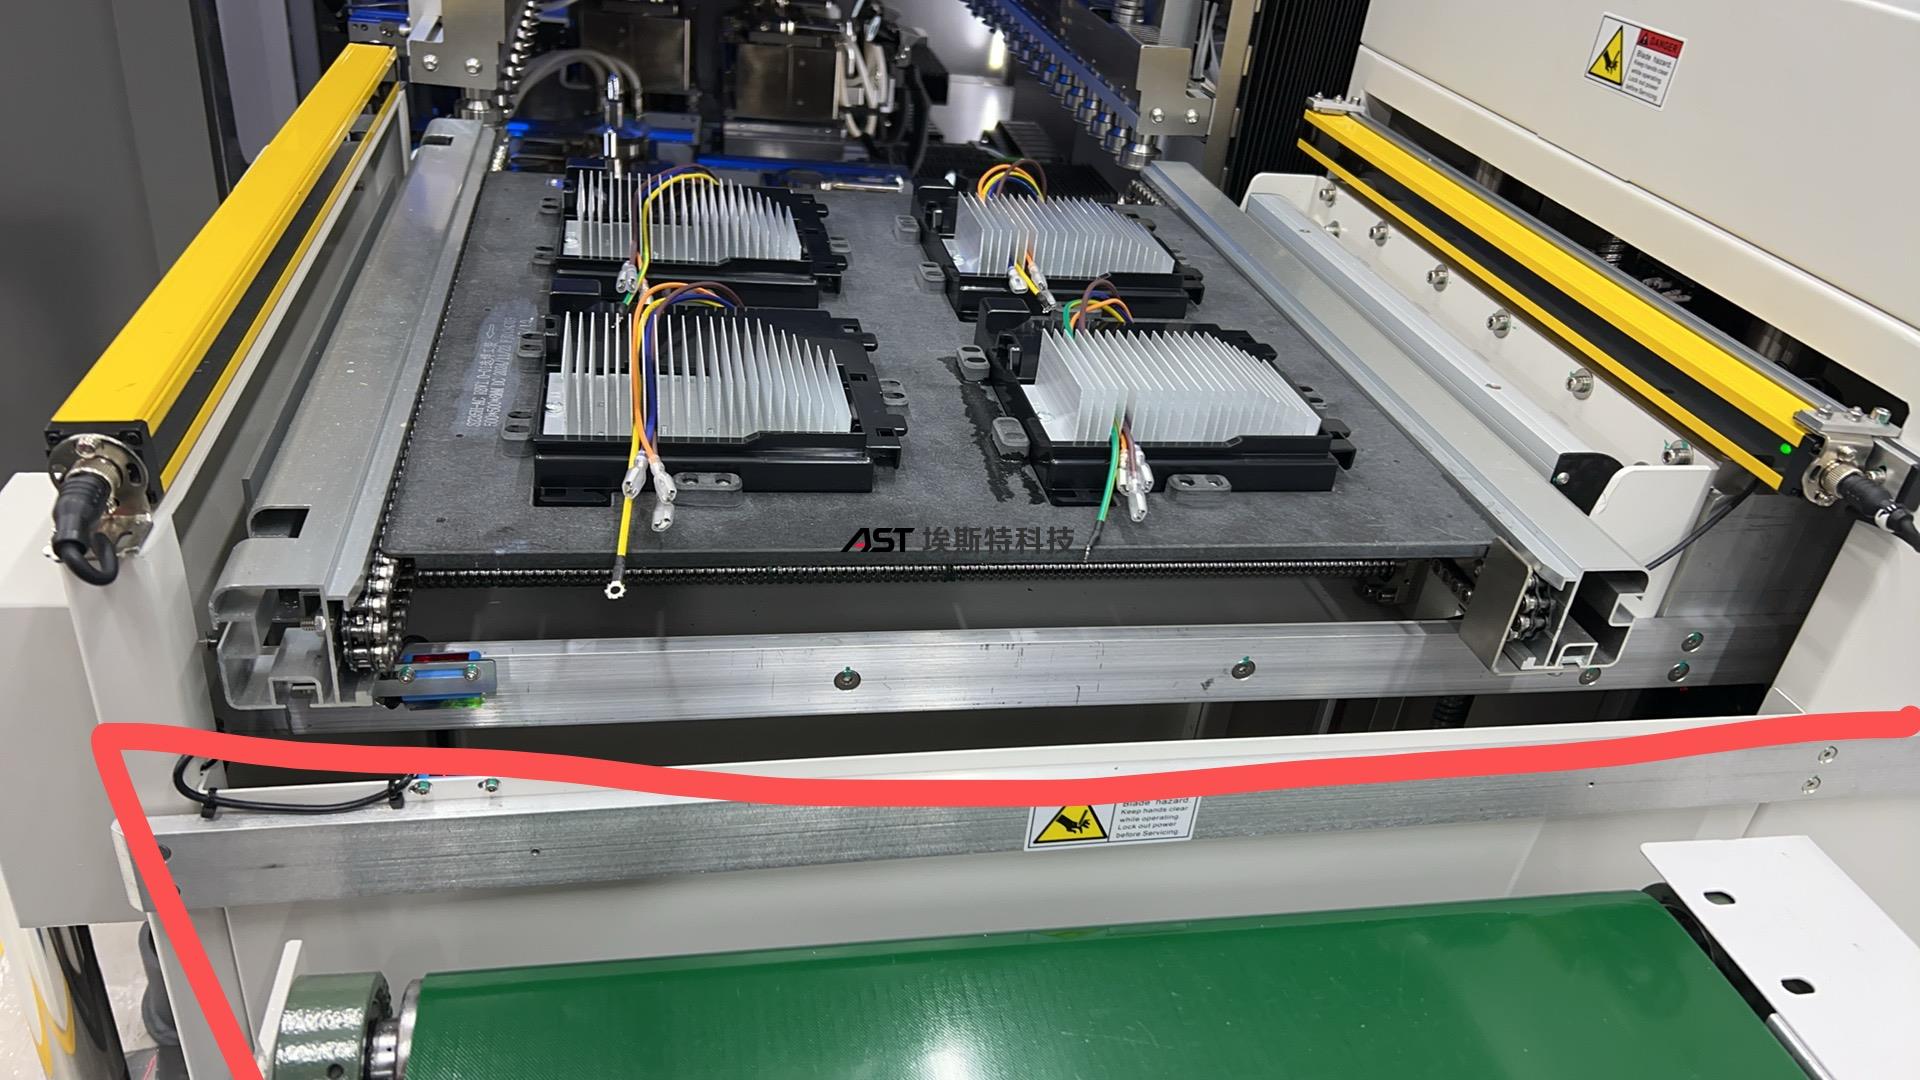
小批量多品种生产 选择性波峰焊比波峰焊更划算 - AST埃斯特
深度解析多品种小批量场景下选择性波峰焊的换型效率、物料损耗、良率优势,详解AST埃斯特选择焊设备长期量产的综合成本价值。
넶3 2026-11-13 -
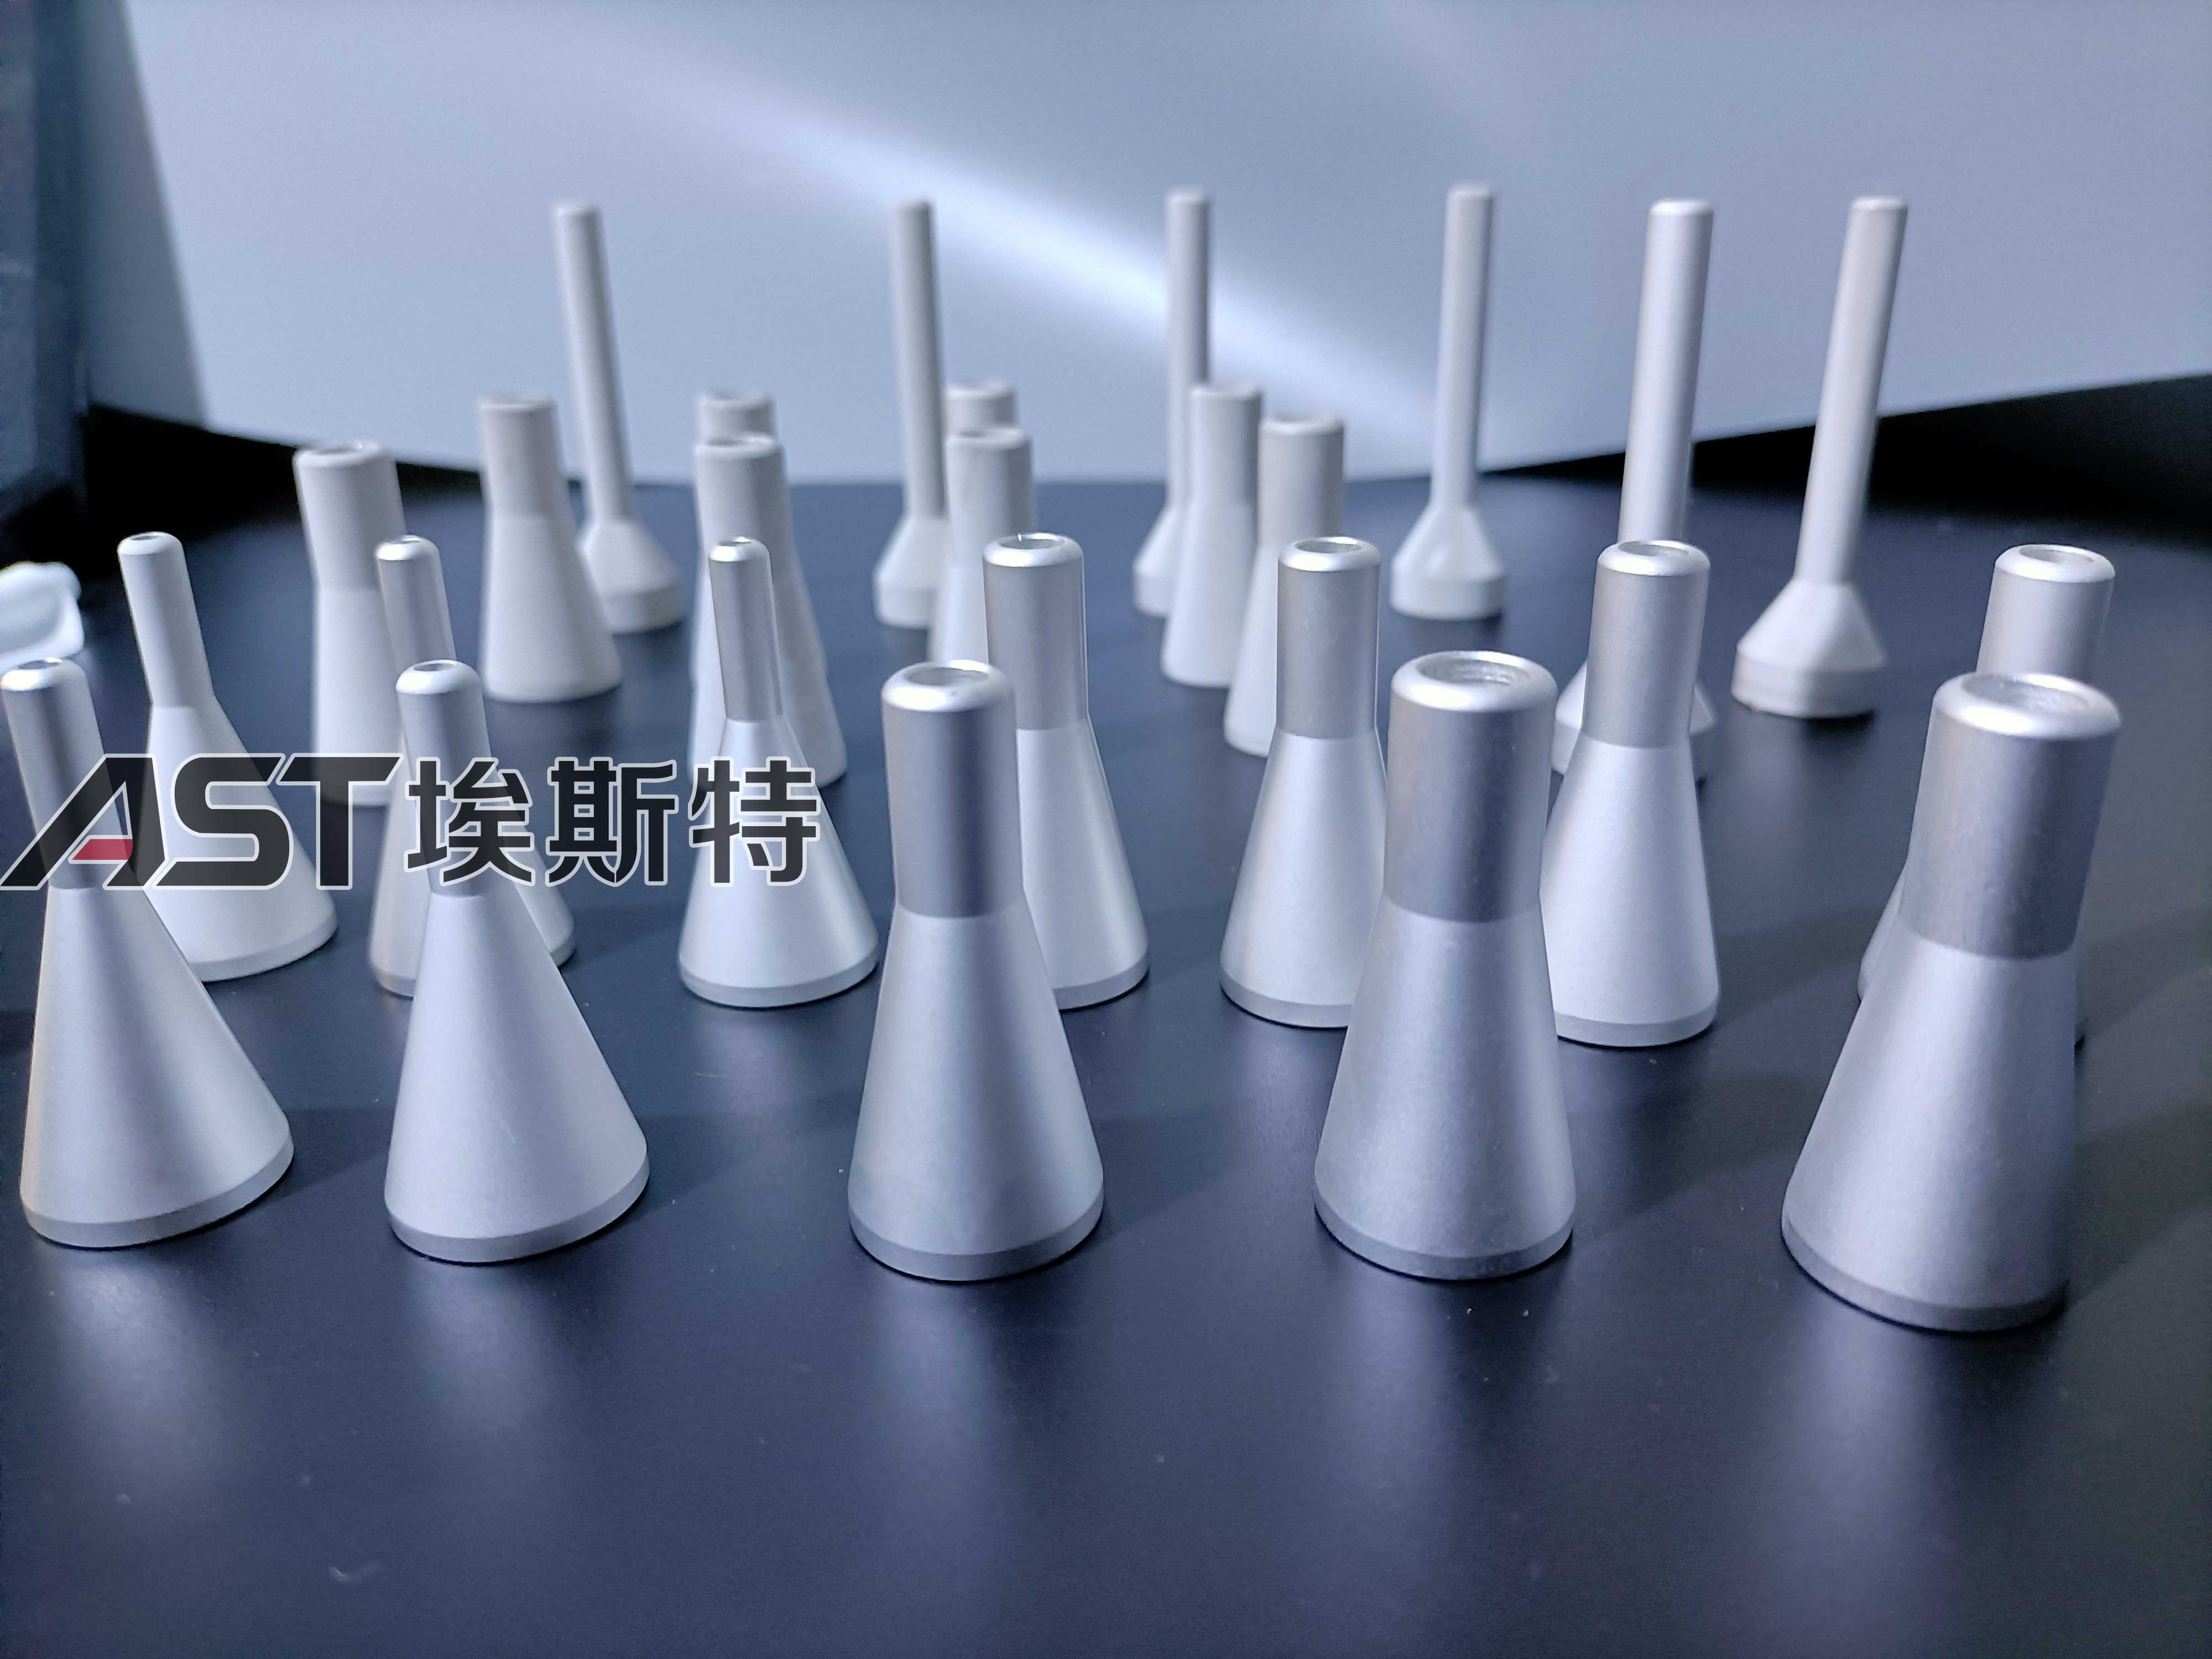
选择焊喷嘴选型 直径材质快换结构全解析 - AST埃斯特
系统解析选择性波峰焊喷嘴的直径匹配规范、材质选型标准与快换结构工程化应用,详解AST埃斯特选择焊喷嘴高可靠量产优势。
넶6 2026-11-12 -
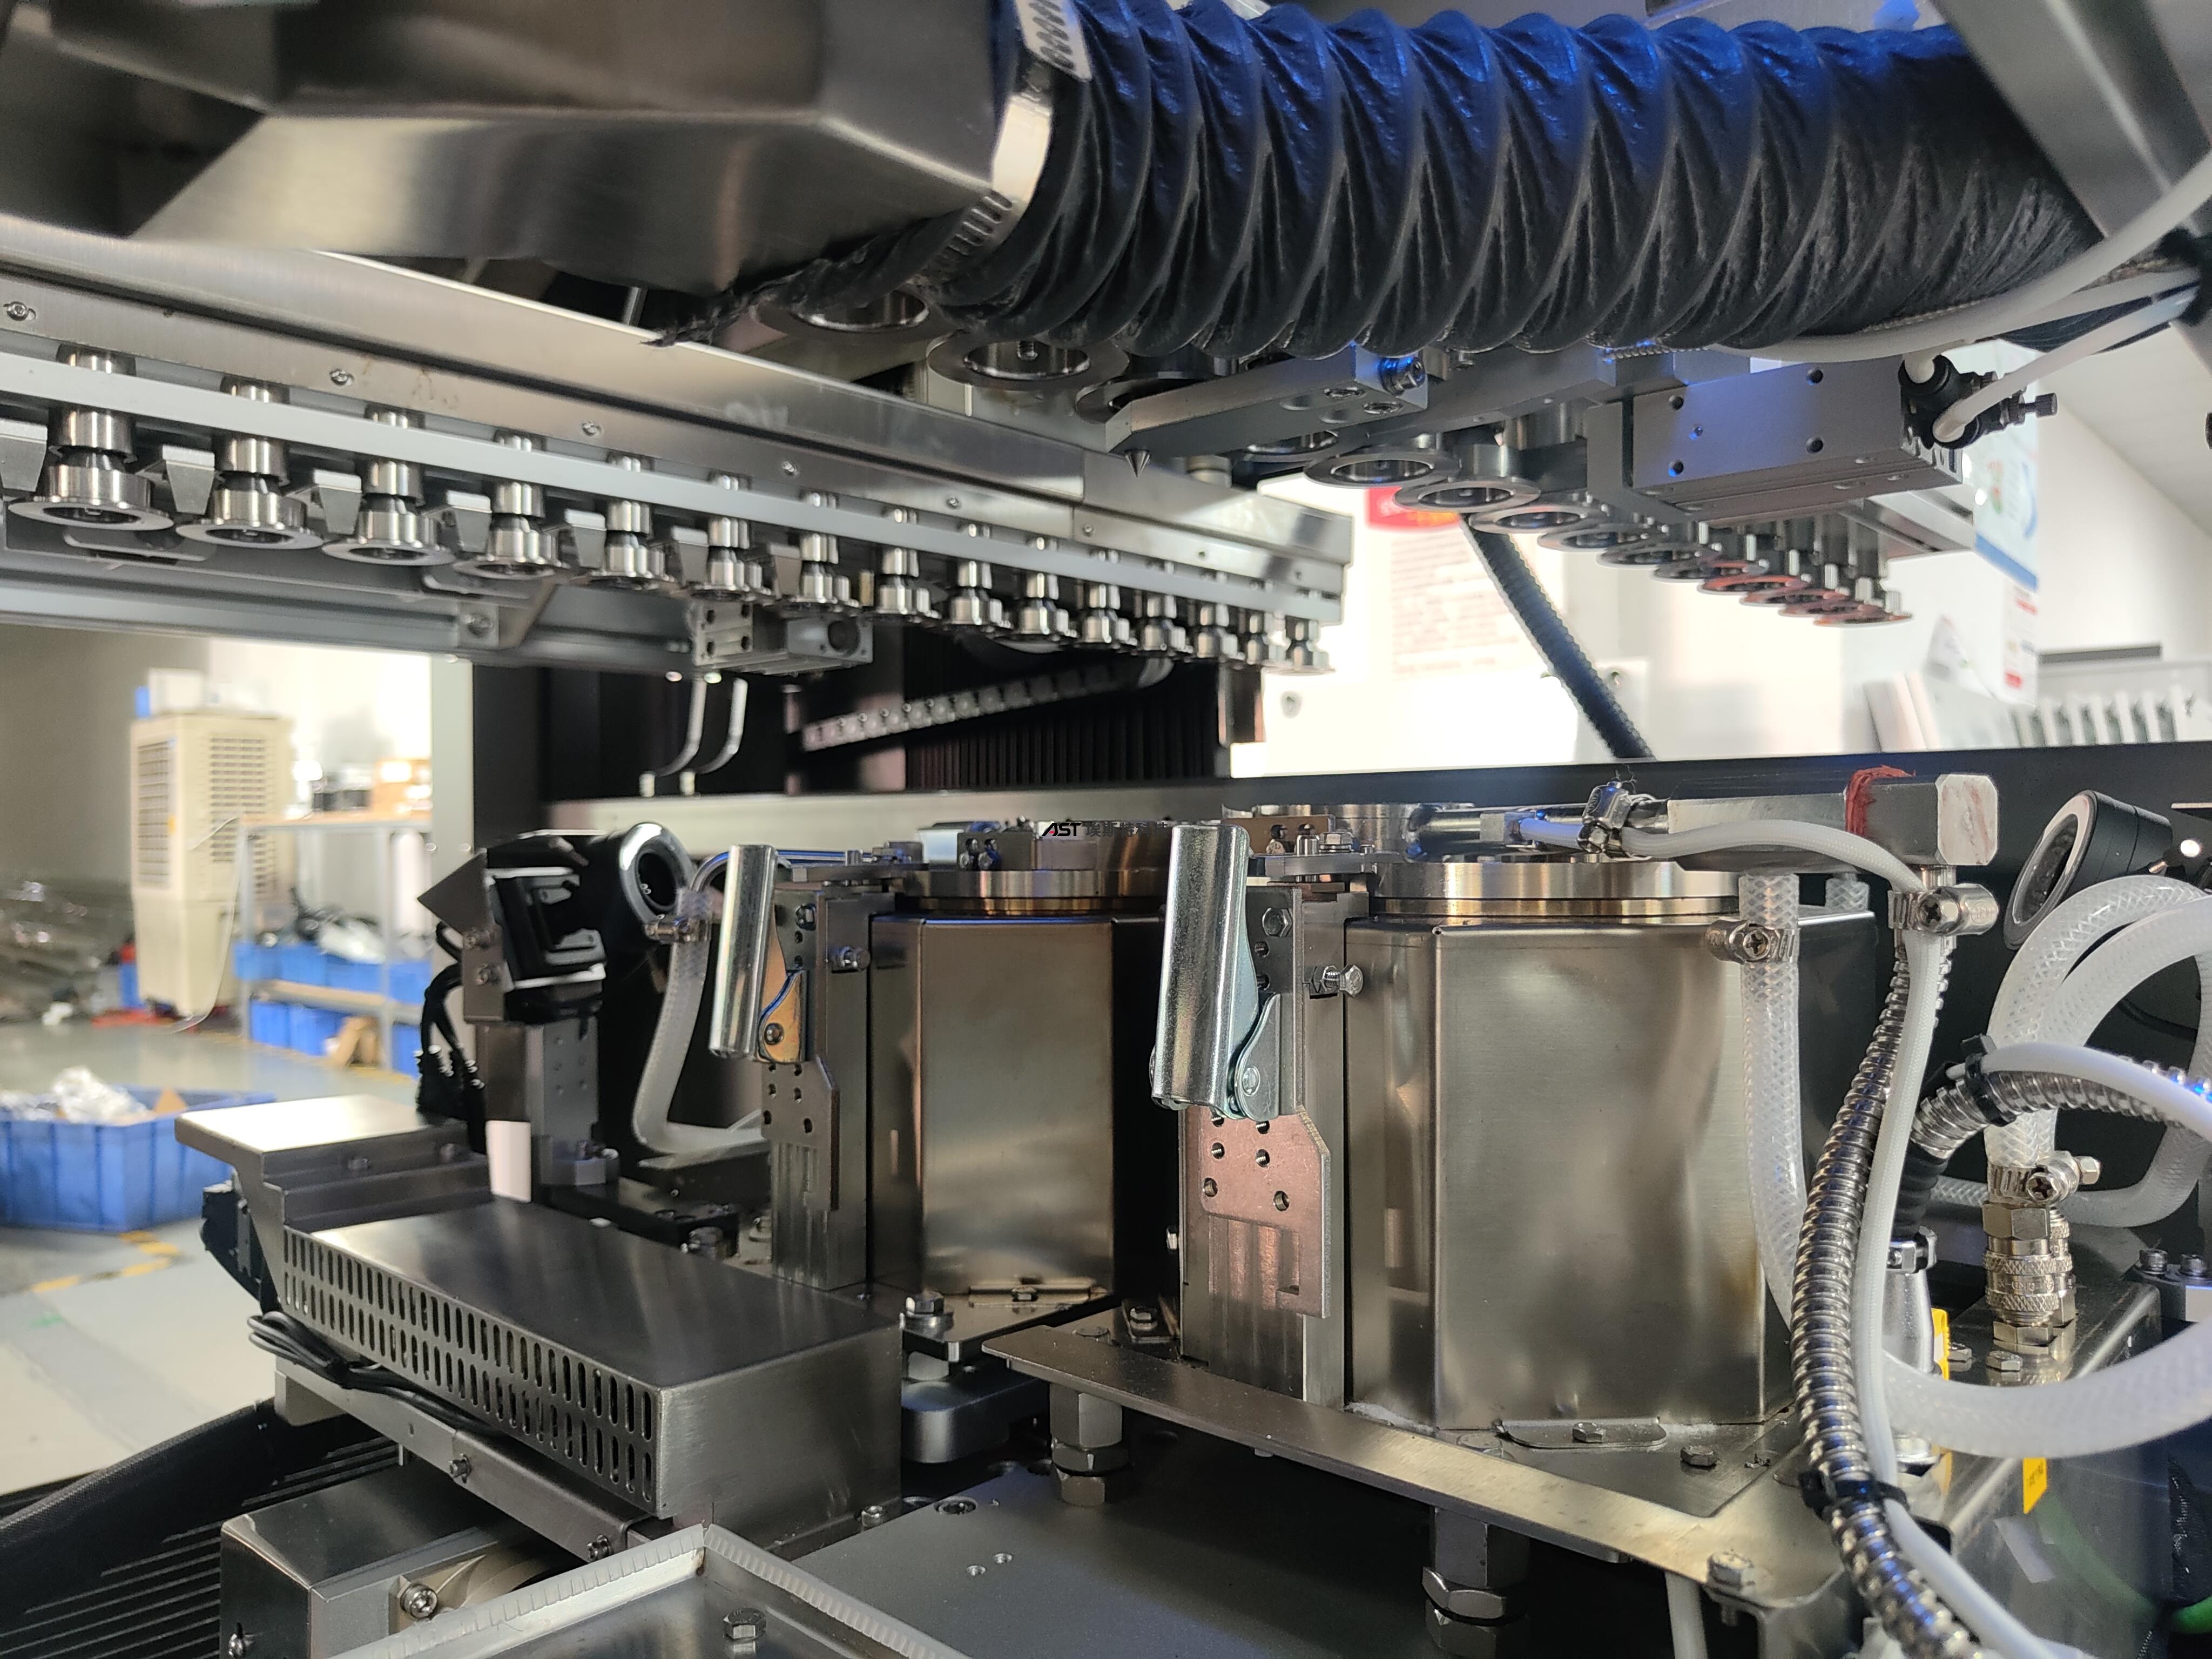
电磁泵vs机械泵 选择性波峰焊锡波发生方式对比 - AST埃斯特
深度对比电磁泵选择性波峰焊与机械泵选择性波峰焊的原理、稳定性、锡渣量、维护成本,详解AST埃斯特电磁泵选择焊高可靠焊接优势。
넶8 2026-11-11


