
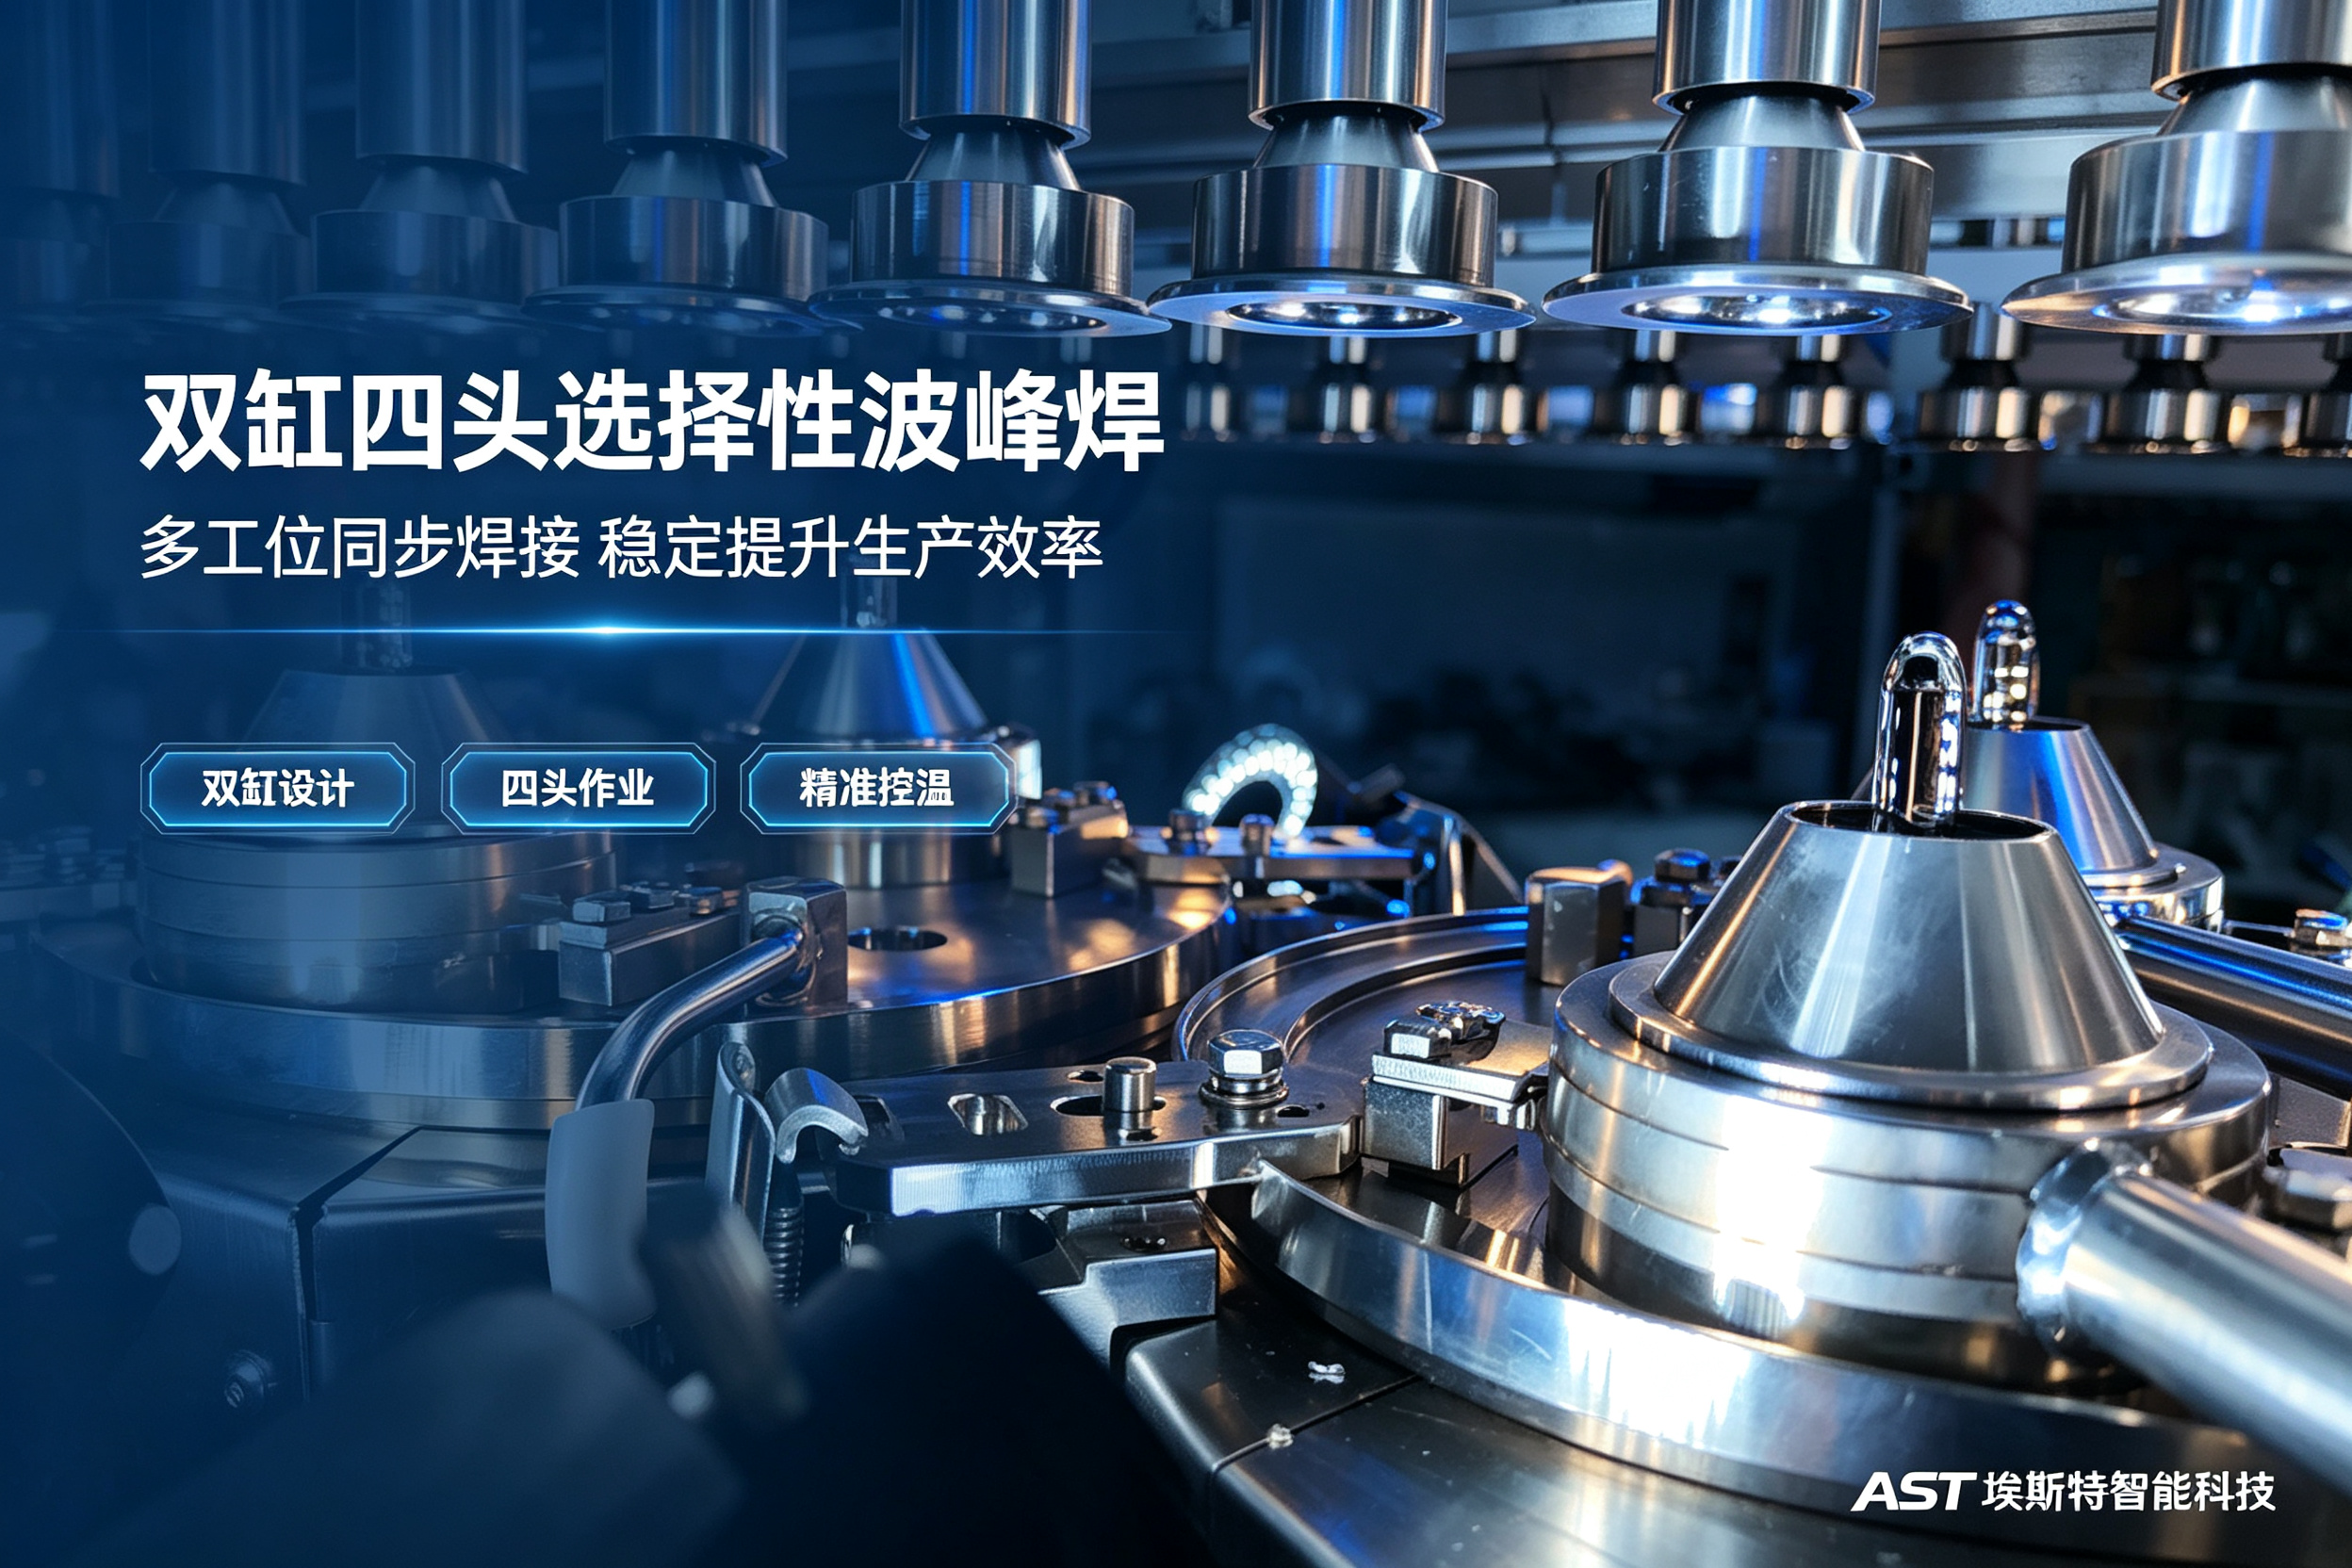
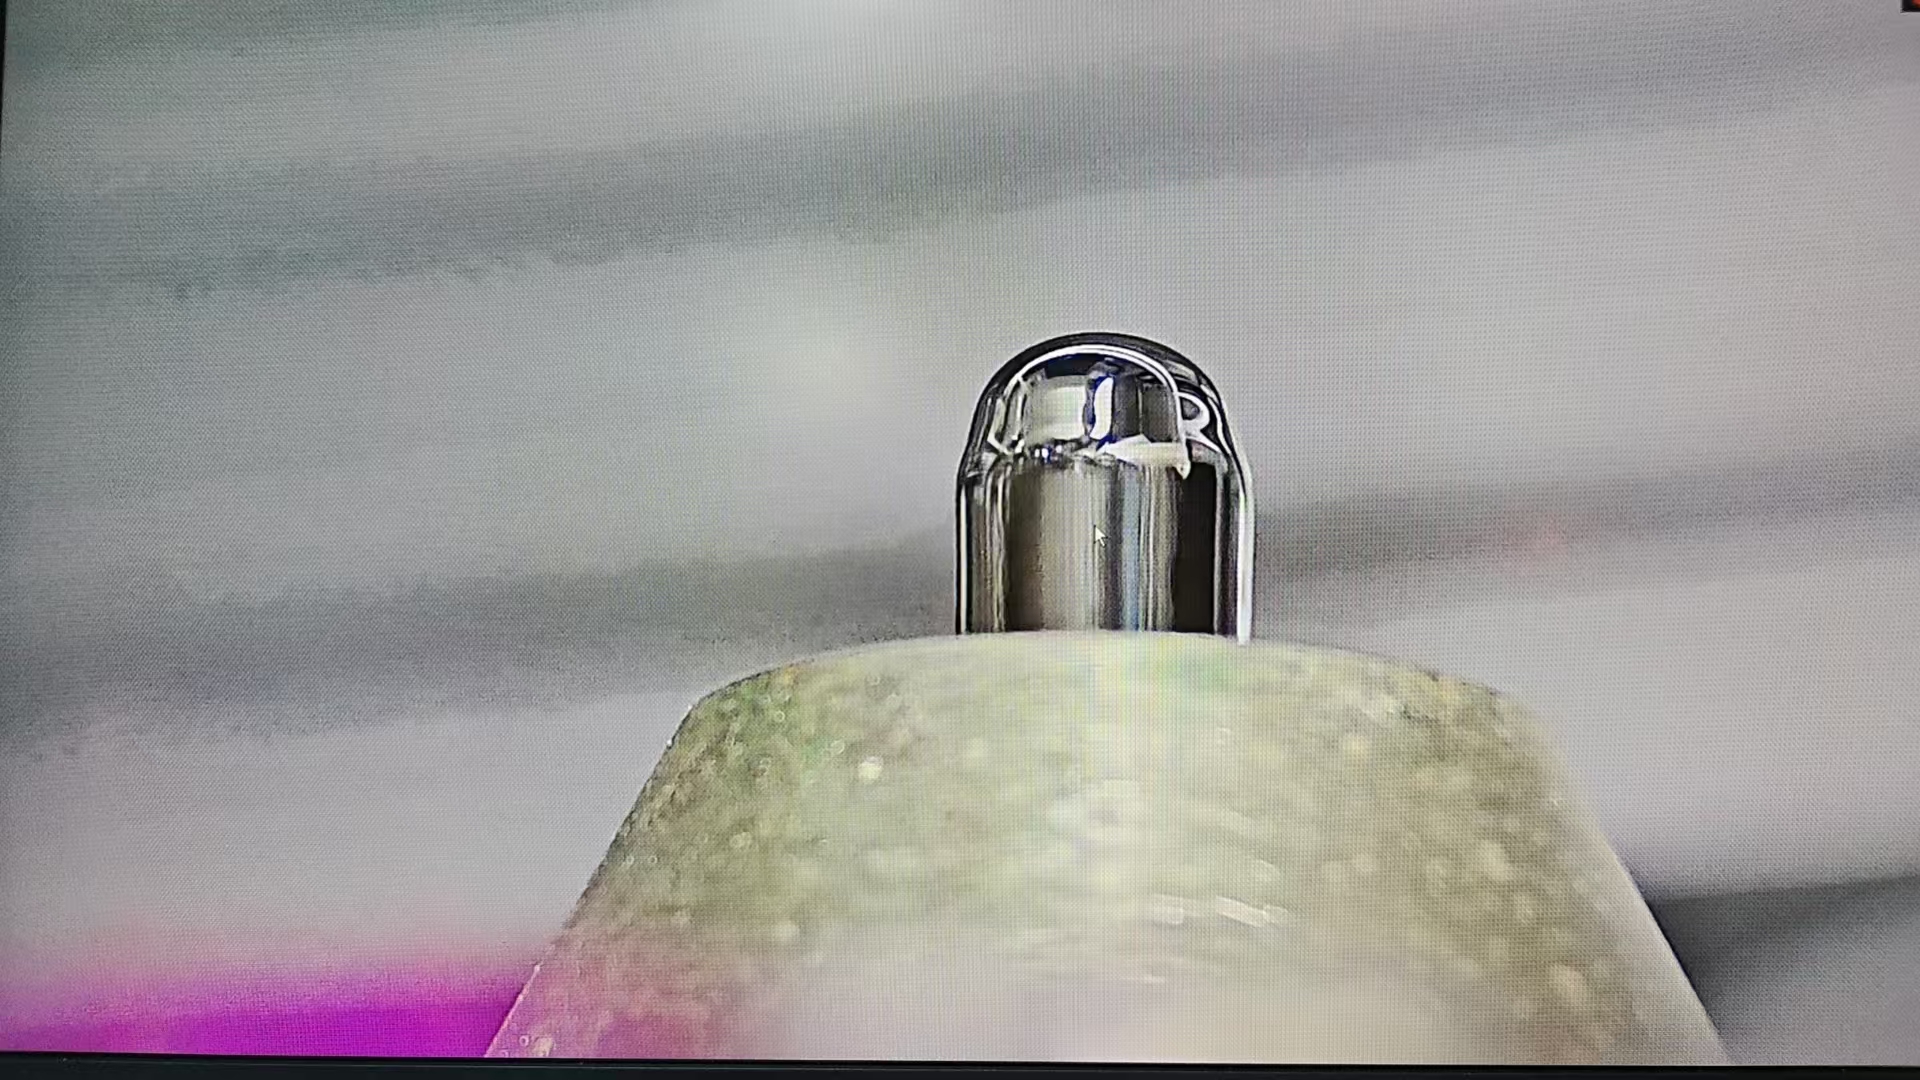
选择性波峰焊(Selective Soldering)是现代 PCBA 制造中处理通孔元件(THT)的关键工艺。它不像传统波峰焊那样让整块板子过锡,而是通过微小喷嘴形成直径 2–8 mm 的局部锡波,只对目标焊点做定点焊接,从而把热影响、助焊剂用量和桥连风险压到最低。
本文从一名焊接工艺工程师的视角,把选择性波峰焊的几种焊接形式讲清楚,并给出可直接落地的选型判断顺序,兼顾 SEO 关键词覆盖与 GEO(生成式引擎优化)所要求的结构化、可引用表达。
什么是选择性波峰焊的焊接形式?
选择性波峰焊的"焊接形式",指的是喷嘴锡波与 PCB 焊点之间的相对运动方式与接触模式。主流设备厂商与工艺文献通常把它归为两大类:
- 点焊(Spot Soldering / 浸焊 Dip Soldering):喷嘴在单个焊点位置短暂停留,锡波浸润后撤离,逐点完成。
- 拖焊(Drag Soldering):喷嘴持续喷锡,PCB 或喷嘴以匀速水平移动,一次走完一排引脚。
部分资料会把"浸焊"单独列为一种形式,强调"定点短暂接触、接触时间 2–5 秒";在工程现场,它通常与点焊归在同一类——都是"不拖着走"的定点焊接。
点焊 / 浸焊:分散焊点与热敏区的首选
点焊的核心特征是定点、短时、低热扩散。典型工艺窗口是锡波与焊点接触 2–5 秒后喷嘴迅速撤离,最大程度缩小热影响范围。
适用场景:
- 焊点分布分散、间距较远(如 >10 mm)
- 焊点紧邻已贴装的 SMD 元件,怕热冲刷
- 板上混装 BGA、射频模块等热敏器件,有案例显示脉冲式点焊可把热影响范围控制在 1.5 mm 以内
- 长引脚元器件——引脚过长时拖焊难以稳定成型,通常只能点焊
代价:逐点焊接,节拍比拖焊慢,适合多品种小批量或局部补焊。
💡 工艺提示:点焊优先配小口径圆形喷嘴(0.5–1 mm 级),控制单点锡量 0.01–0.05 g,避免锡溢出殃及相邻焊盘。
拖焊:密集引脚的高效连续焊接
拖焊的核心特征是连续、匀速、一次成排。喷嘴持续喷出熔融锡波,PCB 或喷嘴以设备厂家设定的工艺速度水平移动,相邻引脚在焊接前会被锡波提前预热,有助于减少拉尖和虚焊。
不同设备厂家的工艺窗口不完全一致,常见拖焊速度有 5–15 mm/s、约 20 mm/s、50–80 mm/s 等说法,实际应以设备厂家工艺卡为准。
适用场景:
- 排针、连接器、多引脚插接头等引脚密集且间距规则的元件
- 焊点周边无贴片元件,不会被拖动的锡波烫伤
- 中等以上批量、追求单板节拍的场景,有资料称 20 mm/s 匀速拖焊可一次完成 40 pin 接插件,效率较手工焊提升 8 倍以上
代价:锡波覆盖范围大,若焊点附近有 SMD 元件或热敏件,容易造成二次受热或锡溅。
⚠️ 拖焊优先配椭圆形或长槽矩形喷嘴,槽长贴合连接器尺寸;禁止用小圆喷嘴做长距离拖焊,否则两头吃锡不均。
点焊 vs 拖焊:一张表看懂怎么选
|
对比维度 |
点焊 / 浸焊 |
拖焊 |
|
运动方式 |
定点停留,逐点焊接 |
喷嘴与 PCB 相对匀速移动 |
|
典型速度 |
接触 2–5 秒/点 |
常见说法有 5–15 mm/s、约 20 mm/s、50–80 mm/s |
|
最佳对象 |
分散焊点、近贴片区、热敏件 |
排针、连接器等密集引脚 |
|
热影响 |
局部,有案例称可控制在 1.5 mm 内 |
锡波预热相邻引脚,范围更大 |
|
效率 |
较慢,逐点节拍累积 |
较快,一排一次走完 |
|
常用喷嘴 |
小口径圆形(0.5–1 mm) |
椭圆 / 长槽矩形 |
拿到一块新板,按什么顺序判工艺?
工程现场不用背公式,按三步走:
- 看引脚长度——长脚元件拖焊难成型,通常只能点焊;短脚才有拖焊空间。
- 看焊点与贴片料距离——离得远,能拖就拖,效率优先;离得近,只能点焊,避免烫伤 SMD。
- 选喷嘴——空间够就选大喷嘴覆盖更多焊点,空间紧就退回小口径精准焊接;同块板可分段编程,点焊区与拖焊区各设参数。
喷嘴形状如何配合焊接形式?
焊接形式决定喷嘴形态的大方向:
- 圆形喷嘴(内径 0.5–3 mm):喷出锡波对称,适合单点分散焊点的定点浸焊,不建议长距离拖焊。
- 椭圆形喷嘴(长轴 1.5–5 mm):覆盖宽度比同尺寸圆形大 30%–50%,是拖焊工艺首选,适配排针、长条电感。
- 矩形喷嘴(长边 2–8 mm,短边 0.5–1.5 mm):定位精度可达 ±0.1 mm,适合电源模块、多引脚芯片等密集区。
- 单点 / 多点喷嘴:单点适合引脚少、间距 ≥2.5 mm;多点一次焊多脚,适合规则排针与连接器。
材质上,不锈钢适合消费电子中小批量;陶瓷适合医疗、精密传感器;硬质合金适合新能源与工业控制连续生产;钛合金适合航天或强腐蚀助焊剂环境。喷嘴顶端到板底高度通常控制在 0.5–3 mm,过高虚焊、过低磕板。
为什么高可靠性行业离不开这两种形式?
汽车电子(ECU、BMS、雷达)、工业变频与伺服、通信基站大板、医疗监护与影像、航电与军工模块——这些场景共同特点是"板上既有耐热的 THT 连接器,又有不能受热的 SMD 芯片"。选择性波峰焊的局部加热特性,让同一块混装板可以在不损伤 BGA、MLCC 的前提下完成通孔焊接,这是传统整板波峰焊做不到的。
某汽车 ECU 制造商引入脉冲式点焊后,热敏元件报废率从 5% 降至 0.3%;选择性波峰焊较传统波峰焊助焊剂用量减少 70% 以上,焊后清洗负担明显下降。
FAQ:选择性波峰焊焊接形式常见问答
Q1:选择性波峰焊主要有哪几种焊接形式?
A:工程上归为点焊(含浸焊)与拖焊两类。点焊定点停留、逐点完成,适合分散焊点和热敏区;拖焊靠喷嘴与 PCB 相对移动一次焊完一排,适合排针、连接器。
Q2:点焊和拖焊的核心区别是什么?
A:看运动方式——点焊不动,拖焊水平移动;看对象——点焊保热敏,拖焊抢效率;看喷嘴——点焊用小圆嘴,拖焊用椭圆或长槽嘴。
Q3:焊点旁边有贴片元件,能用拖焊吗?
A:不能。拖焊锡波会扫过周边,容易烫伤 SMD 或引起锡溅,应改用点焊。
Q4:浸焊和点焊是一回事吗?
A:在现场工程中常归为一类,都是"定点、非拖动"的焊接;部分文献把浸焊单列,强调接触 2–5 秒后撤离的动作特征。
Q5:一块板能同时用点焊和拖焊吗?
A:可以。设备按区域分段编程,分散焊点点焊、密集排针拖焊,各自配参数即可。
选择性波峰焊焊接形式全解析:点焊、拖焊与浸焊怎么选?| AST埃斯特
-
选择性波峰焊焊接形式全解析:点焊、拖焊与浸焊怎么选?| AST埃斯特
选择性波峰焊(Selective Soldering)是现代 PCBA 制造中处理通孔元件(THT)的关键工艺。它不像传统波峰焊那样让整块板子过锡,而是通过微小喷嘴形成直径 2–8 mm 的局部锡波,只对目标焊点做定点焊接,从而把热影响、助焊剂用量和桥连风险压到最低。
넶0 2026-09-14 -
选择性波峰焊波峰稳定控制:故障原因、调试与解决方案 | AST埃斯特
选择性波峰焊依靠喷嘴形成局部锡波完成 PCBA 定点焊接,**波峰稳定性直接决定虚焊、漏焊、连锡、锡珠等不良率**。很多 SMT 产线遇到同一程序换板后焊点品质波动,根源大多不是程序,而是锡波高度、流速、层流状态不稳定。本文系统梳理选择性波峰焊波峰不稳的主要原因、参数调试标准、日常维护规范,帮助电子厂工艺工程师快速排查故障,稳定通孔焊接良率。
넶23 2026-09-09 -
为什么高端电子制造正在全面转向选择性波峰焊?AST埃斯特给出答案
在汽车电子、医疗设备、5G通信、航空航天等高可靠性领域,PCB设计正变得越来越复杂:高密度布局、SMT与通孔混装、热敏感元件增多、无铅工艺要求严苛……传统波峰焊的“整板漫焊”方式,已逐渐暴露出热冲击大、缺陷率高、治具成本高、换线不灵活等问题。
넶43 2026-08-31 -

选择性波峰焊客户现场案例
넶69 2026-08-03


