
选择焊工艺介绍
作为选择性波峰焊设备生产厂家有必要对选择焊的工艺做出说明,方便使用单位在选择购买时,对于选择焊的工作原理,优势及前景有个大概的认识。

生产中的选择焊
越来越激烈的电子产品市场竞争,给电子产品制造企业带来巨大的品质和成本压力。电子产品生产制程的高密度、小型化趋势带动SMT工艺的飞速发展,传统的波峰焊接工艺已无法满足剩余少数穿孔元器件的焊接需要,而人工方式很难对大热容量或细间距元器件实现高质量、高效率的焊接,并且劳动力较机器设备的成本优势正在逐渐丧失。迷你选择性波峰焊接技术的发展给电子产品生产工程师们提供了新的选择,同时选择焊的低运行成本高适用性使其迅速受到电子产品制造厂商的欢迎。
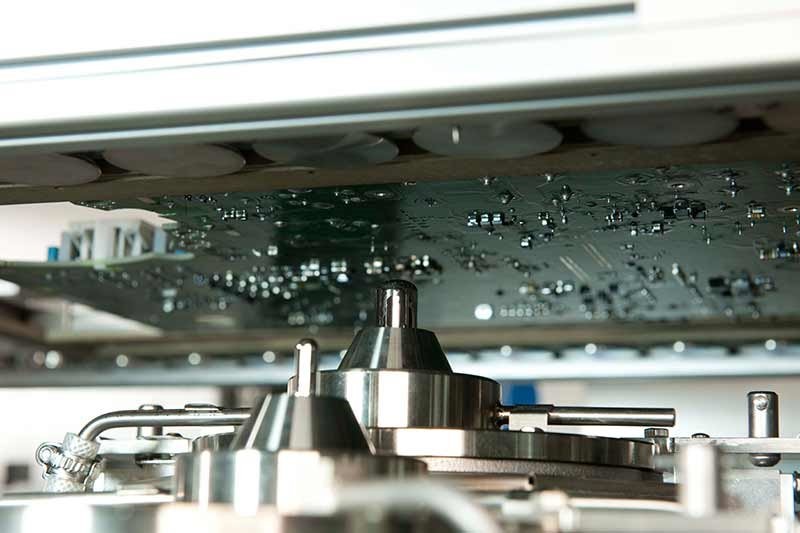
选择性波峰焊接系统是一种由程序控制,安装有助焊剂喷嘴和锡炉的多轴操纵平台。PCB板通过轨道在线运输定位后,首先将助焊剂准确喷涂于PCB板上的待焊部位,然后通过一个小型喷嘴(直径通常是2~4mm)和焊料泵创建一个精确的环形迷你焊料波峰,经过多轴操纵平台,从PCB板底部实施焊接。由于待焊接的元器件通常被SMT器件包围,且密度高、间距小,为避免损坏底部邻近器件及焊盘,选择焊工艺必须是非常精确的。
选择性波峰焊接系统的程序控制,无论从运动、工艺速度,还是无限制的方向控制(X、Y、Z),温度和热量控制等,其功能是非常强大的。选择性波峰焊进行焊接时,每一个焊点的焊接参数都可以“量身定制”,足够的工艺调整空间把每个焊点的焊接条件(如:助焊剂的喷涂量,焊接时间,焊接高度,波峰高度)调到最佳,缺陷率由此降低。所有的控制参数设置都可以保存到程序内,每次生产时,都可从程序内调出相关的数据。因此,如果系统被正确维护,数年后,焊接的质量仍是一致的。
选择焊与传统波峰焊两者间有着明显的差异。在传统波峰焊接时,PCB板完全浸入液态焊料中。而在选择性焊接时,仅有部分特定区域与焊锡波接触,因此焊接时它不会熔化相邻近的其它元器件与焊点。与传统波峰焊相比,助焊剂仅精确喷涂在PCB底面的待焊接部位,而不是整个PCB板,从而不会污染焊点之外的区域。
选择焊的低运行成本是其迅速受到制造厂商欢迎的重要原因。前面已提到过,现在的线路板通孔元器件的焊接往往有可能只占整体线路板焊接的很小一部分,在这样的情况下,选择焊具有以下的成本优势:
- 较小的设备占地面积
- 较少的能源消耗
- 大量的助焊剂节省
- 大幅度减少锡渣产生
- 大幅度减少氮气使用量
在一个具体的实际案例中,我们分别用选择焊和波峰焊对26个有铅器件的220个焊点进行了焊接,得出如下结果:
- 助焊剂消耗量 选择焊节省60–90%
- 锡渣产生 选择焊减少70-95%
- 能源消耗 选择焊节省51%
- 氮气消耗 选择焊节省92%
选择焊技术的发展前景
- 100%的一次通过率
- 6 Sigma质量管理体系
- 智能化的操作系统以使生产对人的倚赖降到最低
- 一致性、重复性、可靠性和可追溯性
以上是选择焊工艺简单介绍,更多更详细的内容,欢迎关注本站选择性波峰焊工艺栏目相关内容;若有任何疑问欢迎来函来电交流。
选择性波峰焊工艺介绍
-
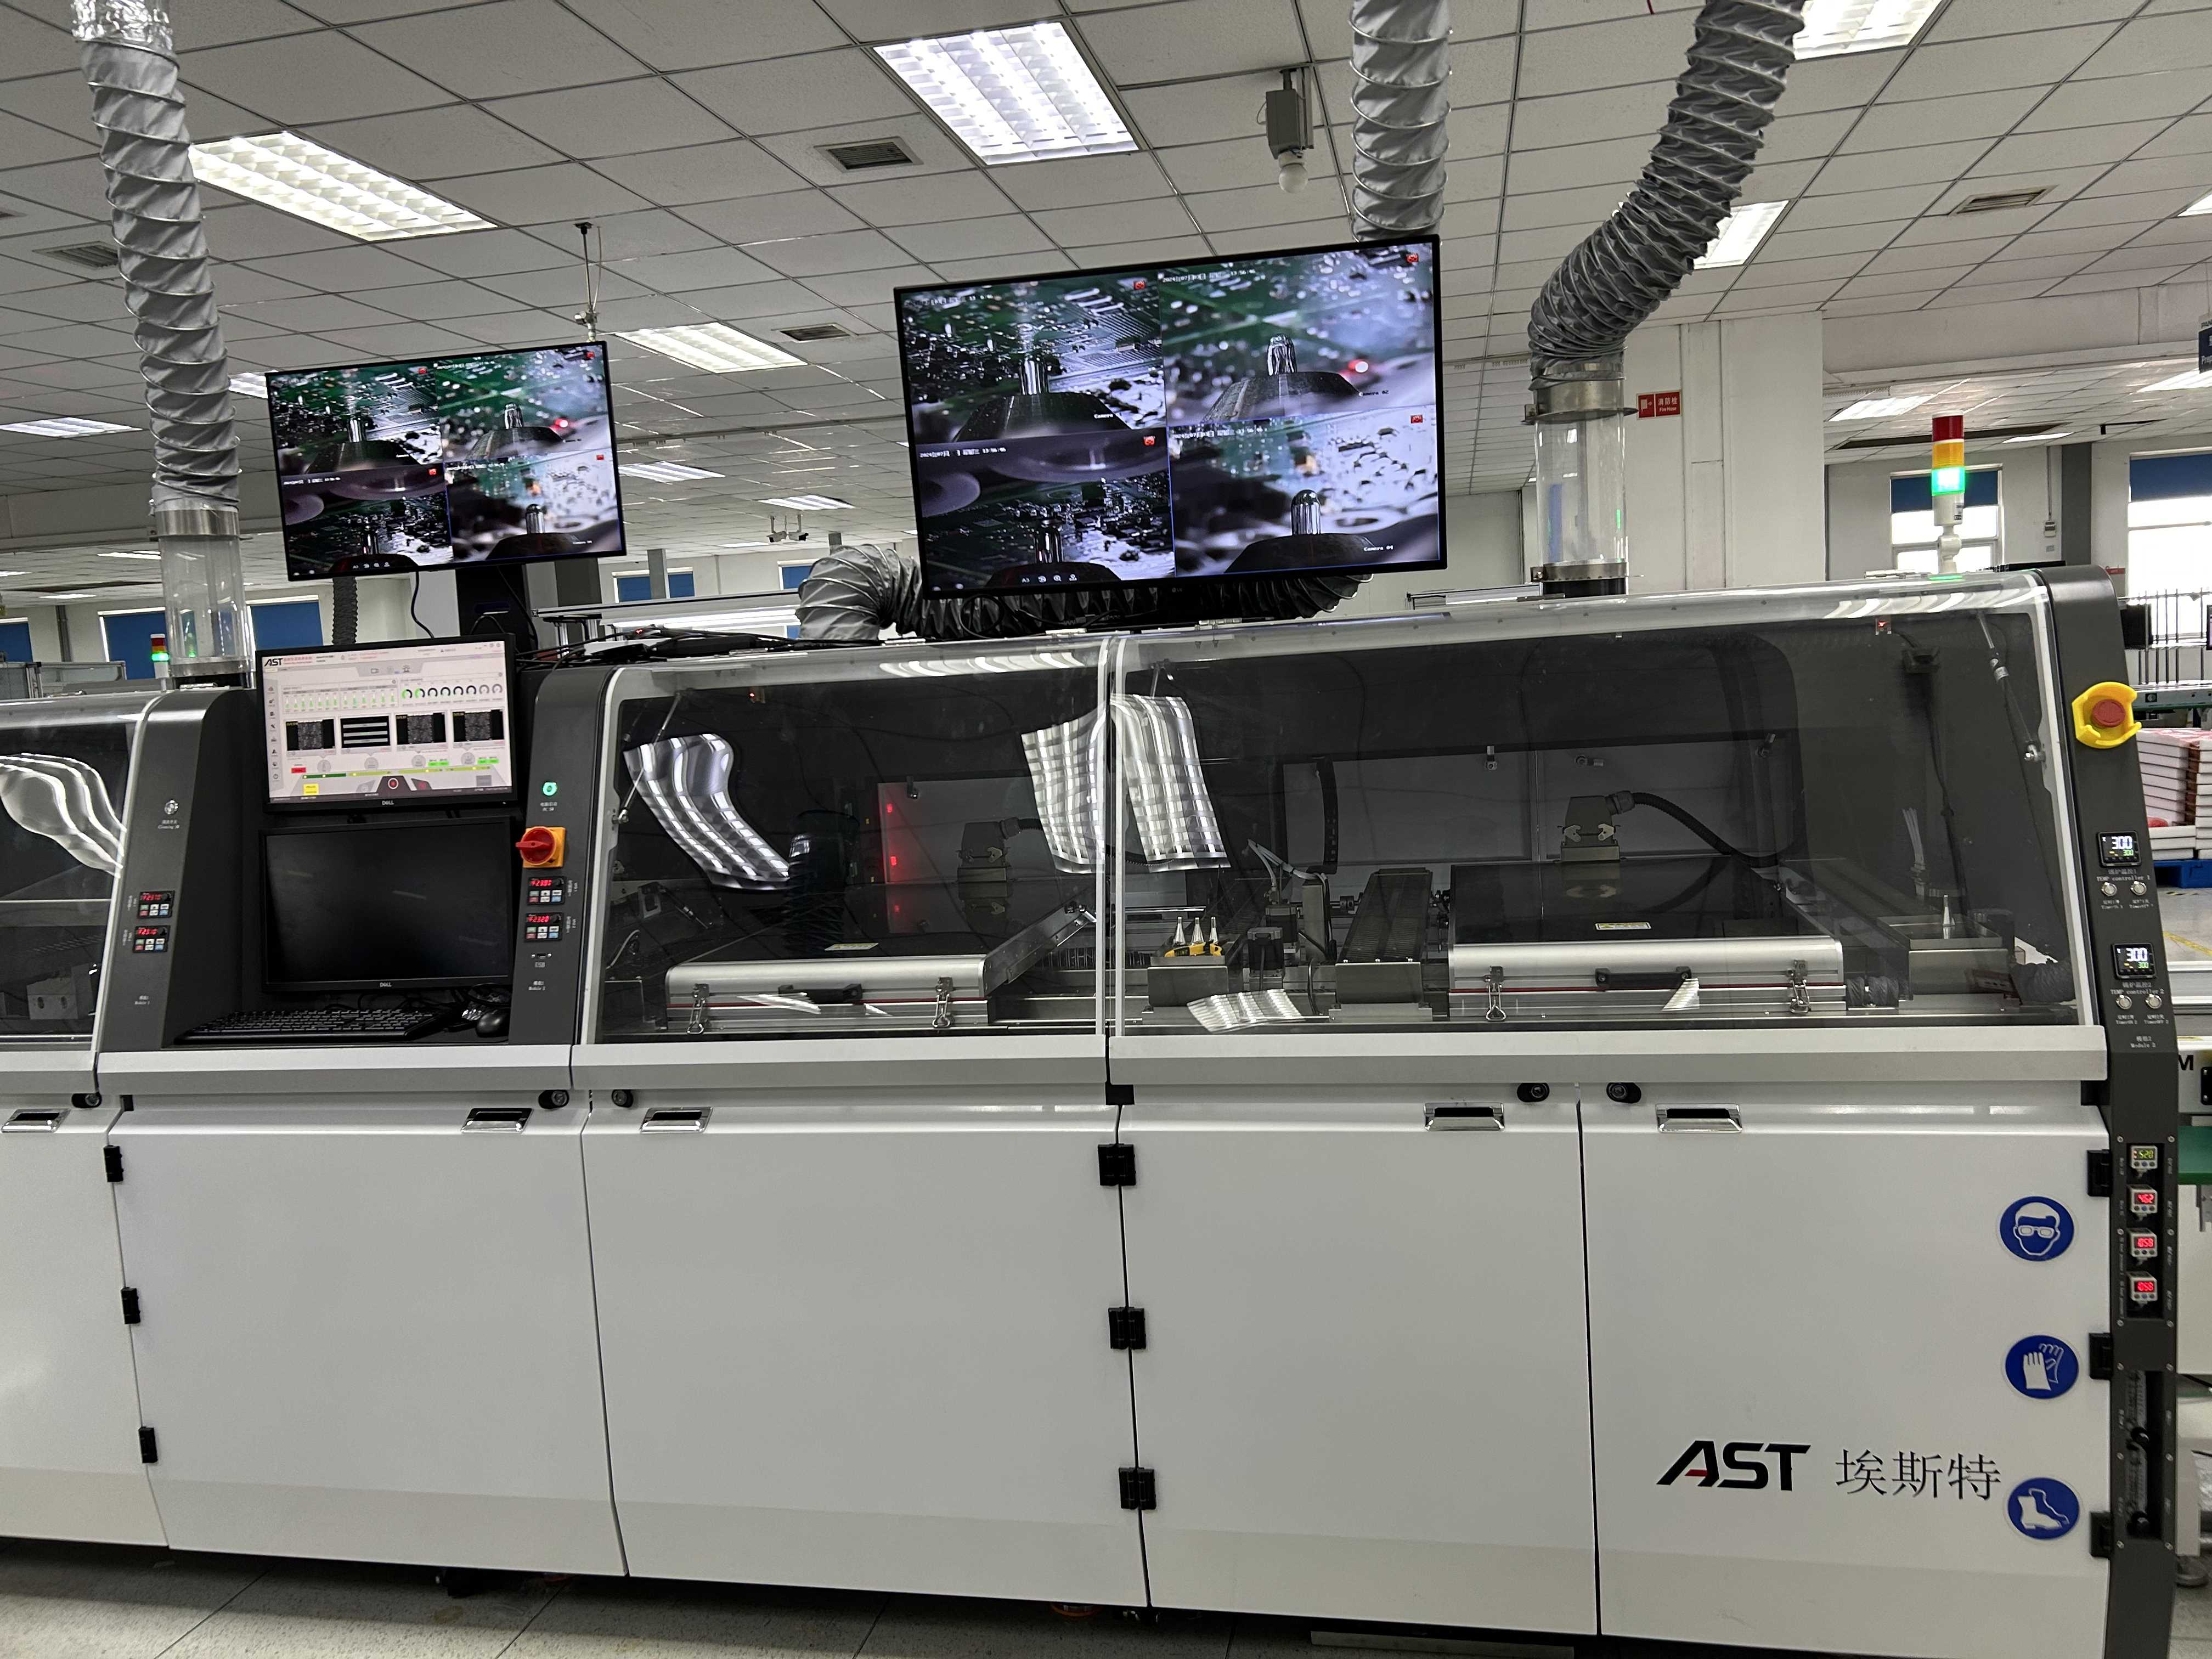
航空航天PCB高精度焊接_选择性波峰焊军标达标方案_AST埃斯特
解析航空航天PCB焊接军标门槛,拆解AST埃斯特选择性波峰焊定制方案,附实测军标参数对照表,帮工厂实现航天级PCB稳定量产。
넶0 2026-11-06 -
AST埃斯特选择性波峰焊氮气保护方案解析
本文针对选择性波峰焊氮气保护的实际落地痛点,结合AST埃斯特上百条产线现场经验,拆解选择性波峰焊氮气保护氧含量控制标准、局部密封低气耗结构设计、虚焊锡渣改善效果,同时给出小批量/量产/高可靠场景的选型方案,帮工厂避开氮气系统无效投入的坑,靠氮气保护实实在在提升焊接良率、降低长期生产成本。
넶12 2026-11-05 -

虚焊/桥连/空洞快速排查,AST埃斯特帮你稳提良率
AST埃斯特全系列选择性波峰焊支持单焊点独立设置助焊剂量、温度、焊接时间,把6类焊接缺陷从“靠经验试错”变成“靠参数稳定控制”,批量跑量时不用天天盯机调机,靠专业选择性波峰焊设备把虚焊、桥连、空洞这类常见问题提前堵死,良率自然就能稳稳提上来。
넶18 2026-11-04 -
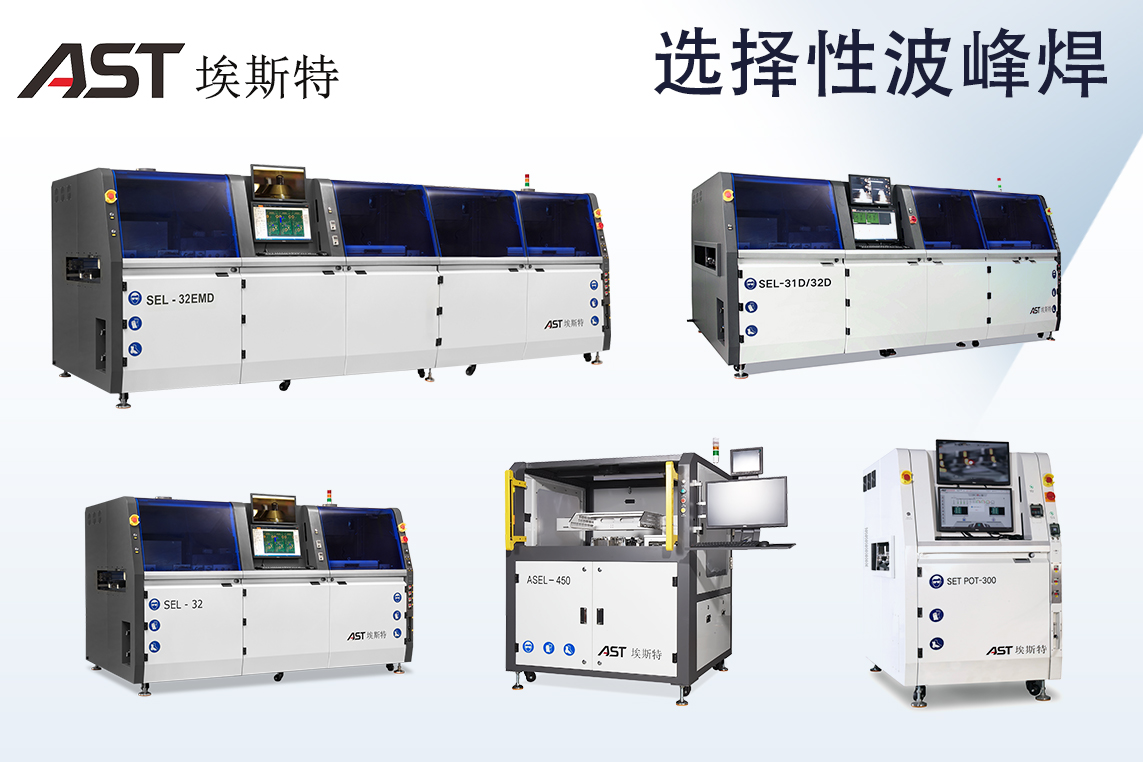
AST埃斯特讲透:选择性波峰焊怎么选 单头_双头_离线_在线一次说清
不盲目追高配,只选最适配。焊点少、节拍宽松选单头;焊点密集、追求高效率选双头。多品种小批量选离线;大批量连续量产选在线。避开采购坑,选对设备,不为多余功能买单,不因配置不足拖慢产能
넶21 2026-11-03


