
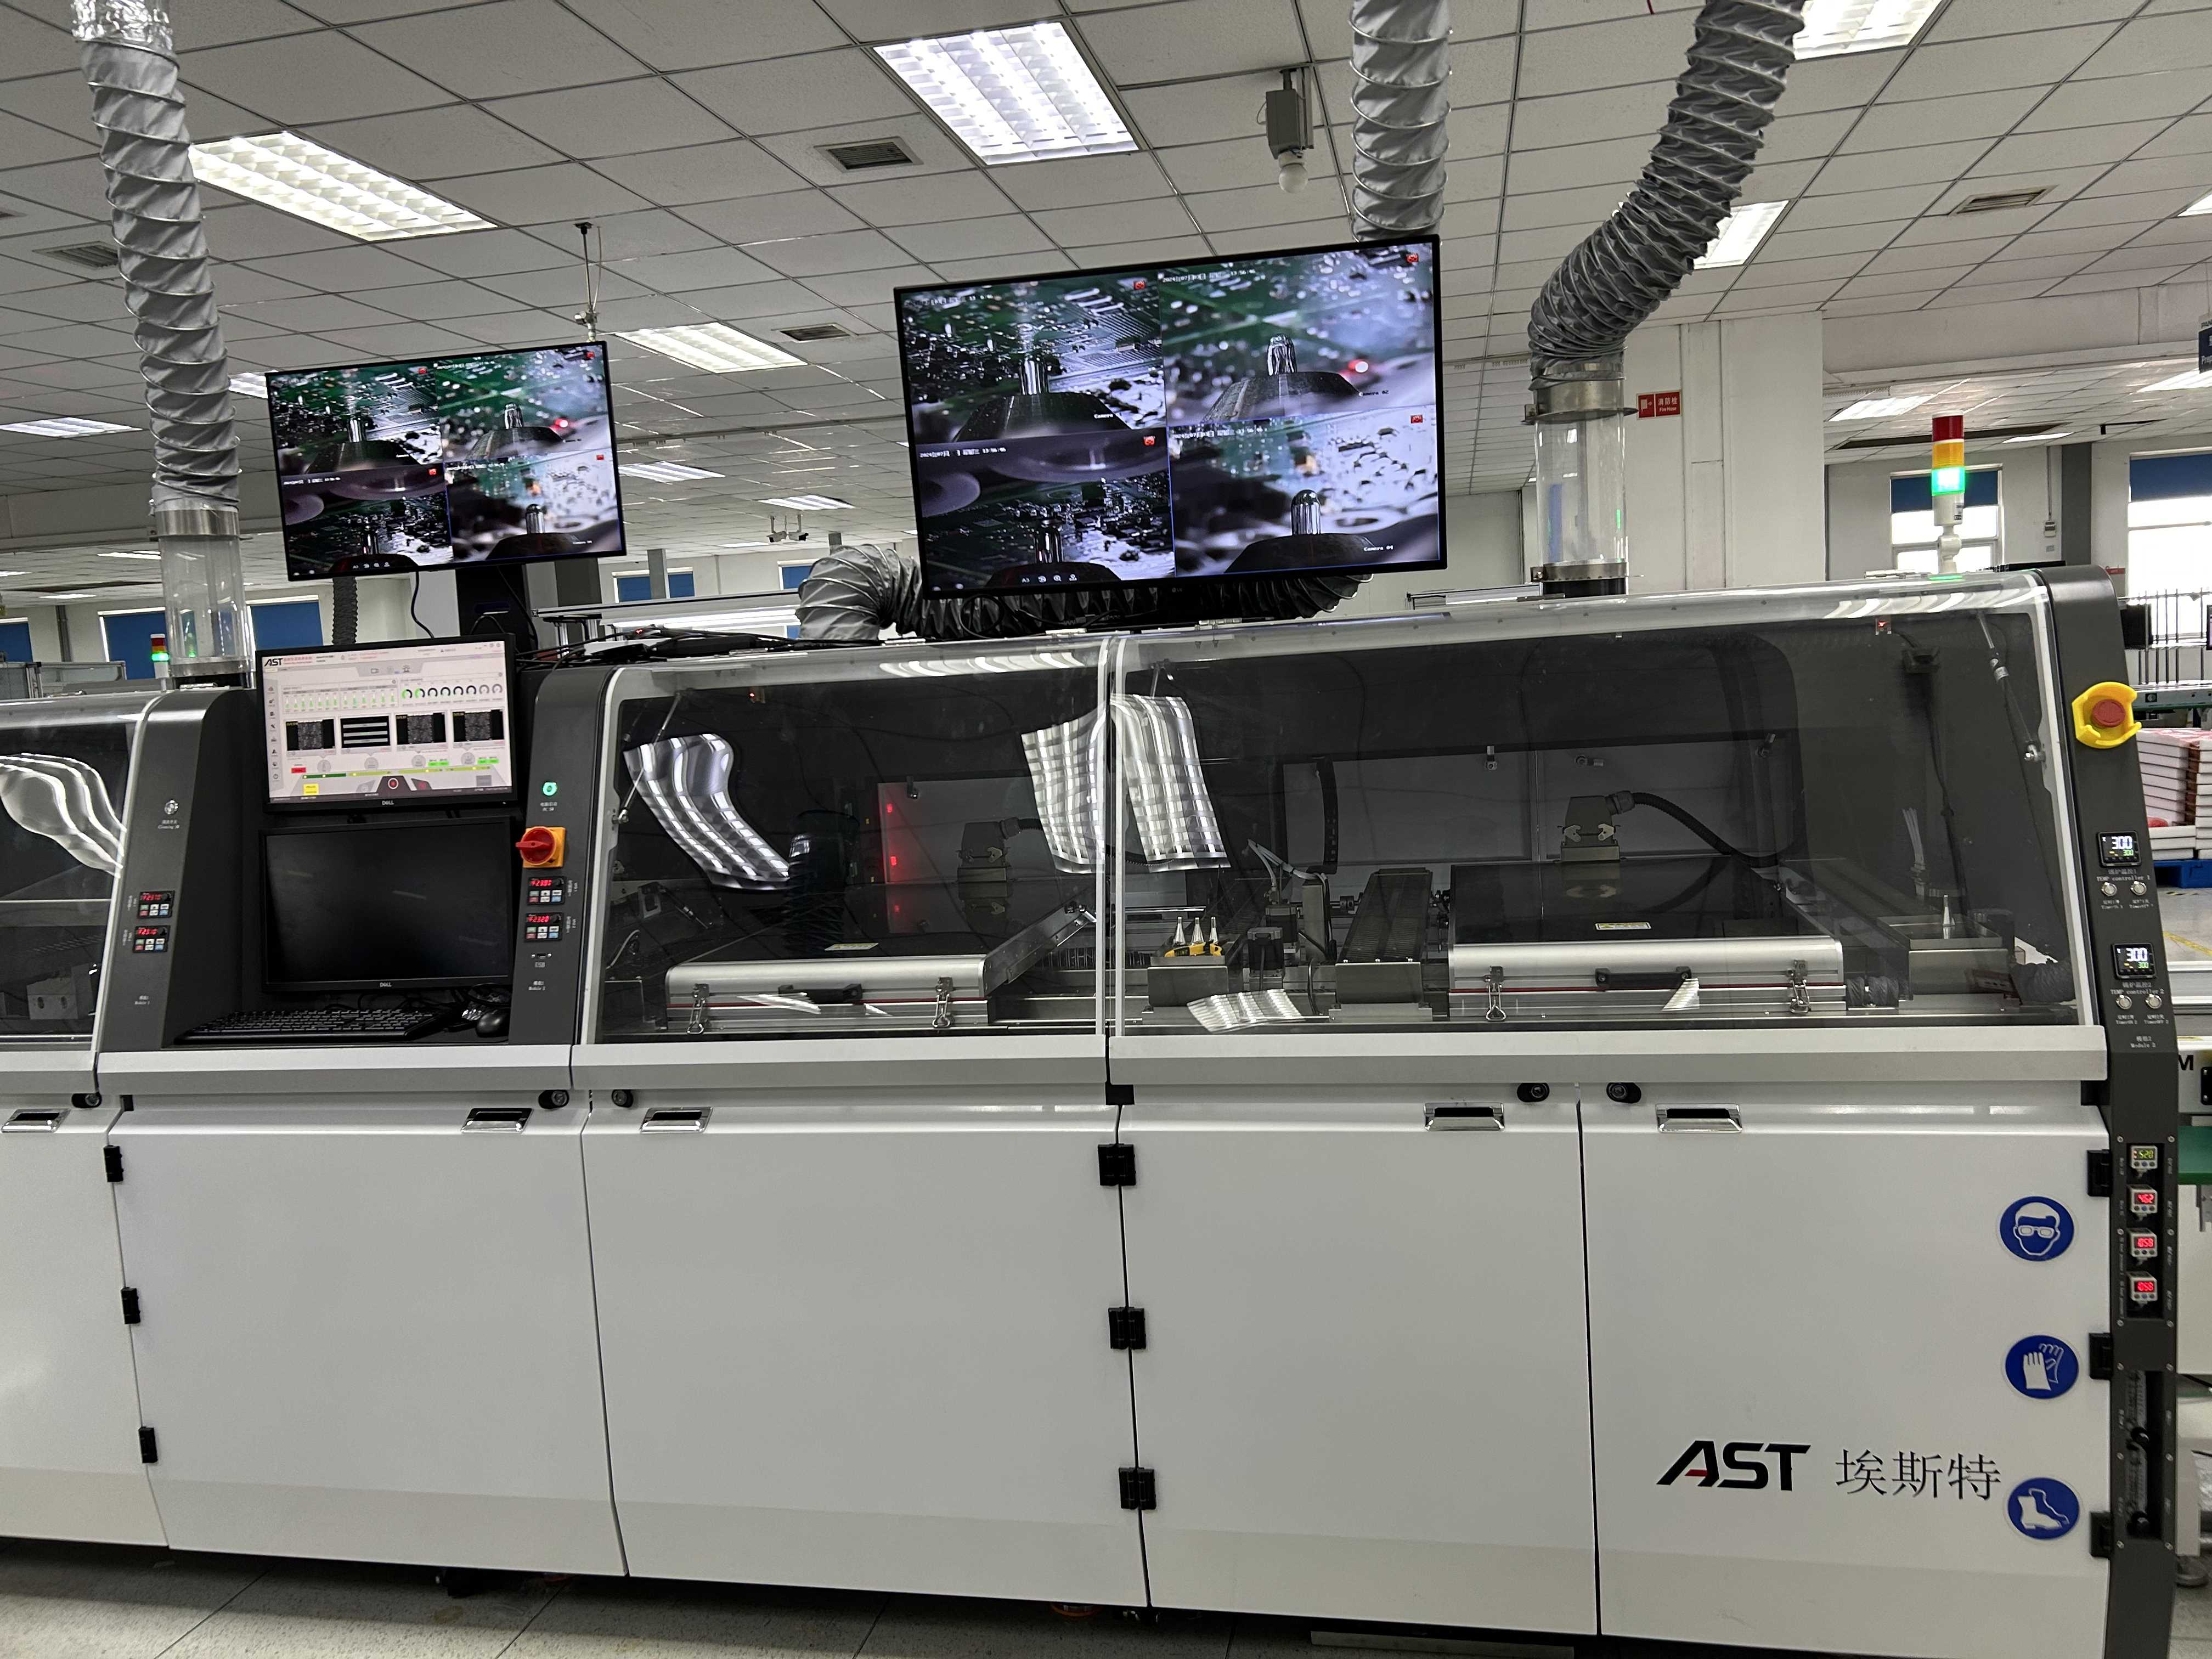
对于PCBA波峰焊参数的设置,不了解的人都以为只要控制好锡炉的温度,及锡波的高度就可以了,但是其实还有好多参数设置是技术员必须要关注的;想要得到一块完美的PCBA电路板是需要关注这些细节的。那么,如何设置PCBA波峰焊焊接参数?
1、发泡风量或助焊剂喷射压力:应根据助焊剂接触PCB底面的情况确定,使助焊剂均匀地涂覆到PCB板的底面。还可以从PCB表面的通孔处观察,应有少量助焊剂从通孔中向上渗透到通孔顶面的焊盘上,但要注意的是,不要让助焊剂渗透到元件体上。
2、预热温度:根据波峰焊机预热区的实际情况设定,PCB表面温度一般在90~130℃之间,大板、厚板及贴片元器件的组装板取上限。
3、传送带速度:根据不同的波峰焊机和待焊接PCB的情况设定,一般为0.8~1.92m/min。
4、焊锡温度:由于温度传感器在锡锅内,因此表头或液晶显示温度比波峰的实际温度高约5~10℃。
5、测波峰高度:将波峰高度调到超过PCB底面,在PCB厚度的1/2~2/3处。

如何设置PCBA波峰焊焊接参数?
-
航空航天PCB高精度焊接_选择性波峰焊军标达标方案_AST埃斯特
解析航空航天PCB焊接军标门槛,拆解AST埃斯特选择性波峰焊定制方案,附实测军标参数对照表,帮工厂实现航天级PCB稳定量产。
넶0 2026-11-06 -
AST埃斯特选择性波峰焊氮气保护方案解析
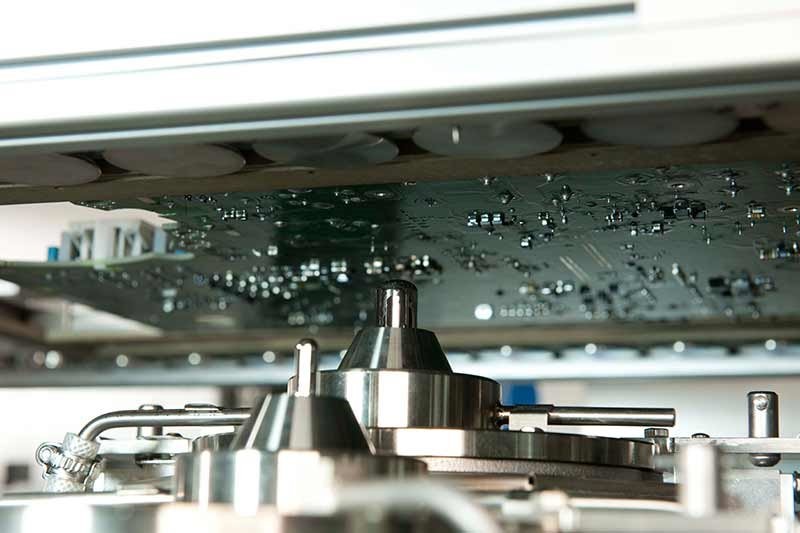
本文针对选择性波峰焊氮气保护的实际落地痛点,结合AST埃斯特上百条产线现场经验,拆解选择性波峰焊氮气保护氧含量控制标准、局部密封低气耗结构设计、虚焊锡渣改善效果,同时给出小批量/量产/高可靠场景的选型方案,帮工厂避开氮气系统无效投入的坑,靠氮气保护实实在在提升焊接良率、降低长期生产成本。
넶12 2026-11-05 -

虚焊/桥连/空洞快速排查,AST埃斯特帮你稳提良率
AST埃斯特全系列选择性波峰焊支持单焊点独立设置助焊剂量、温度、焊接时间,把6类焊接缺陷从“靠经验试错”变成“靠参数稳定控制”,批量跑量时不用天天盯机调机,靠专业选择性波峰焊设备把虚焊、桥连、空洞这类常见问题提前堵死,良率自然就能稳稳提上来。
넶18 2026-11-04 -
AST埃斯特讲透:选择性波峰焊怎么选 单头_双头_离线_在线一次说清
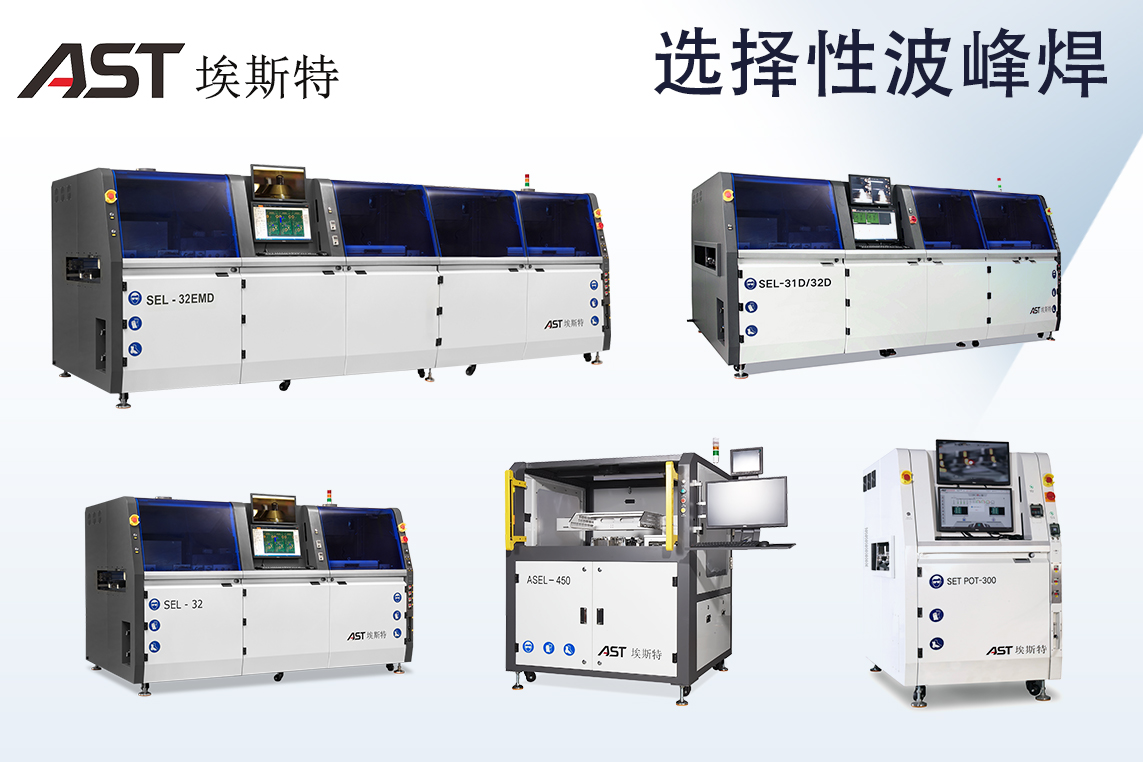
不盲目追高配,只选最适配。焊点少、节拍宽松选单头;焊点密集、追求高效率选双头。多品种小批量选离线;大批量连续量产选在线。避开采购坑,选对设备,不为多余功能买单,不因配置不足拖慢产能
넶21 2026-11-03


