
选择性波峰焊与传统波峰焊,两者间最明显的差异在于传统波峰焊中PCB的下部完全浸入液态焊料中,而在选择性波峰焊接中,仅有部分特定区域与焊料接触。在焊接过程中,焊料头的位置固定,通过机械手带动PCB沿各个方向运动。在焊接前也必须预先涂敷助焊剂。与波峰焊相比,助焊剂仅涂敷在PCB下部的待焊接部位,而不是整个PCB。
选择性波峰焊采用的是先涂布助焊剂,然后预热线路板/活化助焊剂,再使用焊接喷嘴进行焊接的模式。传统的人工烙铁的焊接需要对线路板每个点采用点对点式的焊接,因此焊接操作人员较多。
选择波峰焊采用的则是流水线式的工业化批量生产模式,不同大小的焊接喷嘴可以进行批量焊接,通常焊接效率比人工焊接可以提高几十倍以上(取决于具体线路板的设计)。由于采用的可编程移动式的小锡缸和各种灵活多样的焊接喷嘴,(锡缸容量11公斤左右),因此在焊接时可以通过程序设定来避开线路板底下某些固定螺丝和加强筋等部位,以免其接触到高温焊料而造成损坏。这样的焊接模式,无需采用定制焊接托盘等方式,非常适合多品种、小批量的生产方式。
不存在传统波峰焊时的“阴影效应”,避免了使用传统波峰焊时元器件布局设计的局限性。
不存在PCBA整体加热焊对PCB和元器件的热冲击,提高了PCB和元器件的可靠性,减轻了PCB和元器件热设计的压力。

提高了元器件安装密度。传统波峰焊工艺的一个最大缺陷是桥连,因此对元器件引脚间距和元器件之间的安装距离有着严格的限制。选择性波峰焊也存在这个问题,但相对于传统波峰焊,可以在一定程度上提高元器件的安装密度。
用传统波峰焊,夹具与PCBA之间的夹缝内容易积存助焊剂残渣,增加清洗难度,选择性波峰焊的助焊剂采用点喷,有效降低助焊剂污染,离子污染量大大降低。
选择性波峰焊效率介于手工焊和波峰焊之间,具体取决于选择性波峰焊配备多少个焊接锡缸;选择性波峰焊最多可配备6个锡缸,提升产能,对于焊点比较少的板子,选择性波峰焊产能并不低。
选择性波峰焊质量高于传统波峰焊
◉ 选择性波峰焊的每个焊点都可以进行个性化设置,控制不同焊点的焊料量,有利于提高某些特殊焊点的焊接可靠性;焊点的最多最少焊料量是有规 定的,不能任意改变。
◉ 选择性波峰焊的焊接区域比传统波峰焊广,能够焊接某些传统波峰焊不能焊接的元器件。
◉ 选择性波峰焊能够焊接传统波峰焊不能焊接或难度较高的PCBA。
◉ 传统波峰焊设备无法焊接带开孔夹具的PCBA,然而设置专用喷嘴选择性波峰焊可以做到。
◉ 为了焊接带开孔夹具的小而深的开口里的元器件,必须将传统波峰焊的波峰高度设定得非常高,由此带来波峰非常不稳定,形成更多的锡渣,并引起更高的焊接缺陷率。
◉ 传统波峰焊夹具,增加设计和加工周期;量产时需要数量大,成本昂贵,生产中需要搬运、定期清洗;寿命有限。
选择性波峰焊相对于传统波峰焊有什么优越的地方?
-
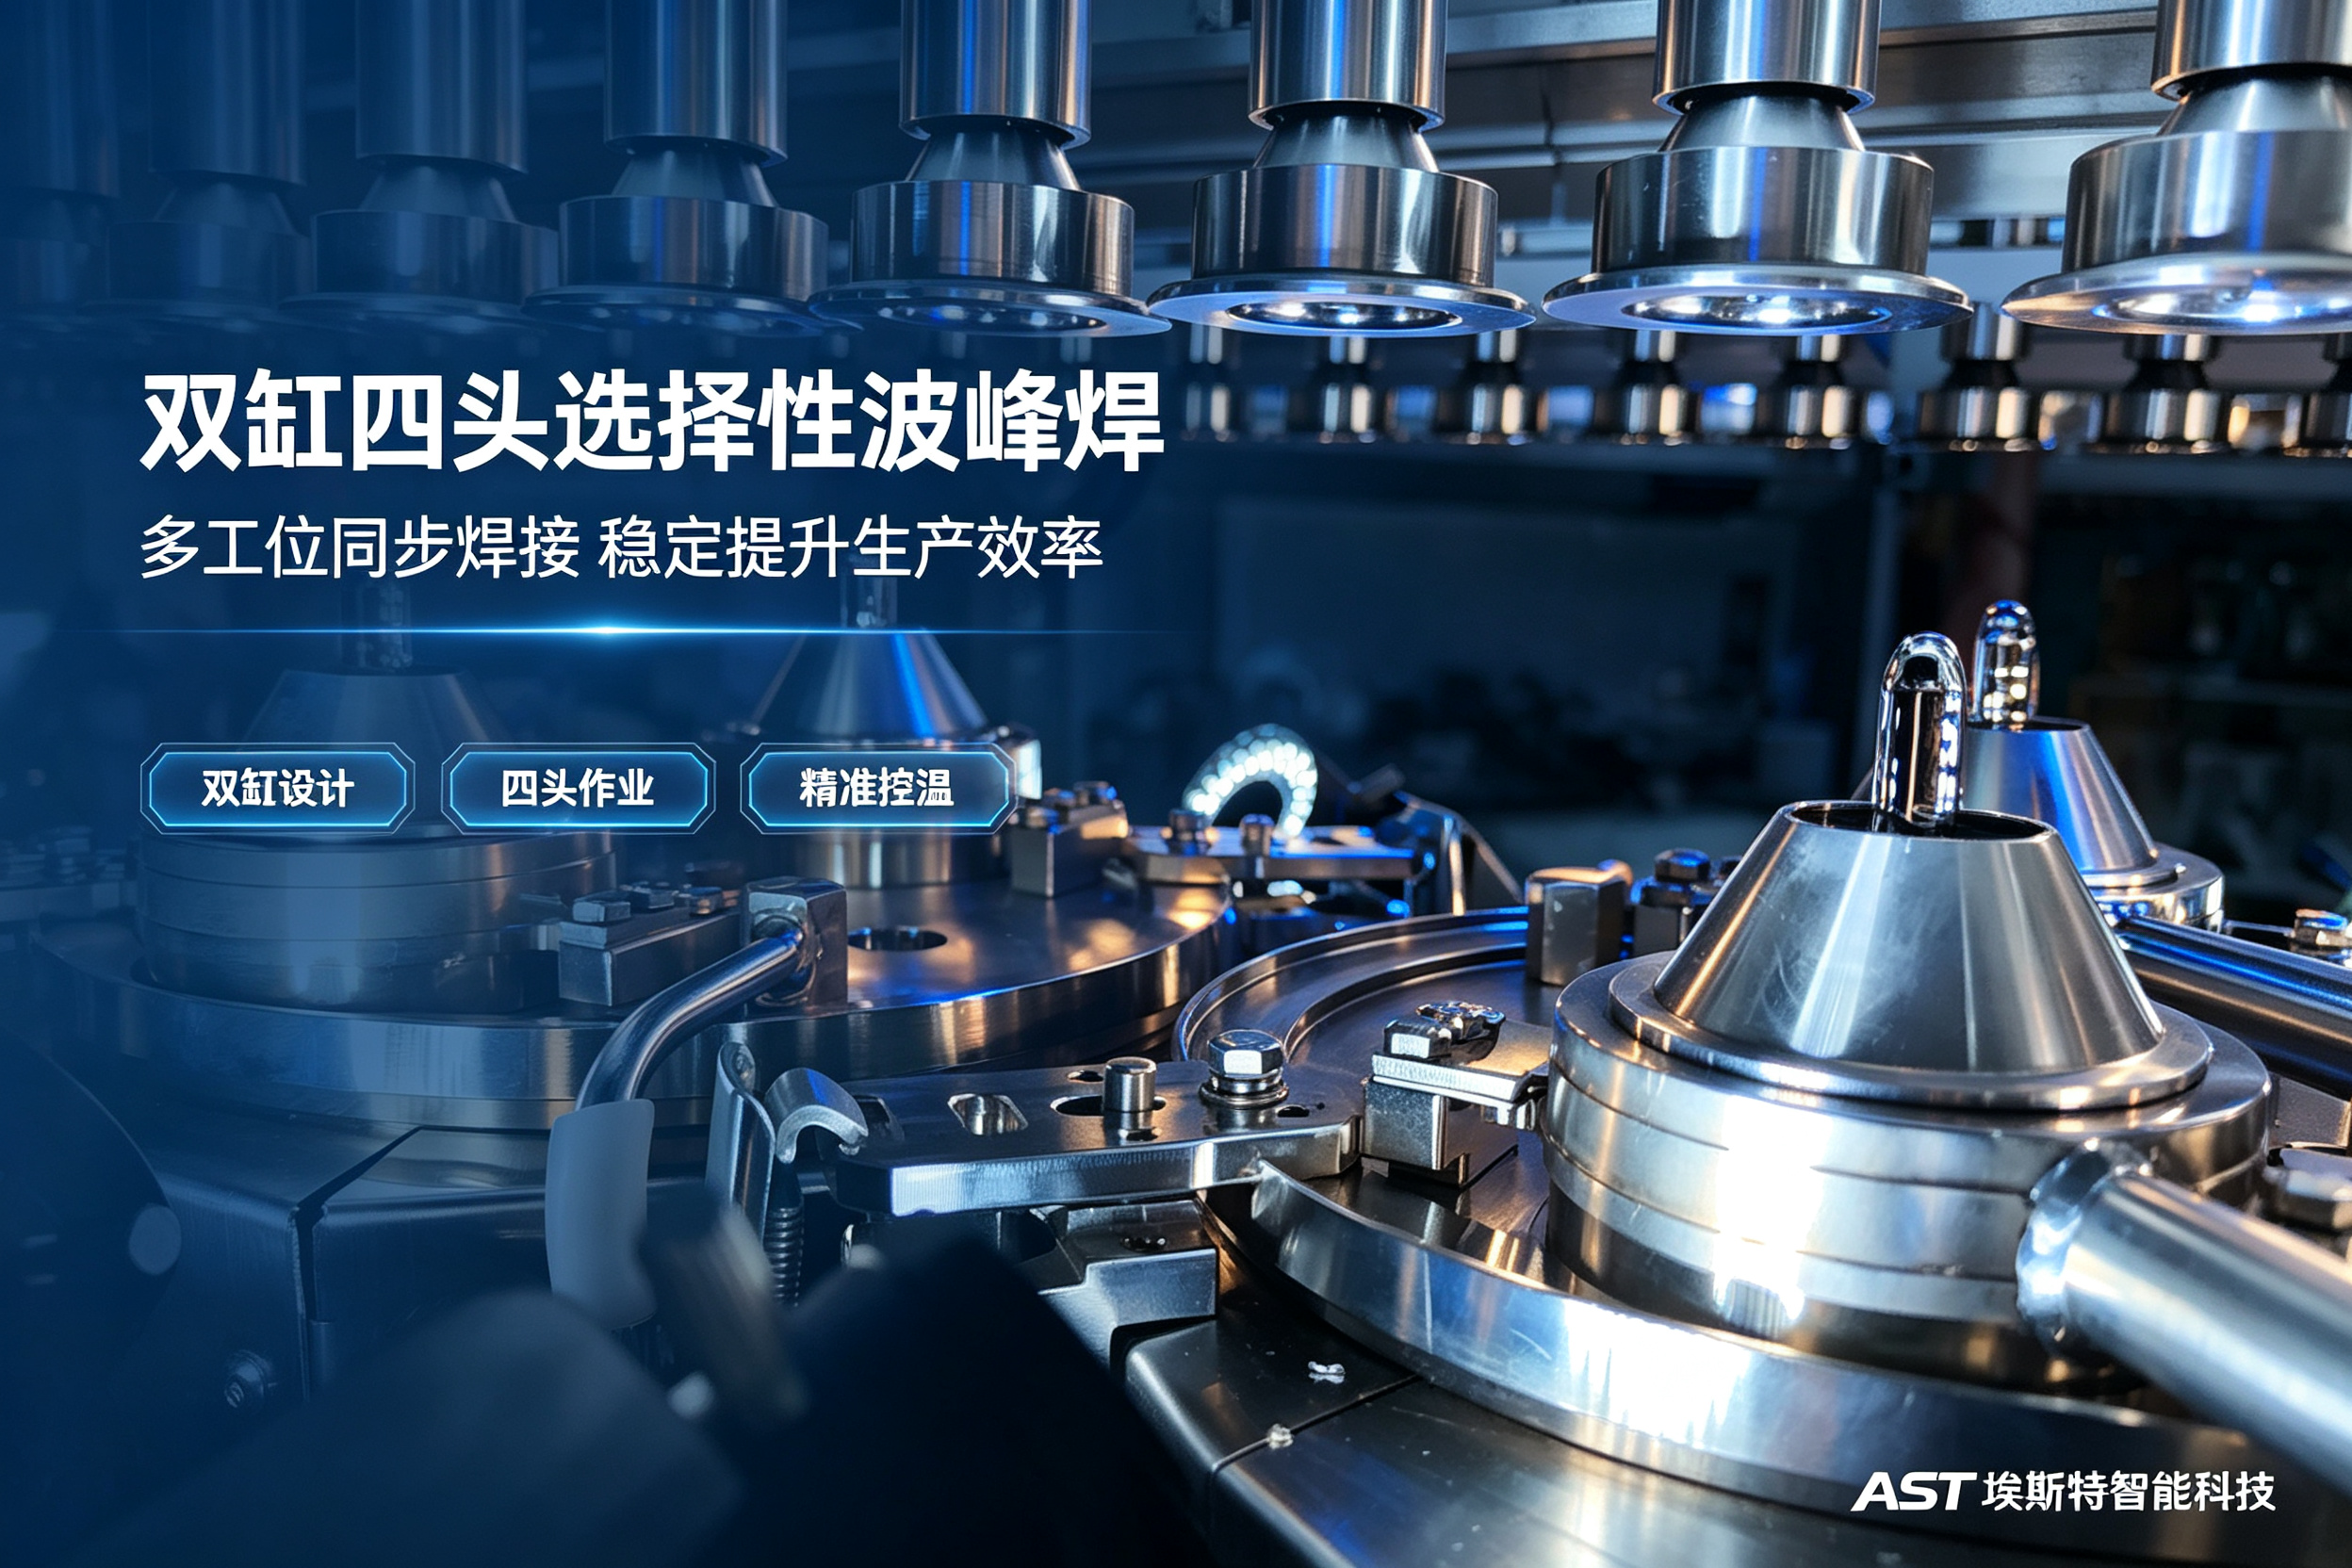
选择性波峰焊焊接形式全解析:点焊、拖焊与浸焊怎么选?| AST埃斯特
选择性波峰焊(Selective Soldering)是现代 PCBA 制造中处理通孔元件(THT)的关键工艺。它不像传统波峰焊那样让整块板子过锡,而是通过微小喷嘴形成直径 2–8 mm 的局部锡波,只对目标焊点做定点焊接,从而把热影响、助焊剂用量和桥连风险压到最低。
넶15 2026-09-14 -
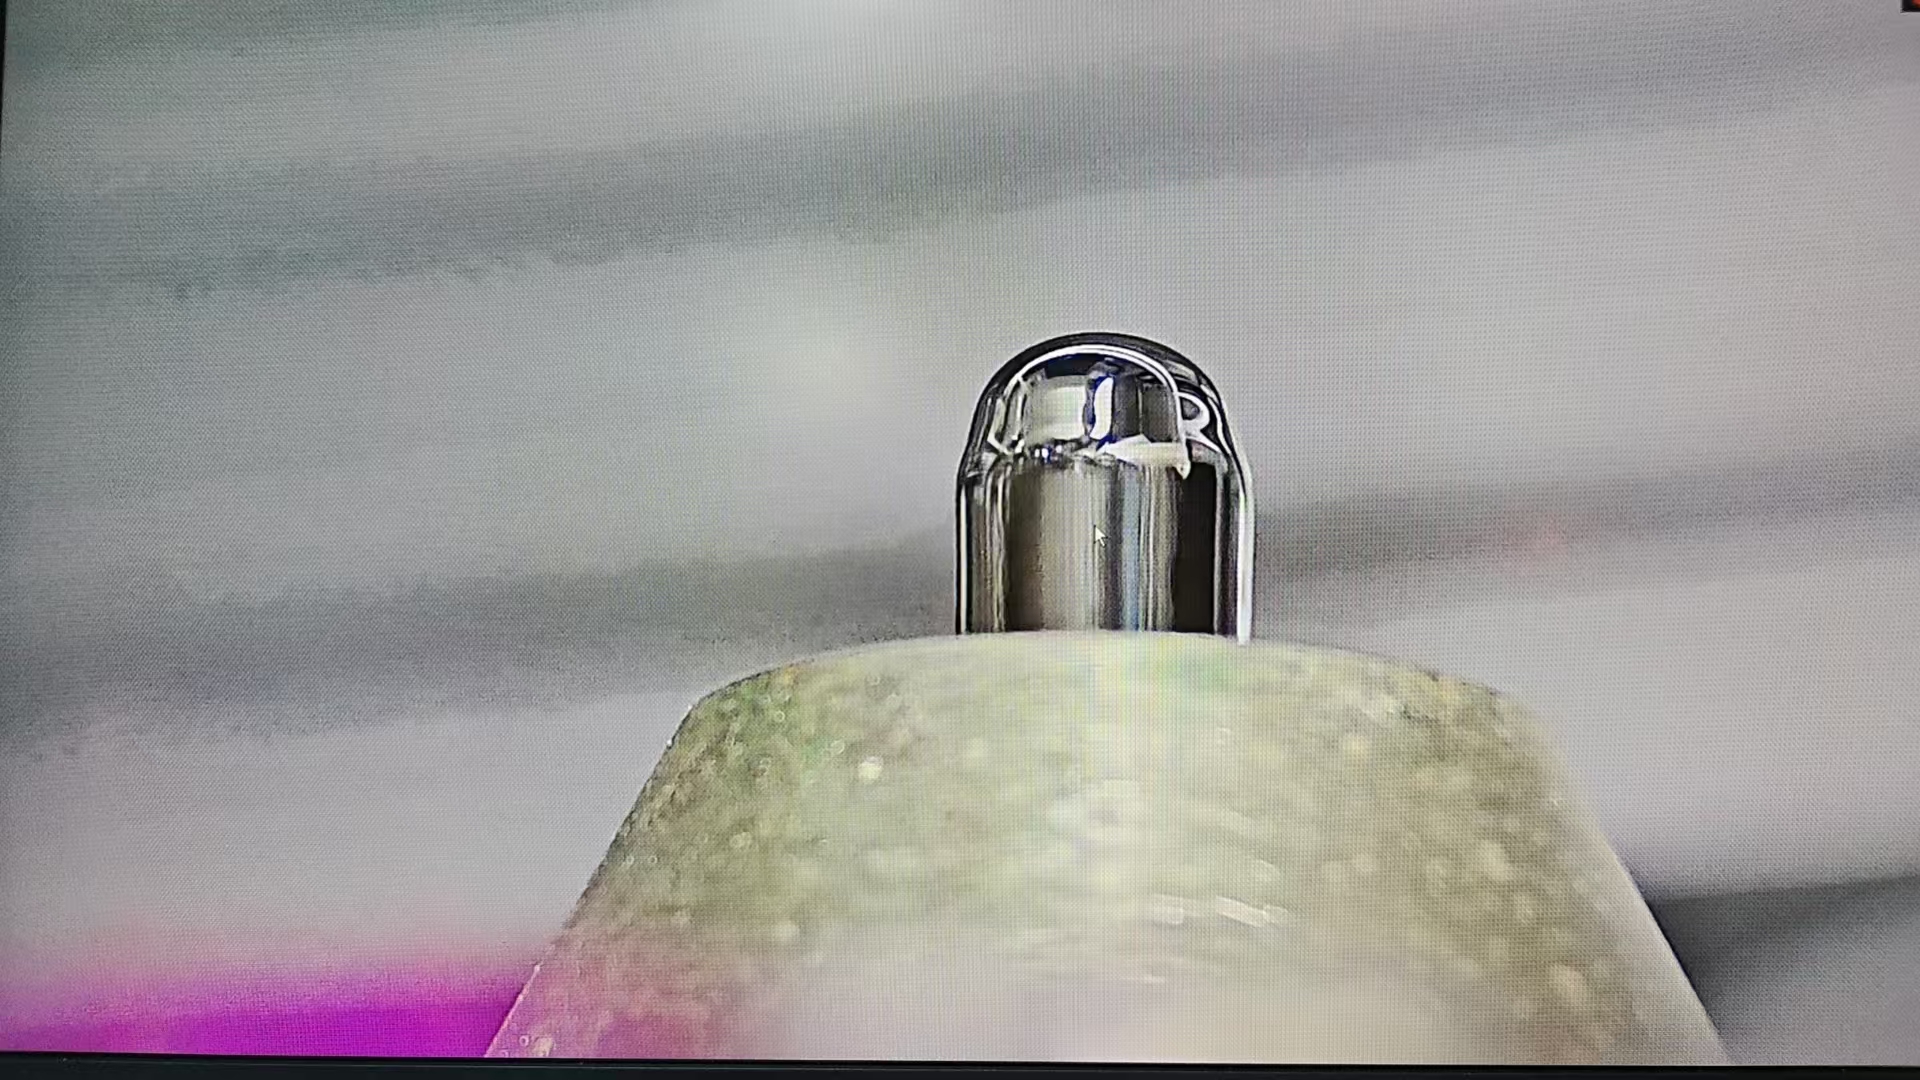
选择性波峰焊波峰稳定控制:故障原因、调试与解决方案 | AST埃斯特
选择性波峰焊依靠喷嘴形成局部锡波完成 PCBA 定点焊接,**波峰稳定性直接决定虚焊、漏焊、连锡、锡珠等不良率**。很多 SMT 产线遇到同一程序换板后焊点品质波动,根源大多不是程序,而是锡波高度、流速、层流状态不稳定。本文系统梳理选择性波峰焊波峰不稳的主要原因、参数调试标准、日常维护规范,帮助电子厂工艺工程师快速排查故障,稳定通孔焊接良率。
넶37 2026-09-09 -
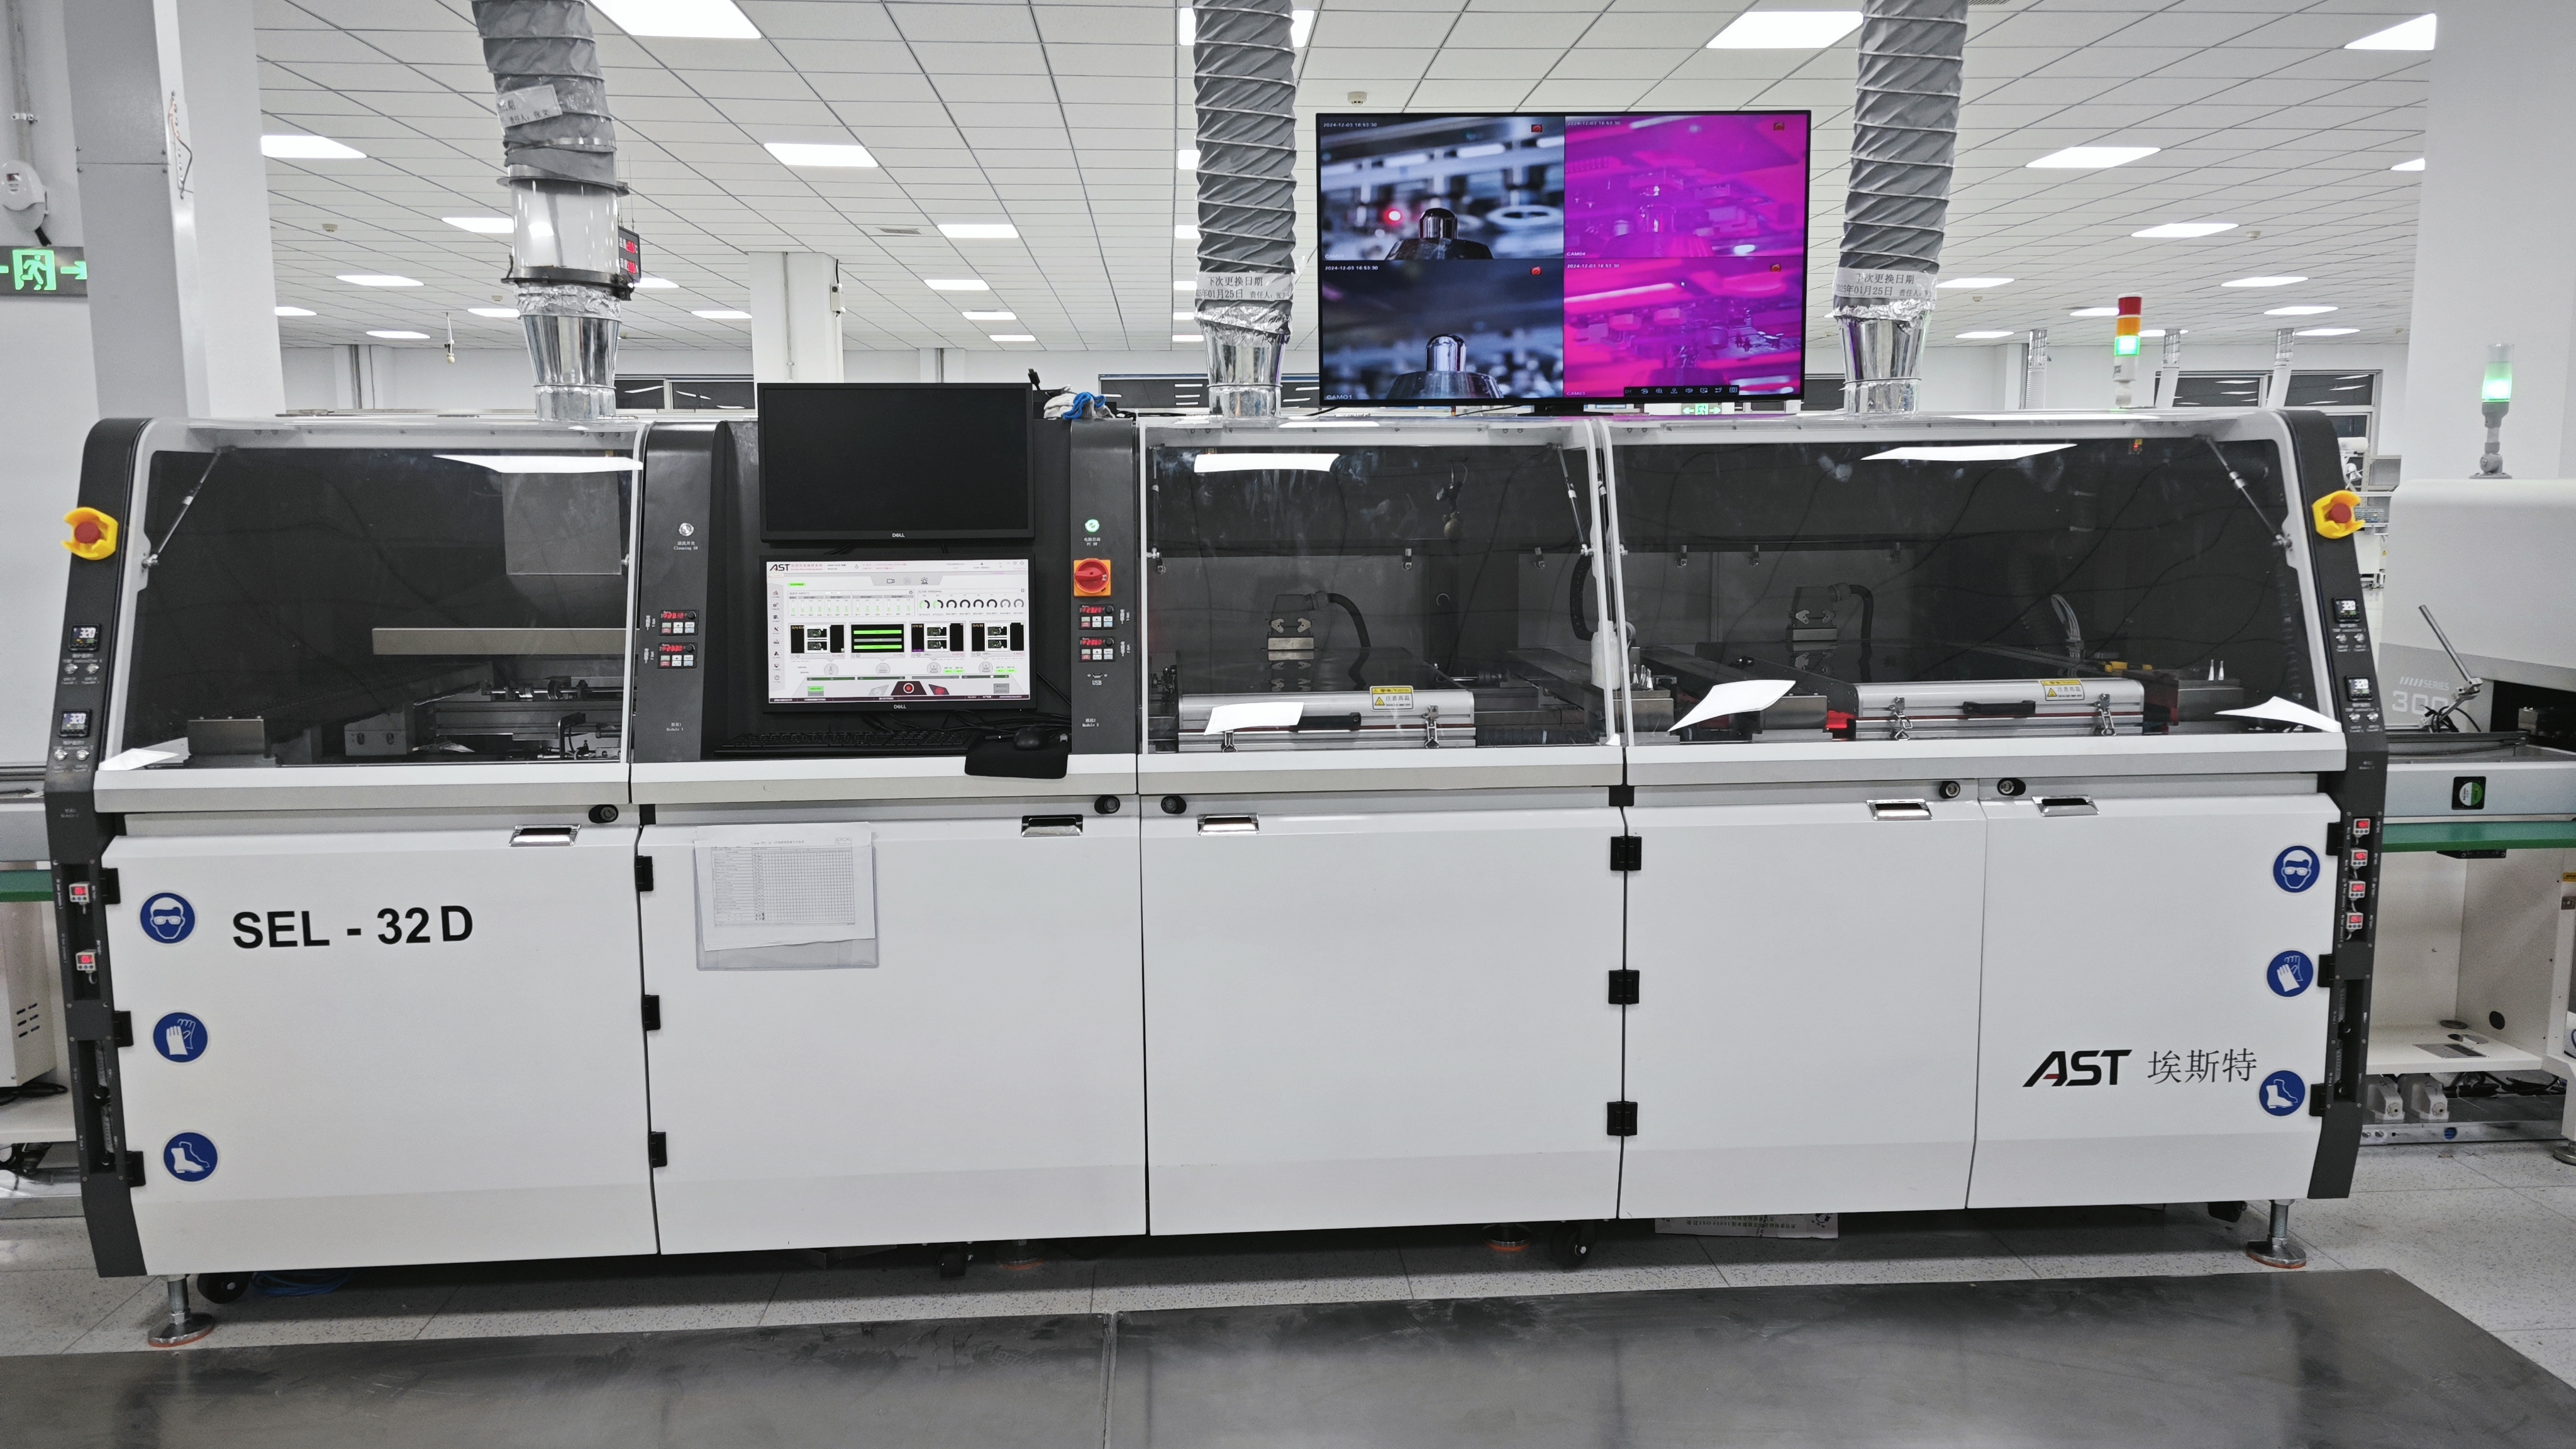
为什么高端电子制造正在全面转向选择性波峰焊?AST埃斯特给出答案
在汽车电子、医疗设备、5G通信、航空航天等高可靠性领域,PCB设计正变得越来越复杂:高密度布局、SMT与通孔混装、热敏感元件增多、无铅工艺要求严苛……传统波峰焊的“整板漫焊”方式,已逐渐暴露出热冲击大、缺陷率高、治具成本高、换线不灵活等问题。
넶52 2026-08-31 -

选择性波峰焊客户现场案例
넶78 2026-08-03


