
选择焊助焊剂涂布技术,不管涂布方式如何,助焊材料都是所有通孔元件焊接不可缺少的辅料。
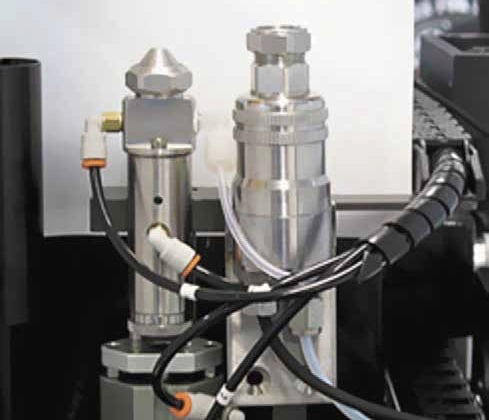
助焊剂喷嘴
焊接材料可以选择多种类型的助焊剂和化学物质,包括pH值低、固体含量高的助焊剂、水溶性、酒精和其他类型的助焊剂。合同制造商不经常选择特定类型的通量。这通常取决于最终用户的应用程序,因此需要使用不同类型的通量来满足各种任务的要求。
一般来说,除非有需要清除的可见渣,否则焊接完成后几乎不需要清洗,因此最好使用不需要清洗的溶剂。如果用户不使用未清洗的溶剂,控制电路板上涂层的溶剂总量很重要。大多数情况下,可以控制焊接锡喷嘴,使其复盖焊接前喷射焊剂的区域,从而燃烧涂层的焊剂,并且在后续阶段不需要清理焊剂的残渣。
用于选择焊接的焊接注释类型必须与电路板上使用的焊接注释兼容,这将对选择焊接使用的焊剂类型产生显着影响。
喷涂助焊剂
所有熔剂涂层系统的最终目的是实现穿孔渗透,但影响熔剂喷射系统性能的因素很多。对于喷射通量,需要考虑的因素如下:
加工材料的兼容性:要确认使用的技术和焊剂材料是否与化学成分兼容。
喷头的运动和速度:喷头移动得越快,涂层的通量层就越薄,喷头移动得越慢,涂层的通量层就越厚。
通量流向喷嘴的速度:影响电路板上涂层的通量总量。
各喷雾之间的间隔模式:决定是否能在大面积均匀覆盖通量。
喷射模式:为了控制检查,需要在涂抹上覆盖助焊剂的核心区域,可以最大限度地减少过度的喷射和浪费。
在喷射通量的系统中,通量可以通过超声波能量或泵从机器下面底座上的缸进入喷嘴,将空气混合在一起,形成雾。没有喷嘴的喷水器更好,因为不会堵塞。它将喷出的圆锥形可变带状材料发送到电路板。绳子越窄,焊剂就越有可能直接送到电镀孔。覆盖大面积时,如果不需要宽绳子,通量就可以渗透穿孔,在垂直墙壁上形成良好的通量涂层。
影响通量喷射效果的另一个重要因素是喷嘴的速度和位置。使用前后移动喷水器的保焊剂喷雾有更多的机会从不同角度向电镀孔直接喷射喷雾,而且与气动系统相比,电喷雾头可以更好地解决保焊剂残留物和空气中污染物引起的粘合问题。气动系统更受这个问题的影响。最后,根据焊剂涂层系统的结构特点,需要对焊剂涂层系统进行评价。自助清洗系统可以减少停机维护。坚固耐用的机器可以继续工作,而不必过度注意维护问题。
微滴助焊剂喷涂器
微喷(或滴喷)助焊剂涂层系统通过喷射未稀释的微珠或泡沫焊剂,以小水滴的形式直接进入间隙、穿孔和电路板上的焊剂。微喷射系统通常比喷射系统使用更少的通量,因为只有在需要涂抹通量的地方才会准确地降低喷射通量。大部分系统使用脉冲喷雾喷射各种点模式,以确保准确性。
微喷射技术非常好地控制焊剂珠的大小和位置,减少了液体焊剂的浪费,焊接后不再需要清洗。先进的微喷射通量系统可以用非常高的精度涂上正确数量的液体通量,并且不会因为过度的喷射而浪费通量,从而实现准确的穿孔渗透。
微喷涂涂层焊剂技术的头几年,微喷涂系统是当时喷墨印刷机技术设计的,经常不能满足印刷电路板市场的需求。但是,随着该技术的成熟,进一步开发了可与选择焊机集成的设计。
但是,微喷射技术仍然存在一些缺点。
编程往往很复杂,需要很多时间。但是,一旦程序准备就绪,不仅可重用性很好,还可以存储代码,以后用于生产相同的电路板。
微喷射系统的初始成本高于喷射通量系统,但效率高,定位准确,长期可靠性好,在生产环境下,这部分成本一般很快就能收回。最大的优点是溶剂少,清洁工作量少。
最重要的技术考虑之一是制造商的实际控制软件,这比控制焊剂涂层本身更重要。
通量喷射和通量微滴涂层机在外观上看起来非常相似。只有分散通量的方法有差异。
上述内容概述了选择焊接助剂涂布技术,选择焊接辅助材料的一般材料——辅助溶剂,并分别详细叙述了辅助剂涂布的几种类型和详细特点。(威廉莎士比亚、焊剂、焊剂、焊剂、焊剂、焊剂)最好适合自己,而不是千户万户。在生产线生产中找到适合自己的选择焊剂涂抹方式是正确生产的另一个选择点。欢迎同业大德来电来函交流和指正。
选择焊助焊剂涂布技术
-
航空航天PCB高精度焊接_选择性波峰焊军标达标方案_AST埃斯特
解析航空航天PCB焊接军标门槛,拆解AST埃斯特选择性波峰焊定制方案,附实测军标参数对照表,帮工厂实现航天级PCB稳定量产。
넶0 2026-11-06 -
AST埃斯特选择性波峰焊氮气保护方案解析
本文针对选择性波峰焊氮气保护的实际落地痛点,结合AST埃斯特上百条产线现场经验,拆解选择性波峰焊氮气保护氧含量控制标准、局部密封低气耗结构设计、虚焊锡渣改善效果,同时给出小批量/量产/高可靠场景的选型方案,帮工厂避开氮气系统无效投入的坑,靠氮气保护实实在在提升焊接良率、降低长期生产成本。
넶12 2026-11-05 -

虚焊/桥连/空洞快速排查,AST埃斯特帮你稳提良率
AST埃斯特全系列选择性波峰焊支持单焊点独立设置助焊剂量、温度、焊接时间,把6类焊接缺陷从“靠经验试错”变成“靠参数稳定控制”,批量跑量时不用天天盯机调机,靠专业选择性波峰焊设备把虚焊、桥连、空洞这类常见问题提前堵死,良率自然就能稳稳提上来。
넶18 2026-11-04 -
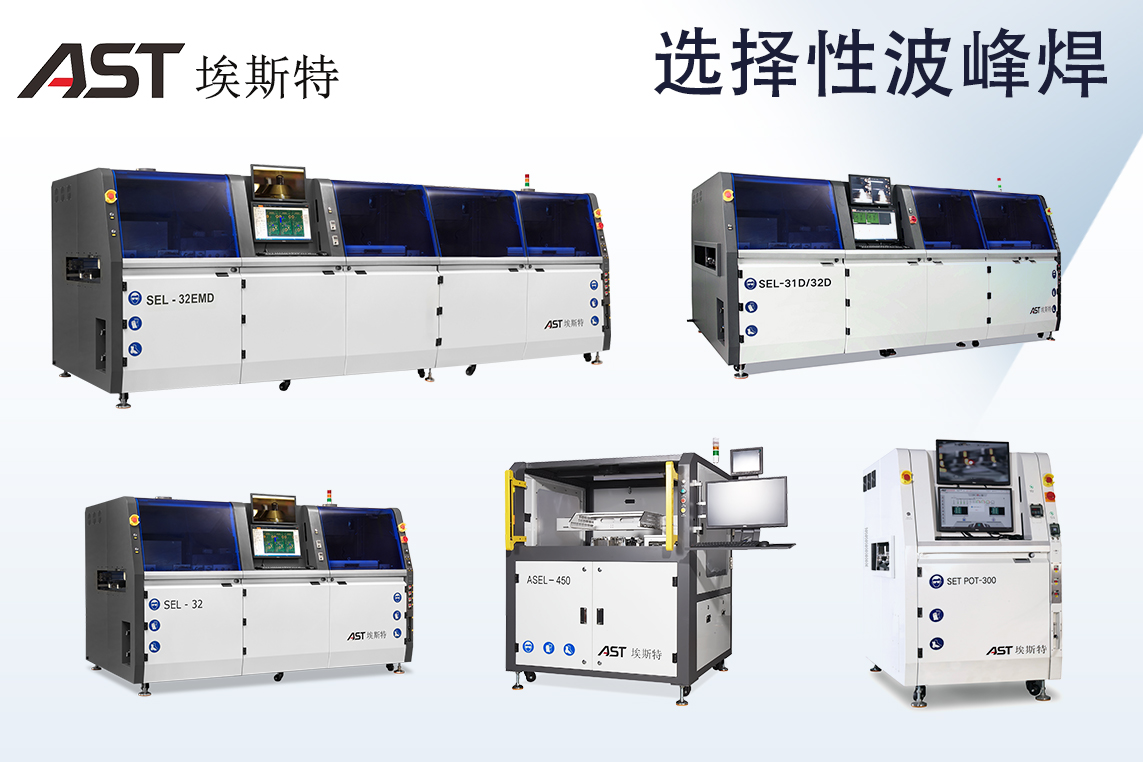
AST埃斯特讲透:选择性波峰焊怎么选 单头_双头_离线_在线一次说清
不盲目追高配,只选最适配。焊点少、节拍宽松选单头;焊点密集、追求高效率选双头。多品种小批量选离线;大批量连续量产选在线。避开采购坑,选对设备,不为多余功能买单,不因配置不足拖慢产能
넶21 2026-11-03


