
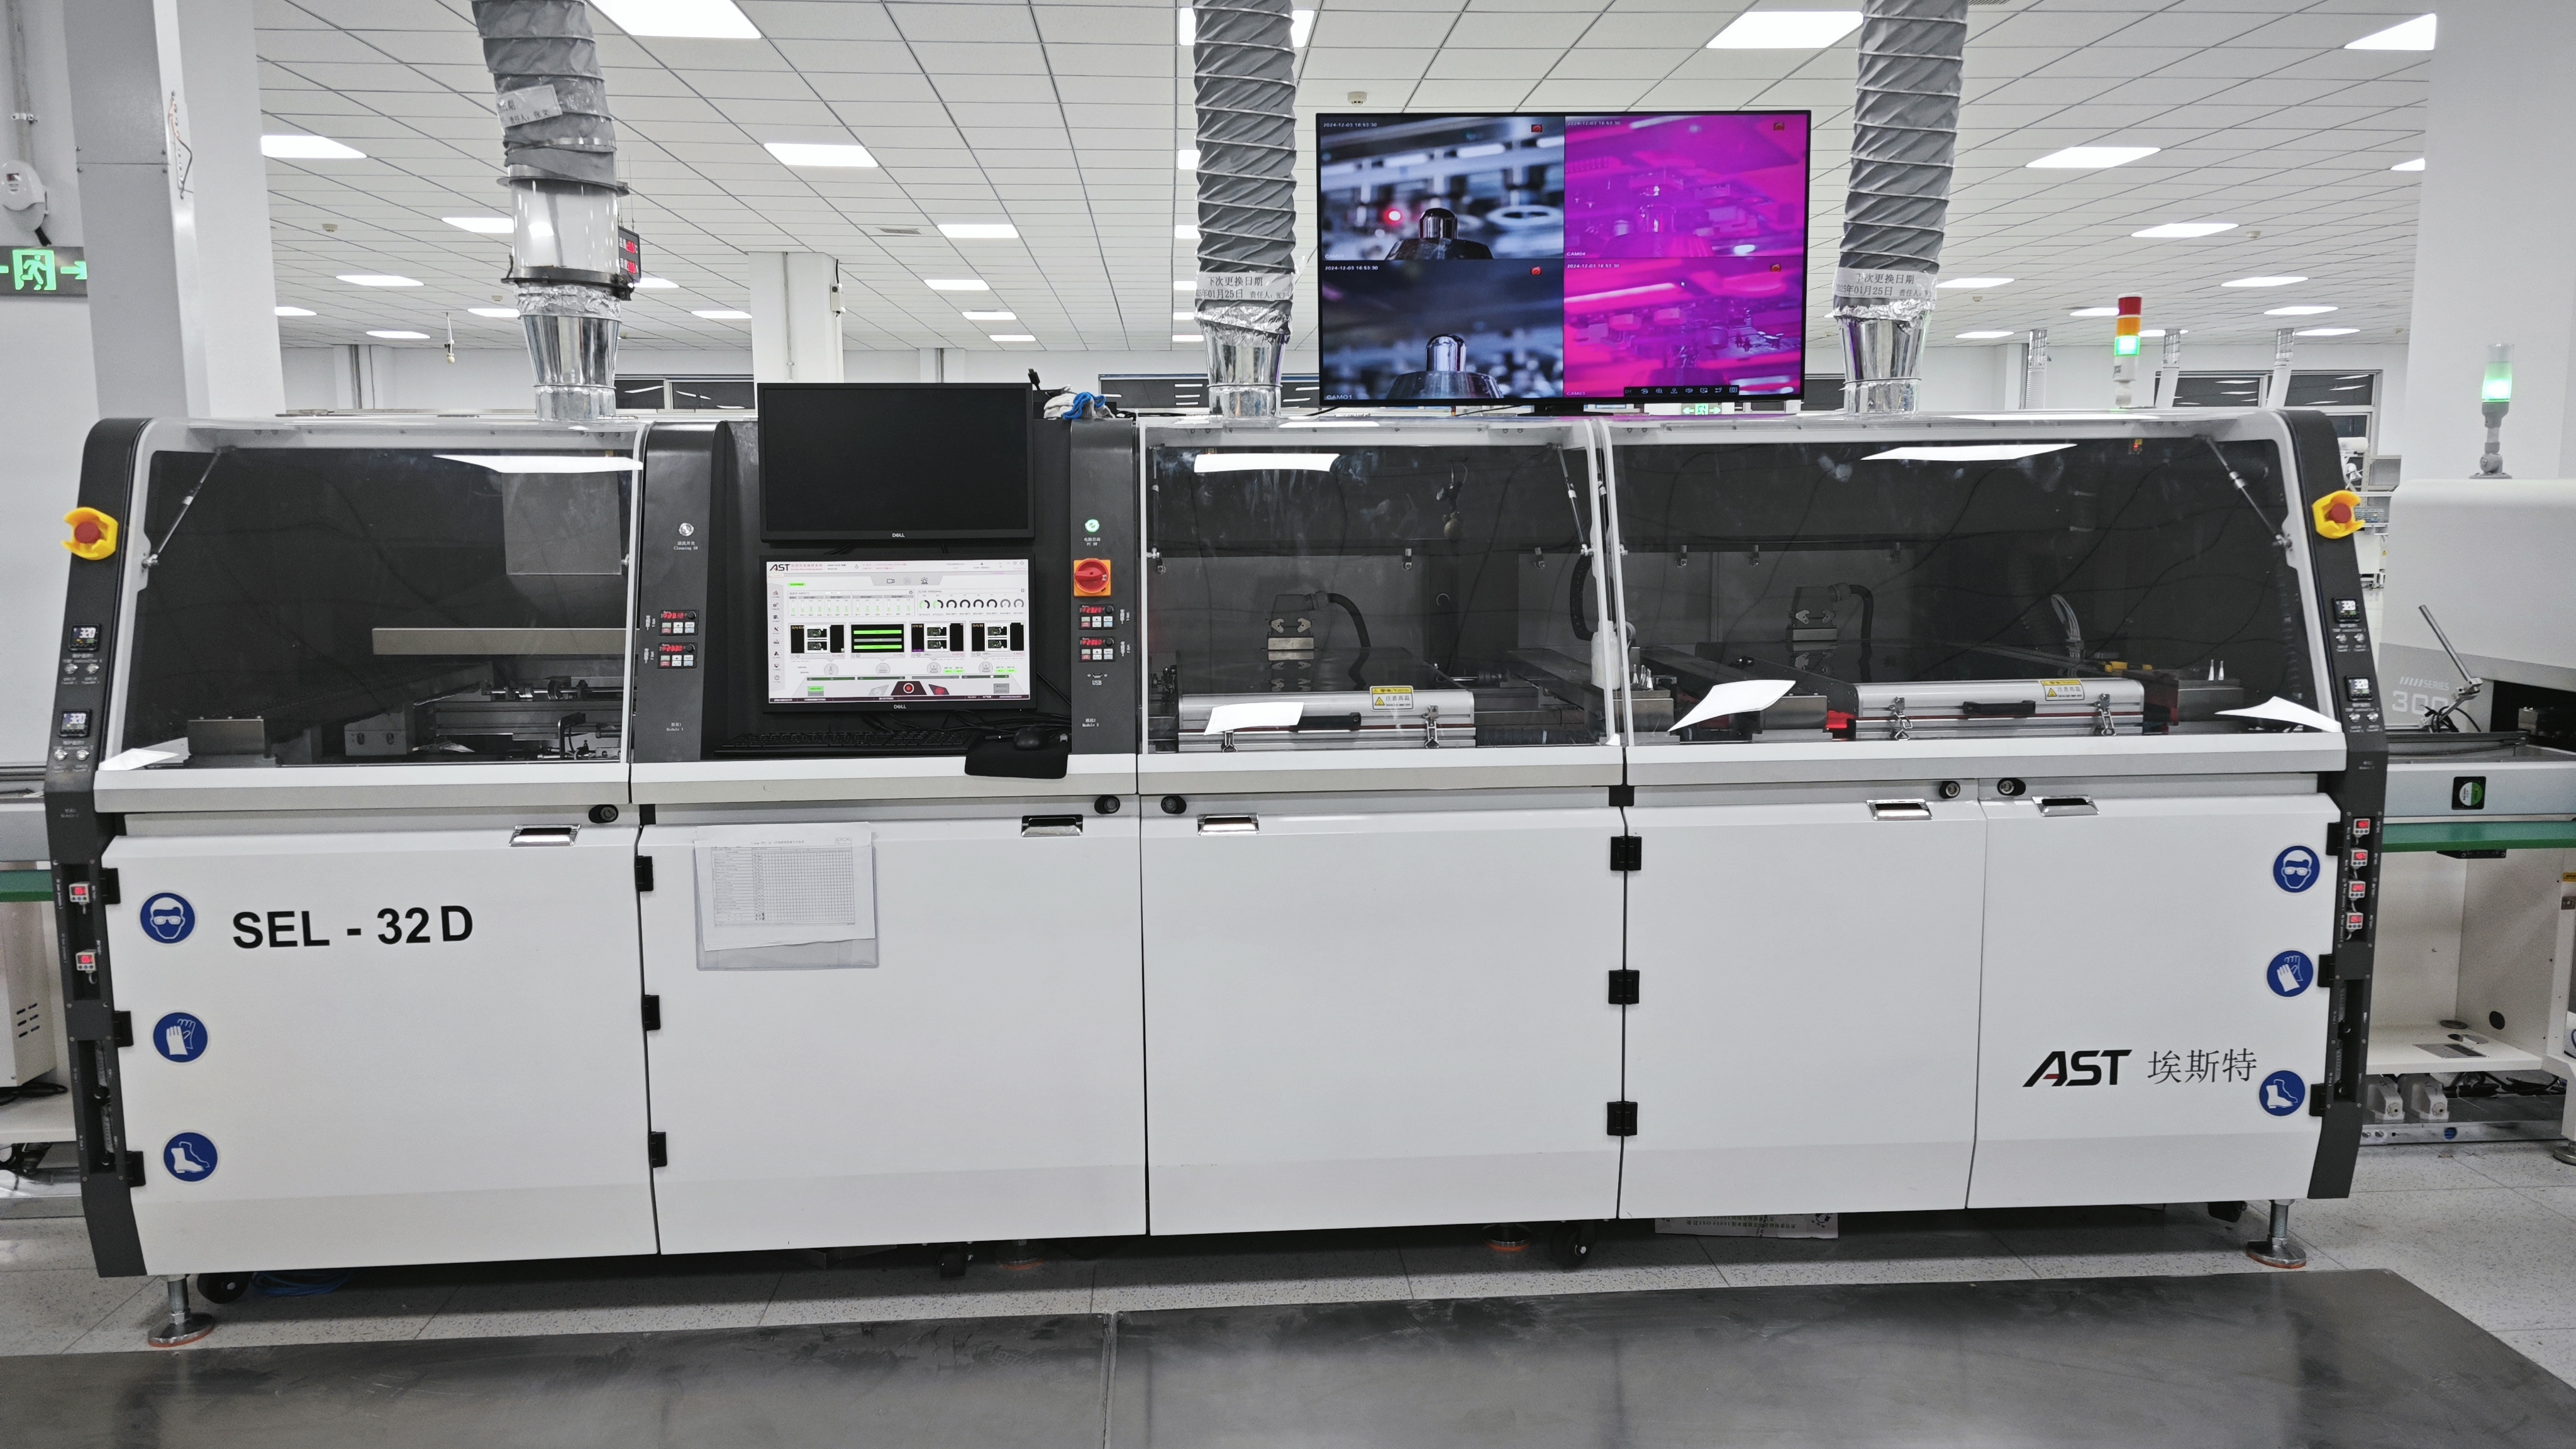
选择性波峰焊产线配置组成分很多类,本文以模组的概念说明选择性波峰焊产线配置。标准的波峰焊焊接之外,所有其他类型的机器焊接,有多种不同类型的助焊剂、预热和焊接方法。这里我们介绍一下:
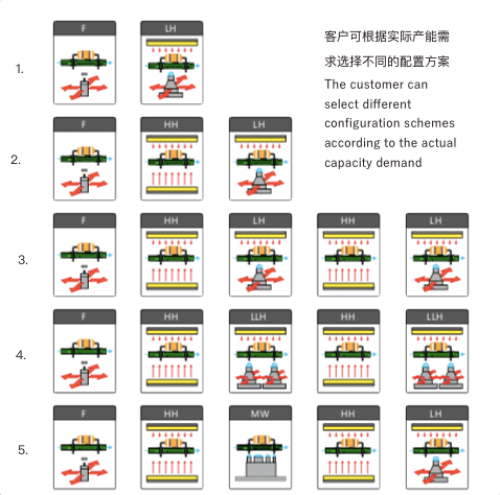
选择焊类型
助焊剂涂布技术有两种助焊剂涂布技术:喷涂助焊剂和滴涂助焊剂。
1.喷涂助焊剂的速度通常比较快,这种方法在组装行业已经使用多年了,可以用来涂布比较多的助焊剂。喷涂方法的缺点是:助焊剂的残留物比较多,机器需要进行比较频繁的维护,可能需要比较频繁地更换磨损的部件。
2.滴涂助焊剂更精确,可以更好地填充孔洞,助焊剂残留物也很少,而且滴涂机器一般也不需要维护。不过,这种设备的成本比较高,运行速度有点慢,程序编写更复杂。
预热技术预热的目的是要尽可能减少在焊接前的热冲击。预热系统既可以和选择焊机器集成在一起,也可以作为选择焊机器的选配模块来提供预热,详细分为:
1.快速红外加热技术、
2.局部红外加热技术
3.局部石英晶体谐振加热技术
以上预热方法都是可行的技术,而且可以在电路板的底部和顶部使用。局部石英谐振加热技术一般适用于厚的电路板。红外加热技术的特点是反应速度快,可以控制温度梯度,虽然一些热对流方式产生的温度梯度比较小,但可以更均匀地传递热量。把二者结合起来可以用于高热质量的应用。
焊接技术常见的焊接技术有三类:
1.喷焊锡波,
2.可润湿的喷嘴,
3.混合型(微型波喷嘴和滴涂相结合)。
喷焊锡波类似波峰焊,直接喷出焊锡波,它的优点也和波峰焊一样。它的最小焊接直径是4毫米,它对维护方面的要求非常低,而且成本也相当低廉。
可润湿喷嘴可以从360°的所有方向焊接,或者沿着X轴或Y轴方向焊接。可以很容易地控制焊锡波的高度,而且它的最小焊接直径是3毫米。它的成本要比喷焊锡波喷嘴高,而且需要进行日常维护。
具体怎么选择选择性波峰焊产线配置组成,还是要视具体生产工艺和环境的要求。
选择性波峰焊产线配置组成
-
选择性波峰焊焊接形式全解析:点焊、拖焊与浸焊怎么选?| AST埃斯特
选择性波峰焊(Selective Soldering)是现代 PCBA 制造中处理通孔元件(THT)的关键工艺。它不像传统波峰焊那样让整块板子过锡,而是通过微小喷嘴形成直径 2–8 mm 的局部锡波,只对目标焊点做定点焊接,从而把热影响、助焊剂用量和桥连风险压到最低。
넶15 2026-09-14 -
选择性波峰焊波峰稳定控制:故障原因、调试与解决方案 | AST埃斯特
选择性波峰焊依靠喷嘴形成局部锡波完成 PCBA 定点焊接,**波峰稳定性直接决定虚焊、漏焊、连锡、锡珠等不良率**。很多 SMT 产线遇到同一程序换板后焊点品质波动,根源大多不是程序,而是锡波高度、流速、层流状态不稳定。本文系统梳理选择性波峰焊波峰不稳的主要原因、参数调试标准、日常维护规范,帮助电子厂工艺工程师快速排查故障,稳定通孔焊接良率。
넶37 2026-09-09 -
为什么高端电子制造正在全面转向选择性波峰焊?AST埃斯特给出答案
在汽车电子、医疗设备、5G通信、航空航天等高可靠性领域,PCB设计正变得越来越复杂:高密度布局、SMT与通孔混装、热敏感元件增多、无铅工艺要求严苛……传统波峰焊的“整板漫焊”方式,已逐渐暴露出热冲击大、缺陷率高、治具成本高、换线不灵活等问题。
넶52 2026-08-31 -

选择性波峰焊客户现场案例
넶78 2026-08-03


