
选择性波峰焊在实际应用中可能会遇到一些问题,以下为您详细介绍及提供相应的解决办法:
一、桥接问题
桥接是指在相邻的焊点之间形成了不必要的连接。
原因:
1. 焊接温度过高。
2. 助焊剂活性不足。
3. 电路板设计不合理,焊盘间距过小。
解决办法:
1. 降低焊接温度,根据焊料的特性和 PCB 的要求,调整到合适的温度范围。例如,对于常见的无铅焊料,温度可控制在 250 - 260°C 之间。
2. 更换活性更强的助焊剂,确保其能够有效地去除氧化物和防止桥接。
3. 重新设计 PCB,增大焊盘间距,避免相邻焊点过于接近。
二、漏焊问题
漏焊是指某些焊点未能完成焊接。
原因:
1. 波峰高度设置不当,未能接触到焊点。
2. 助焊剂喷涂不均匀。
3. 预热温度不够。
解决办法:
1. 调整波峰高度,使其能够充分接触到需要焊接的部位。比如,对于小型 PCB 组件,波峰高度可设置在 1 - 2mm 左右。
2. 检查并优化助焊剂喷涂系统,确保助焊剂均匀覆盖焊点。
3. 提高预热温度,增强助焊剂的活性和 PCB 的热均匀性。通常预热温度可设定在 80 - 120°C 之间。
三、虚焊问题
虚焊表现为焊点看似连接,但实际上接触不良。
原因:
1. 焊接时间过短。
2. 焊接压力不足。
3. 焊料质量不佳。
解决办法:
1. 适当延长焊接时间,确保焊点充分融合。例如,将焊接时间增加 0.5 - 1 秒。
2. 增加焊接压力,使焊点与焊盘紧密接触。但要注意压力不能过大,以免损坏 PCB 或元件。
3. 选用质量可靠的焊料,保证其成分和性能符合焊接要求。

四、锡珠问题
锡珠是在焊接过程中形成的小颗粒锡球。
原因:
1. 助焊剂过多。
2. 焊接温度曲线设置不合理。
3. PCB 表面不干净。
解决办法:
1. 减少助焊剂的用量,使其刚好满足焊接需求。
2. 优化焊接温度曲线,避免温度的急剧上升和下降。
3. 加强 PCB 表面的清洁处理,去除油污、灰尘等杂质。
希望以上内容对您有所帮助,如果您在选择性波峰焊的过程中遇到其他问题,欢迎随时向我咨询。
选择性波峰焊应用中存在的问题及解决方法
-
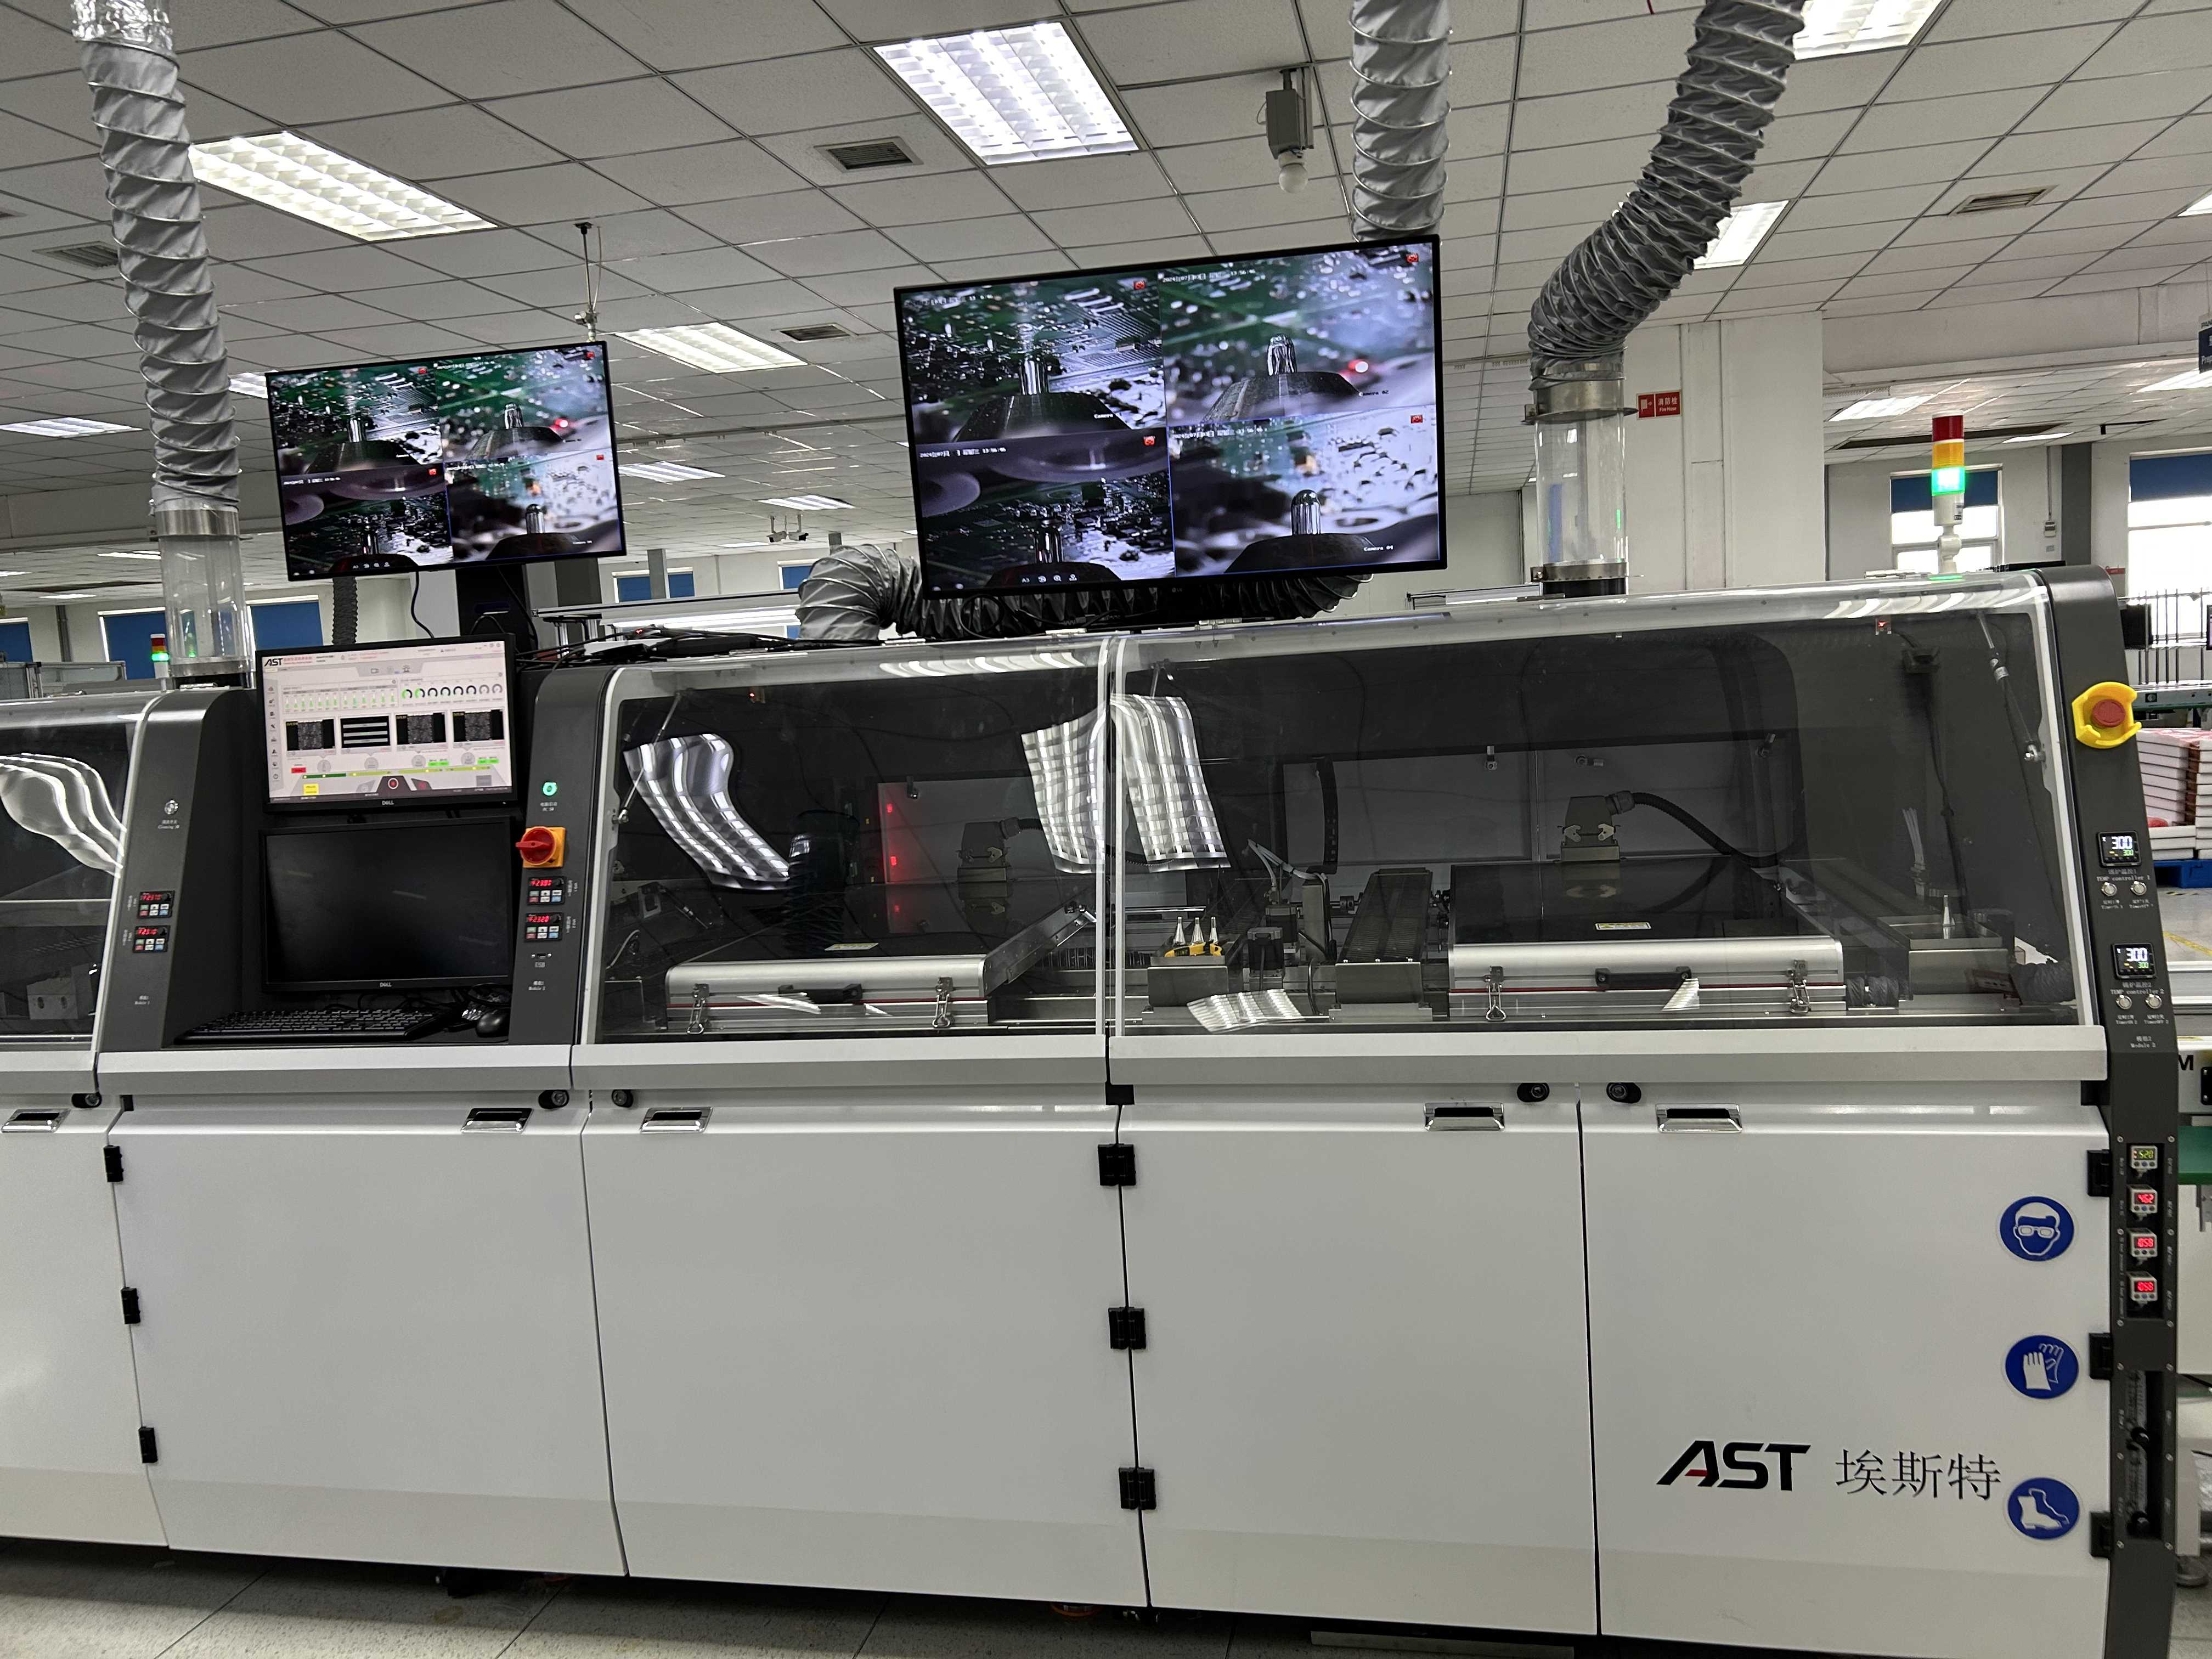
航空航天PCB高精度焊接_选择性波峰焊军标达标方案_AST埃斯特
解析航空航天PCB焊接军标门槛,拆解AST埃斯特选择性波峰焊定制方案,附实测军标参数对照表,帮工厂实现航天级PCB稳定量产。
넶0 2026-11-06 -
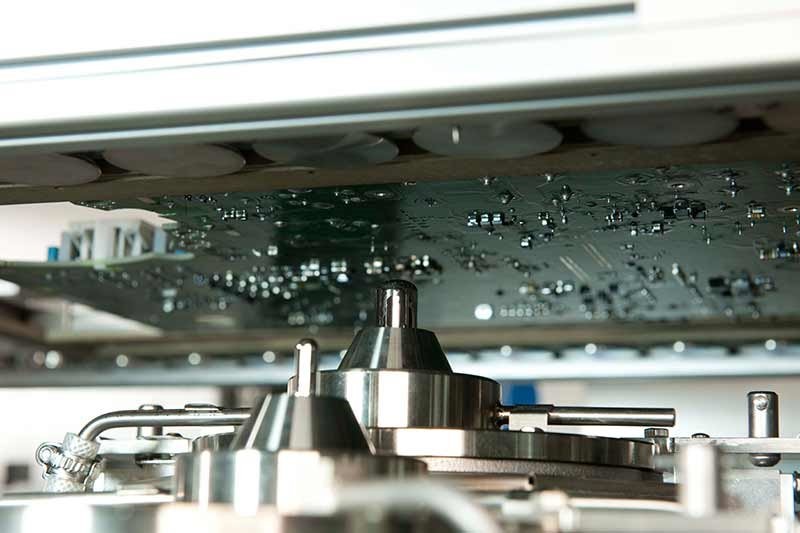
AST埃斯特选择性波峰焊氮气保护方案解析
本文针对选择性波峰焊氮气保护的实际落地痛点,结合AST埃斯特上百条产线现场经验,拆解选择性波峰焊氮气保护氧含量控制标准、局部密封低气耗结构设计、虚焊锡渣改善效果,同时给出小批量/量产/高可靠场景的选型方案,帮工厂避开氮气系统无效投入的坑,靠氮气保护实实在在提升焊接良率、降低长期生产成本。
넶12 2026-11-05 -

虚焊/桥连/空洞快速排查,AST埃斯特帮你稳提良率
AST埃斯特全系列选择性波峰焊支持单焊点独立设置助焊剂量、温度、焊接时间,把6类焊接缺陷从“靠经验试错”变成“靠参数稳定控制”,批量跑量时不用天天盯机调机,靠专业选择性波峰焊设备把虚焊、桥连、空洞这类常见问题提前堵死,良率自然就能稳稳提上来。
넶18 2026-11-04 -
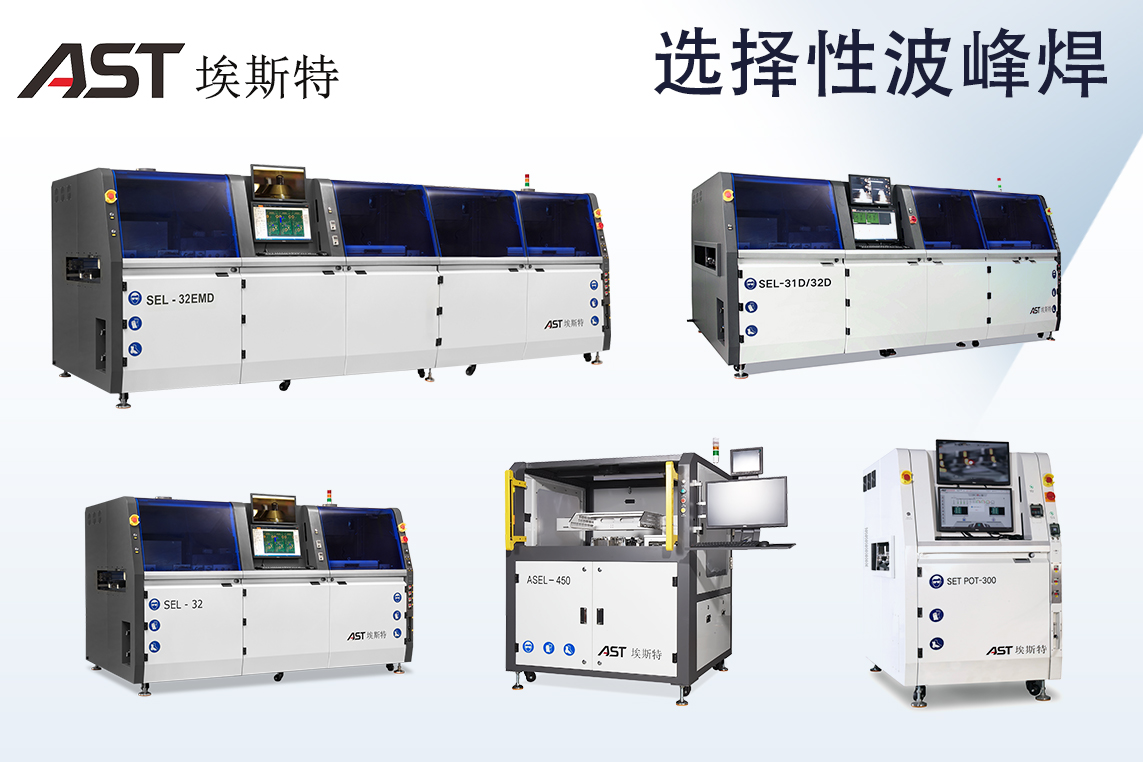
AST埃斯特讲透:选择性波峰焊怎么选 单头_双头_离线_在线一次说清
不盲目追高配,只选最适配。焊点少、节拍宽松选单头;焊点密集、追求高效率选双头。多品种小批量选离线;大批量连续量产选在线。避开采购坑,选对设备,不为多余功能买单,不因配置不足拖慢产能
넶21 2026-11-03


