
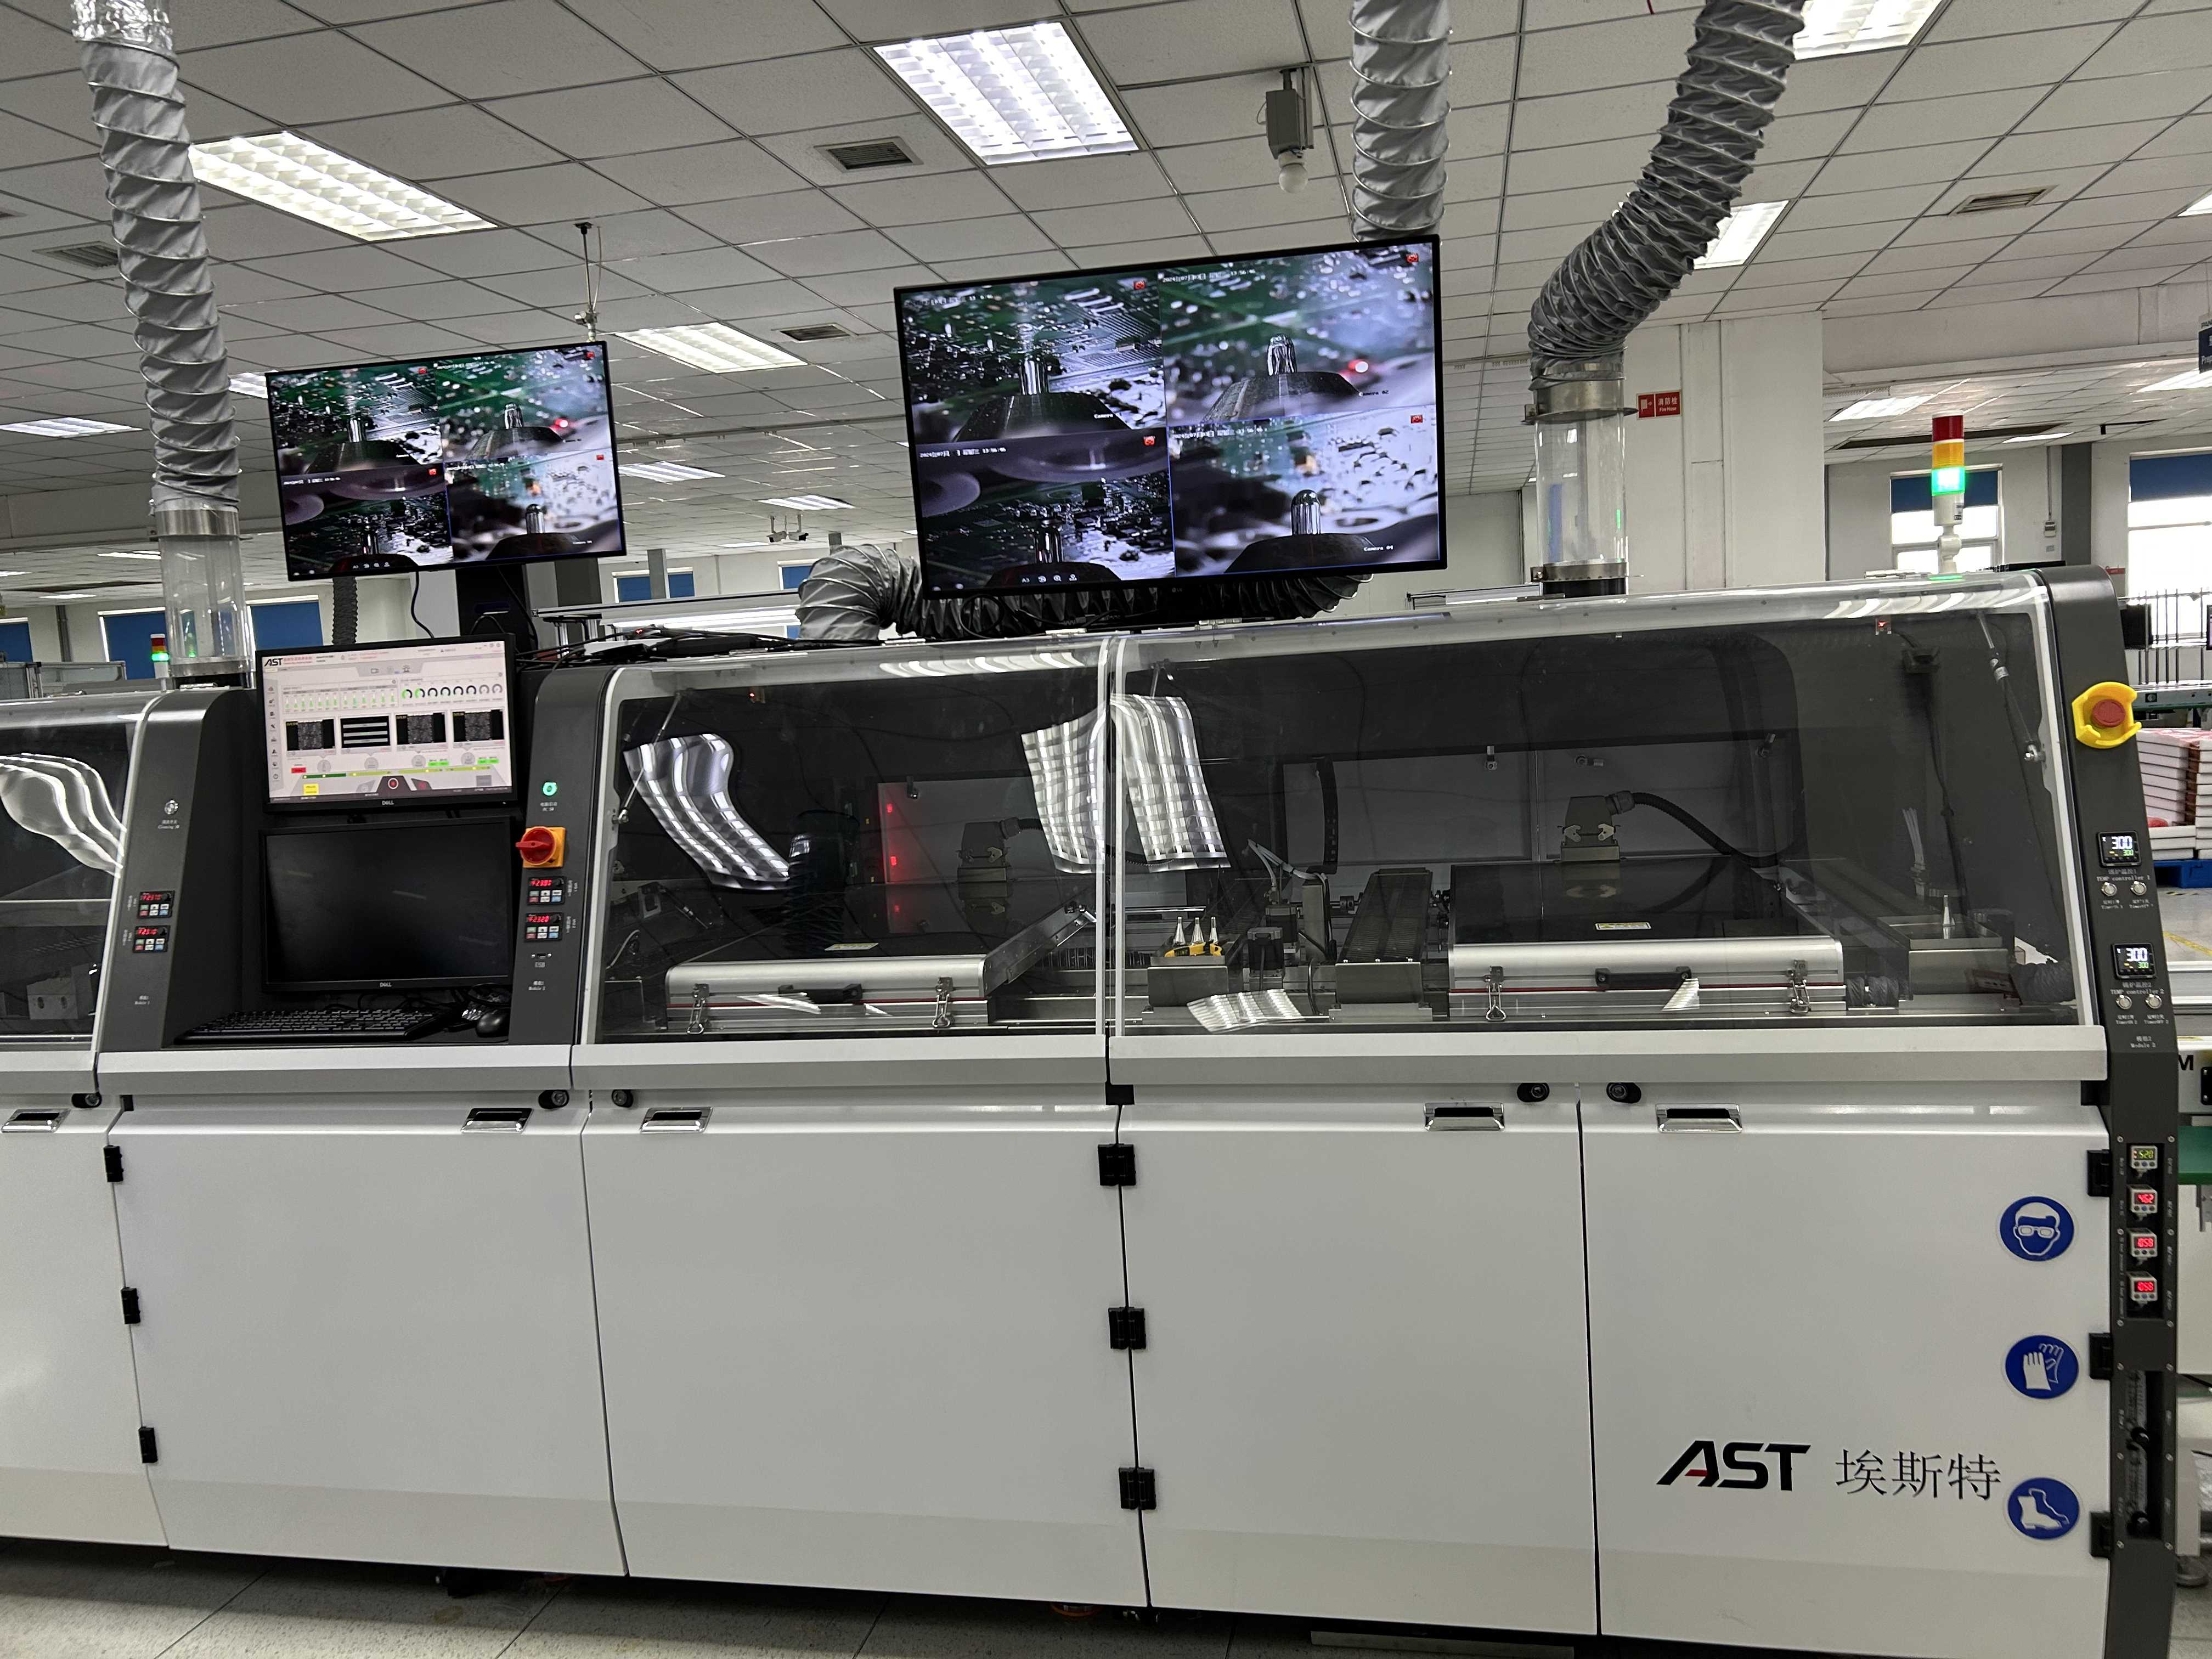
在电子制造领域,连锡问题如同悬在工程师头顶的达摩克利斯之剑——当0.3mm间距的Type-C接口出现焊点桥接,整块手机主板可能面临报废。传统波峰焊的连锡缺陷率高达2000PPM,而AST埃斯特的选择性波峰焊技术如何将这一数字压缩至500PPM以下?

AST埃斯特四缸八头选择性波峰焊
连锡根源的精准狙击战
助焊剂作为焊接过程的"隐形守护者",其活性不足或喷涂不均直接导致熔锡表面张力失控。AST埃斯特的解决方案直击要害:采用氮气保护工艺配合智能喷涂系统,使助焊剂覆盖均匀度提升至98%,氧化率降低70%。某汽车ECU制造商实测显示,将预热温度精确控制在110℃、喷量增加15%后,热敏元件连锡率从5%骤降至0.3%。
温度与速度的黄金配比同样关键。当锡炉温度低于265℃或运输速度偏离1.2m/min标准值时,焊接缺陷率呈指数级上升。AST埃斯特第五代伺服控制系统实现了250-300℃无级调温,配合20mm/s的拖焊速度,使40pin排针焊接合格率达到99.97%。
从设计端破解焊盘困局
PCB设计缺陷是连锡的隐形推手。当焊盘间距小于0.4mm且缺乏阻焊坝时,AST埃斯特的载具展现出独特价值:其±0.05mm的定位精度可强制修正PCB变形,而动态锡嘴系统能以0.1mm精度实施脉冲点焊,将热影响区压缩至1.5mm内。某服务器厂商应用该方案后,PCIe插槽透锡率实现100%突破。
针对IC与排插密集布局的"死亡区域",倾斜7度进板策略成为破局关键。这种角度设计使熔锡自然分离,配合1.2秒/点的焊接节奏,成功解决LCP天线模块的桥接难题。数据显示,采用该工艺的5G基站主板良品率提升23%。
随着微型化焊接精度进入微米时代,选择性波峰焊已从备选工艺升级为核心生产力。AST埃斯特通过300+企业验证的解决方案证明:当精准控制与智能算法深度融合,连锡难题终将成为历史注脚。
选择性波峰焊连锡难题的终极解决方案
-
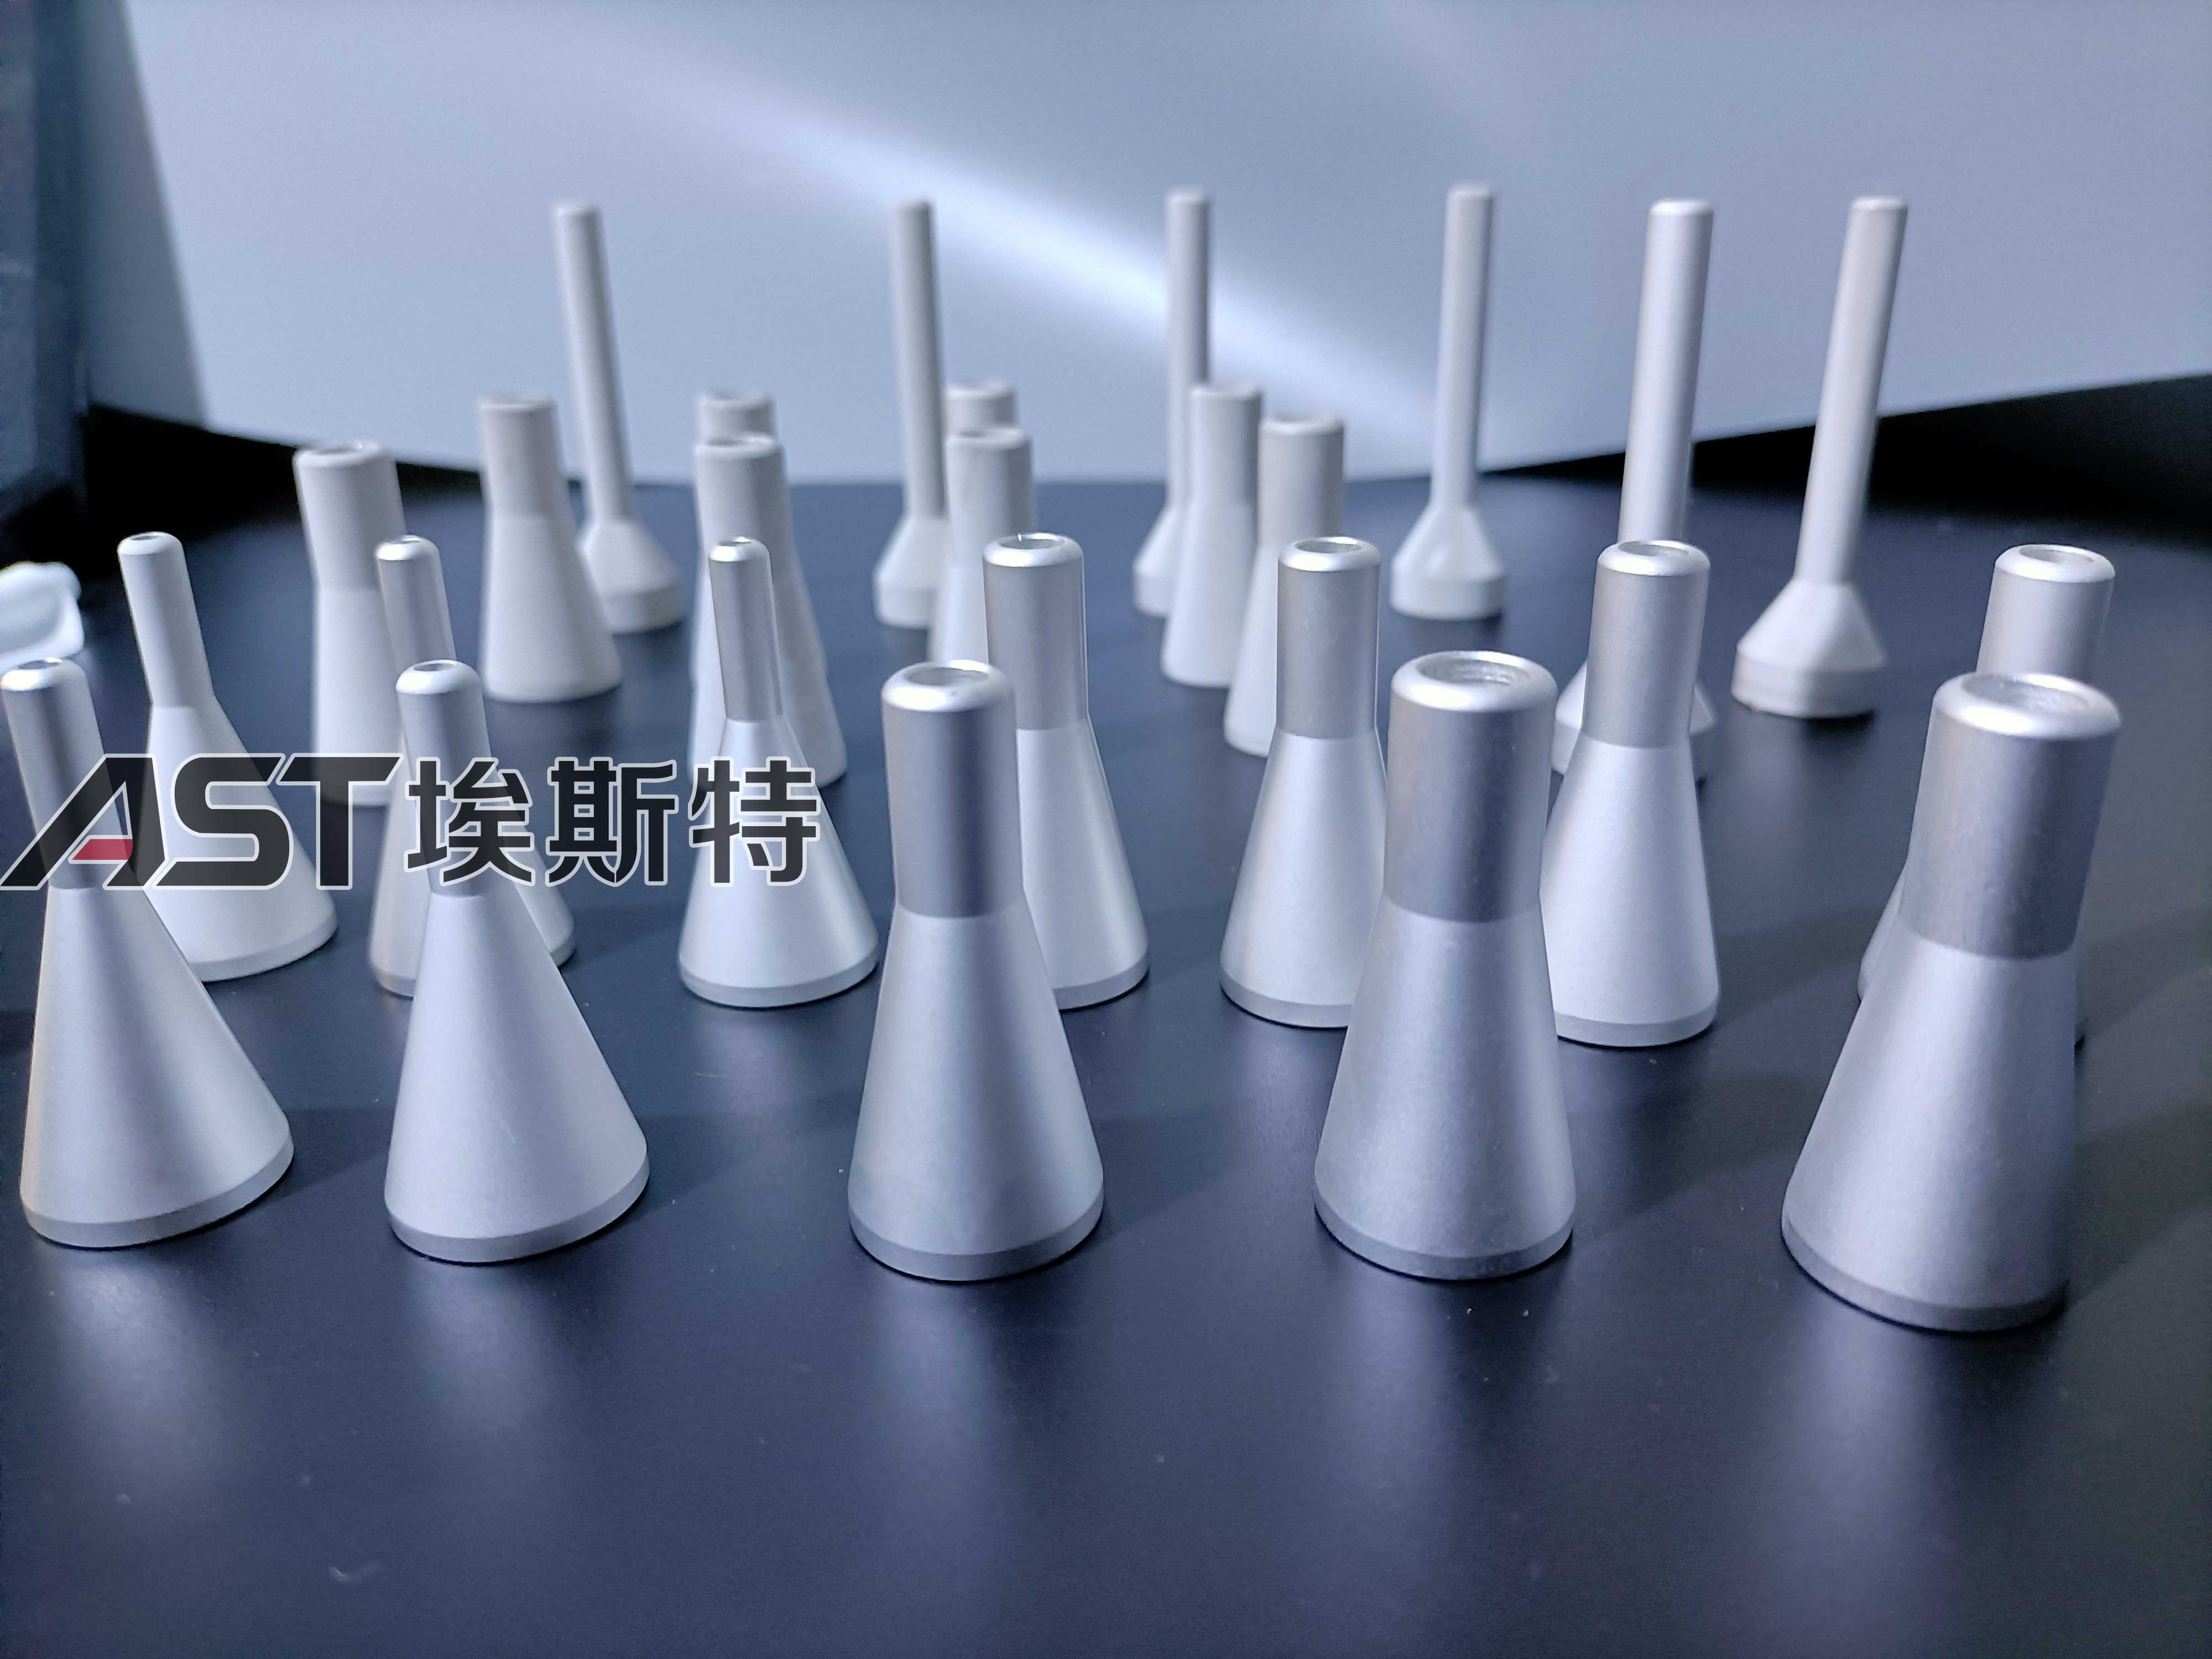
选择焊喷嘴选型 直径材质快换结构全解析 - AST埃斯特
系统解析选择性波峰焊喷嘴的直径匹配规范、材质选型标准与快换结构工程化应用,详解AST埃斯特选择焊喷嘴高可靠量产优势。
넶0 2026-11-12 -
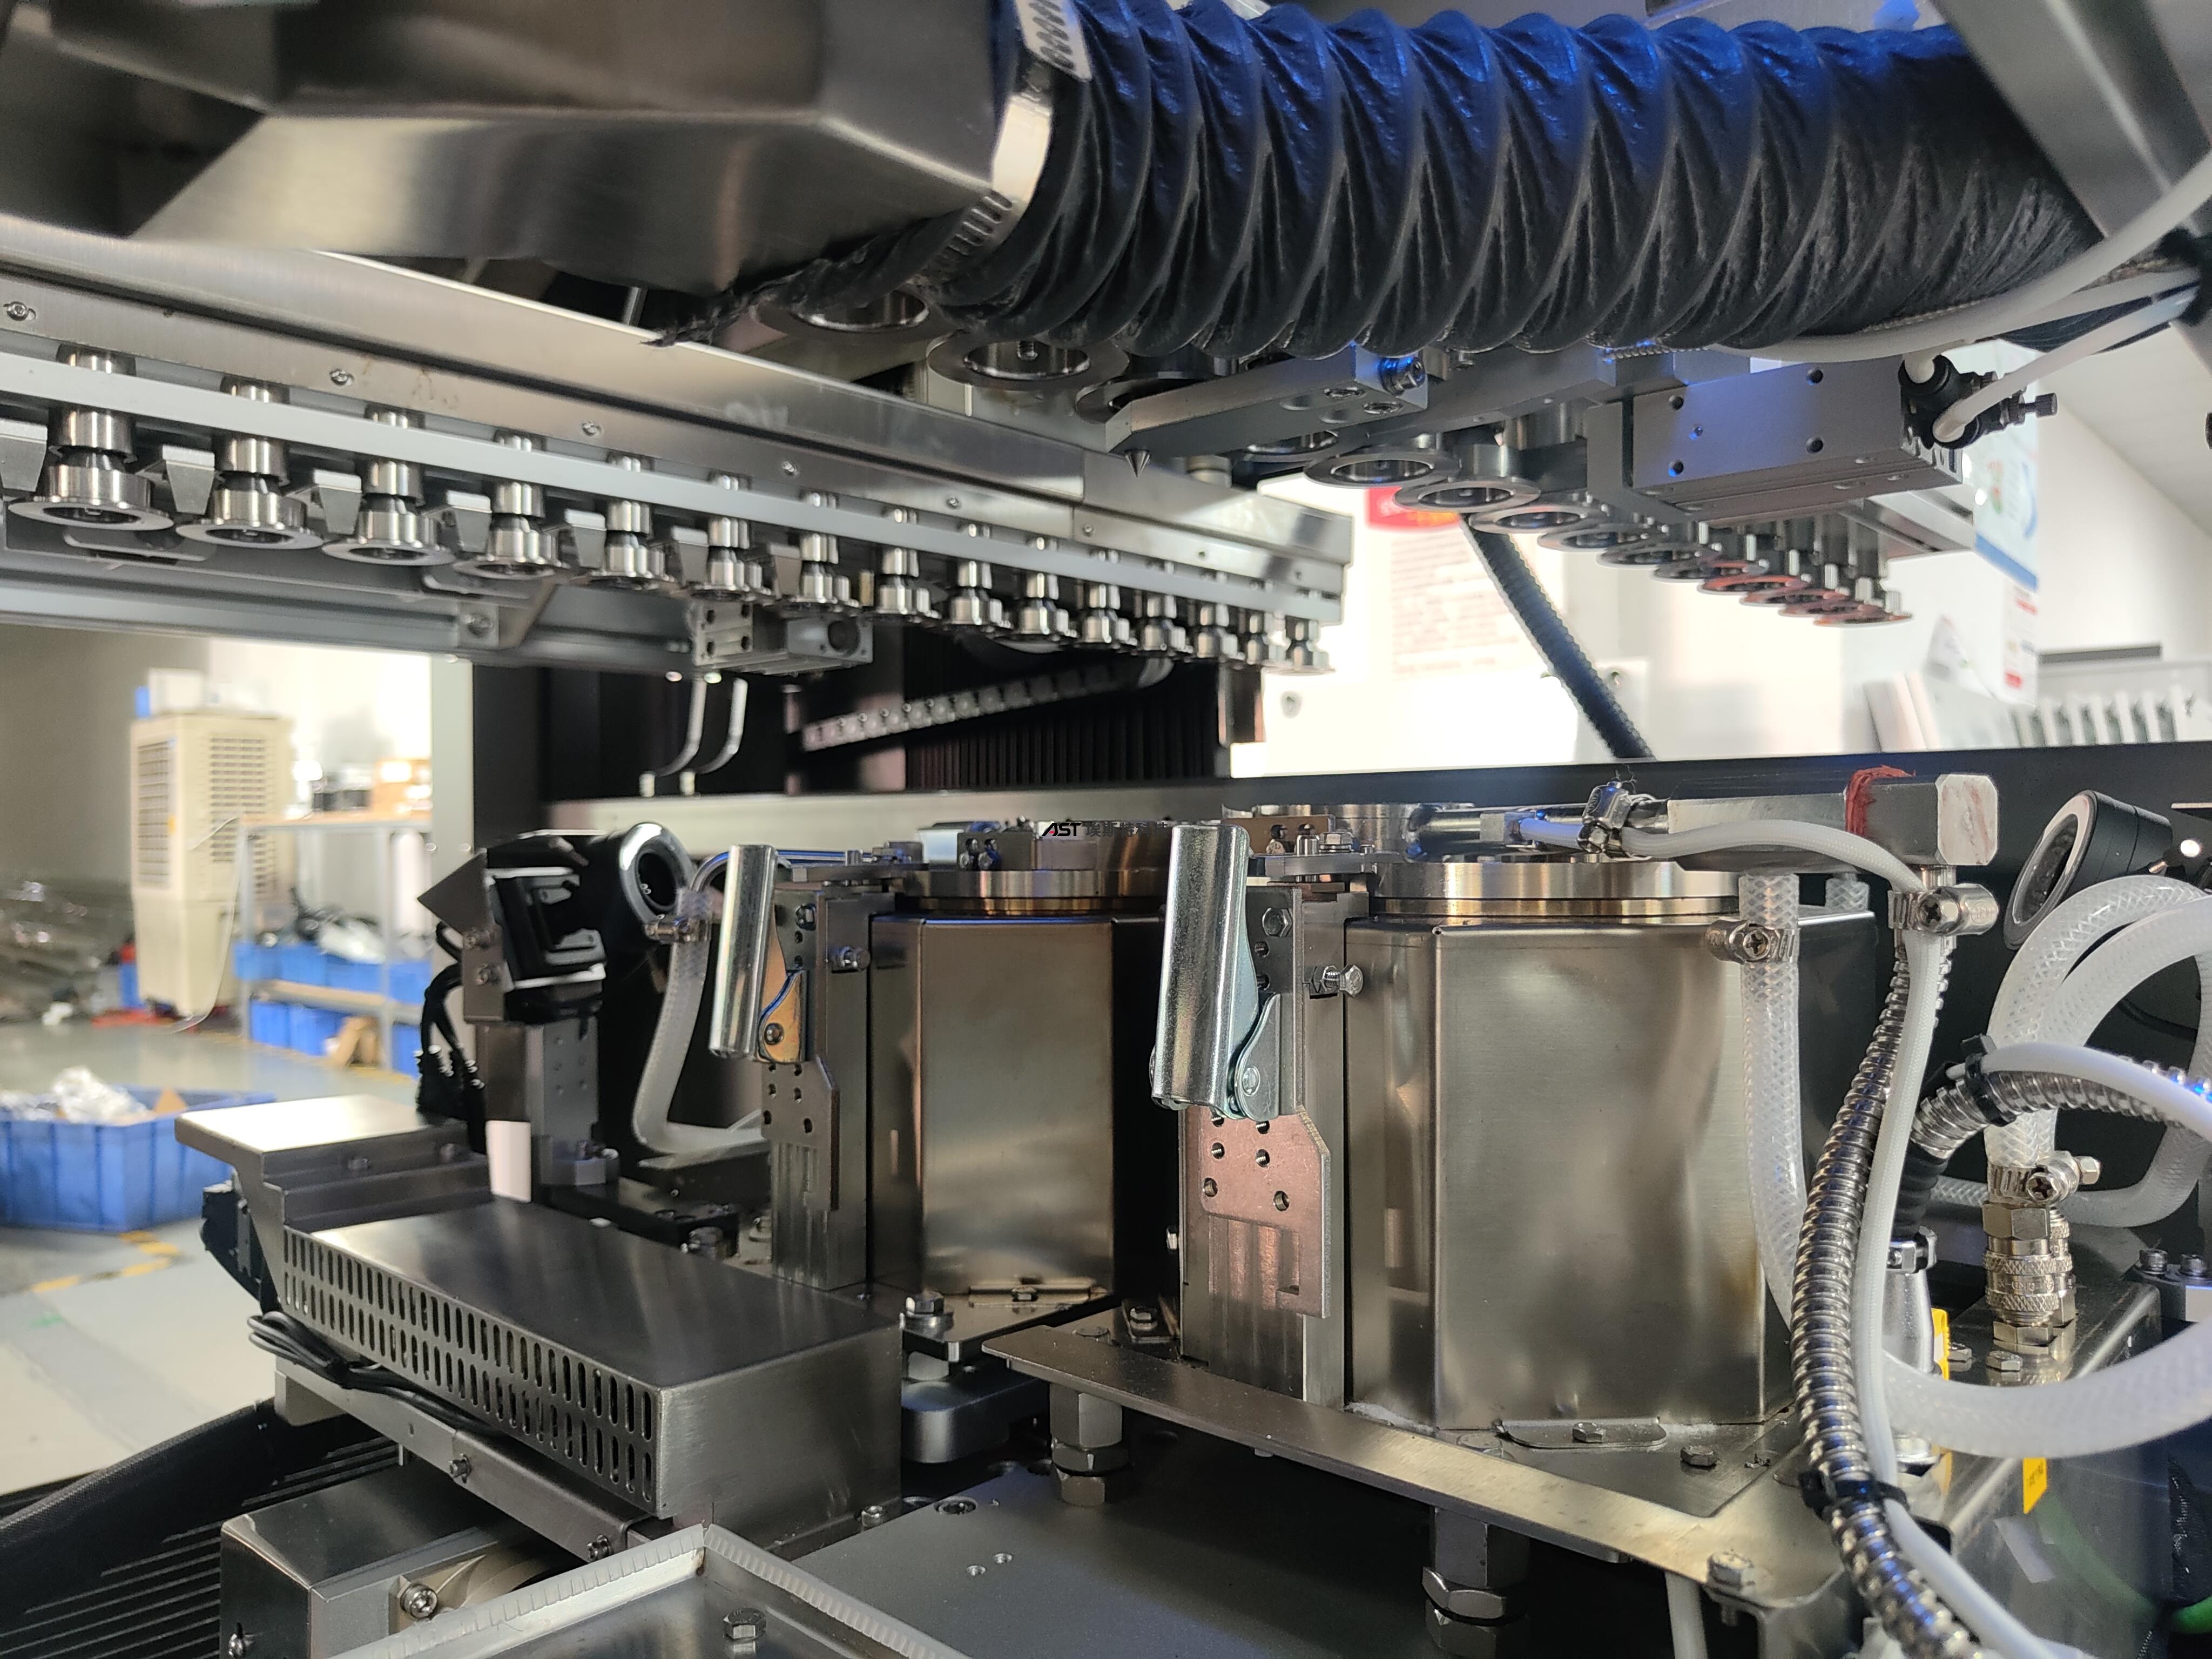
电磁泵vs机械泵 选择性波峰焊锡波发生方式对比 - AST埃斯特
深度对比电磁泵选择性波峰焊与机械泵选择性波峰焊的原理、稳定性、锡渣量、维护成本,详解AST埃斯特电磁泵选择焊高可靠焊接优势。
넶4 2026-11-11 -
航空航天PCB高精度焊接_选择性波峰焊军标达标方案_AST埃斯特
解析航空航天PCB焊接军标门槛,拆解AST埃斯特选择性波峰焊定制方案,附实测军标参数对照表,帮工厂实现航天级PCB稳定量产。
넶10 2026-11-06 -
AST埃斯特选择性波峰焊氮气保护方案解析
本文针对选择性波峰焊氮气保护的实际落地痛点,结合AST埃斯特上百条产线现场经验,拆解选择性波峰焊氮气保护氧含量控制标准、局部密封低气耗结构设计、虚焊锡渣改善效果,同时给出小批量/量产/高可靠场景的选型方案,帮工厂避开氮气系统无效投入的坑,靠氮气保护实实在在提升焊接良率、降低长期生产成本。
넶23 2026-11-05


